上周三下午进车间,刚走到第三台C6132旁边,就有个大三的学生拽住我袖子,说这台机床不对劲,刚才空转的时候主轴晃得比上周厉害,是不是要换轴承了。
我蹲下来,顺着导轨面摸了一把。指腹沾了一层混着铁屑的黑油。
哪是轴承的问题。
是他开机前根本没做导轨润滑检查,油膜被铁屑磨没了,溜板和床身之间干磨,带着整个主轴箱都在晃。
先掰扯清楚,我们上课不是教按按钮的
每次实训课刚开场,总有几个暑假在机械厂打过短工的学生凑过来,说这东西我熟,不就是夹上零件开转,进刀车就行嘛。
我每次听到这话都笑。
真的。
车间里的老工人能闭着眼摸出哪台卡盘的夹紧力要多拧四分之一圈,知道哪台尾座的顶针退半圈才不会顶弯直径8mm的细长铝棒,这些东西,哪本教材上都不会写。
很多刚进车间的学生总觉得卧式车床是个粗笨的大家伙,车硬金属的时候只要功率够大、转速够稳就行,根本不会注意到导轨面那层薄得几乎摸不出来的润滑油膜,是怎么在连续运转八小时的过程里,把床身和溜板之间的摩擦系数压到0.01以下的。
卧式车床的核心设计逻辑,从来不是”把工件转起来”,而是”让旋转的精度能稳定维持上千个小时”。
之前有个学生做课程设计,想给实训用的旧车床加个自动送料机构,上来就把驱动电机直接拧在床身的外侧壁上。我问他,你量过这位置的床身壁厚吗?考虑过振动传递的路径吗?
他愣了半天,说我看网上的改装图都是这么装的。
我拿着游标卡尺给他量,他选的那个安装位置,刚好是床身铸造时壁厚最薄的位置,铸铁件的内应力还没完全释放,本身就是振动最容易放大的节点。把电机装在这,转起来的振动顺着床身传到主轴,车出来的轴表面粗糙度能直接差两个等级。
说实话,我刚当老师那会也犯过一模一样的错。给实验室的旧车床装数显装置,直接把位移传感器贴在主轴箱的外壁上,结果每次开机,数显的读数跳得像做心电图,折腾了半天才反应过来,要给传感器垫三层薄橡胶做隔振。这种坑,不亲手踩过,根本记不住,对吧?
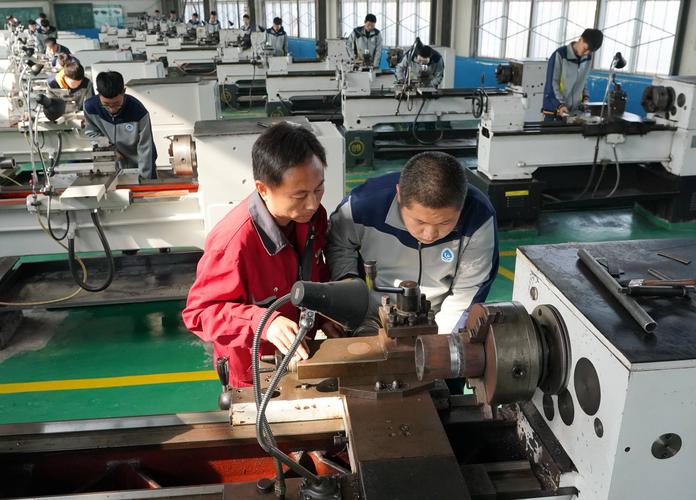
最容易被忽略的,是卡盘和尾座之间的那点间隙
每次实操练习,我站在车间里转一圈,十次有八次能碰到学生装完工件,直接拧到最高转速档准备车端面。
我每次都得喊停。
问他,你尾座的顶针退了多少?
大部分人答不上来。要么是死命把顶针顶到工件中心,要么是干脆不装顶针,全靠卡盘夹着工件悬在空中转。
卧式车床的几何精度误差,有六成以上不是来自主轴本身的径向跳动,而是来自工件装夹时的受力变形。
去年有个学生,车一根直径12mm的6061铝棒,卡盘夹了20mm长,尾座顶针攥着手柄拧得死紧,结果车到一半,铝棒直接弯成了月牙形。他蹲在机床旁边琢磨了半小时,说肯定是材料有内应力,要换个毛坯。
我走过去把尾座手柄松了半圈,让顶针和工件中心之间留0.2mm的间隙,重新开机走刀,车出来的铝棒直溜溜的,表面光得能照见他的眼镜片。
很多教材里会写,尾座顶针要顶紧,才能保证长轴的同轴度。但从来不会写,顶紧力的阈值到底是多少。
对于直径10mm以下的细长轴,顶针的压力只要能抵消切削时的轴向力就够了。多一分压力,工件就会在卡盘和顶针之间产生弹性变形——你在机床转着的时候量,工件是直的,等你松开卡盘把零件拿下来,内应力一释放,弯曲度能超差0.1mm,根本达不到图纸上的形位公差要求。
我每次看到学生攥着尾座手柄死命拧的时候,都心疼那点刚车出来的光洁面。
拧得越狠,废得越快。
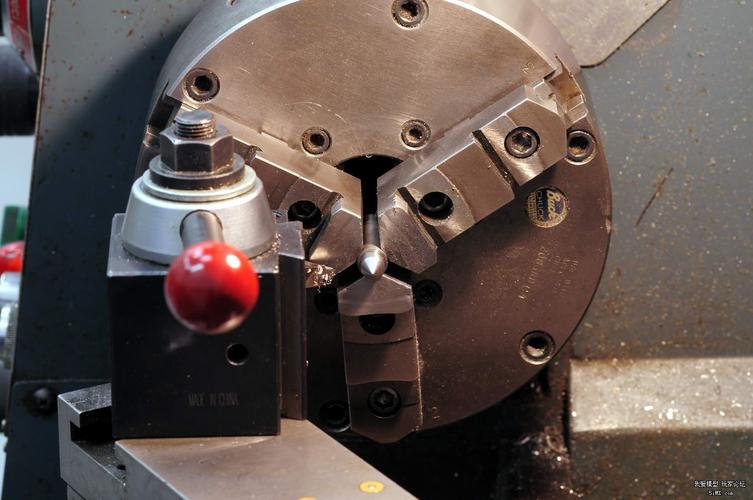
拆机床的时候,别急着把零件摆成一排
前两年我们上部件拆解课,流程特别简单:让学生按教材上的部件顺序拆,拆完把零件在工作台上摆成整整齐齐一排,拍个合照就算完事。
结果有个班拆完主轴箱装回去,清点零件的时候发现多了三个弹簧垫片。
一屋子人面面相觑,根本想不起来这三个垫片是从哪个位置掉出来的。
后来我们干脆把拆装机的规则改了。每拆一个零件,必须在旁边贴个便签,写清楚三个信息:原来的安装位置、对应的预紧力要求、装配时的方向标记。就像你拆家里的旧闹钟,每拆一个螺丝都要记好位置,不然装回去的时候多出来零件,真的会抓瞎。
比如主轴箱里那个传动带轮的张紧弹簧,拆的时候必须用直尺量好原来的拉伸长度,装回去的时候差2mm,带轮的传动效率就能掉15%,时间长了还会把V带磨得提前开裂。还有刀架下面的镶条,调整的时候每次只能拧四分之一圈,拧多了,刀架溜板的移动阻力太大,走刀的时候进给量不均匀,车出来的零件表面就会有一道一道的波纹。
之前我总觉得,机械设计的核心就是把图画漂亮,把公差标对,把标准件选全。带了五轮实训课才反应过来,学生最缺的根本不是绘图技巧。
是对”真实使用场景里的误差”的感知。
你在CAD软件里画一根完美的光轴,公差标得丝毫不差,形位公差的框格画得整整齐齐。但是到了车床上,顶针的力大了0.1mm,卡盘的夹紧点歪了一个角度,导轨上沾了一点没擦干净的铁屑,你画的那根完美的轴,装上去就是晃的。
上周那个说主轴晃的学生,后来跟着我一起把导轨上混着铁屑的黑油擦干净,重新打了薄薄一层润滑油,又把刀架的镶条紧了四分之一圈。再开机空转的时候,我把百分表吸在溜板上,测出来的主轴径向跳动稳定在0.01mm以内。
他当时眼睛瞪得圆溜溜的,说原来我之前以为的”机床坏了”,就是因为没擦干净导轨啊。
最近整理这几年的教研笔记,我把这些学生踩过的坑,一条一条都记在最后面。下次上课的时候,先把这些坑摊在讲台上,让他们别再走一遍。
我们教卧式车床,从来不是为了让学生在考试的时候,能准确填对”卧式车床的五大组成部分”。
是让他们以后自己做设计、选设备、改工装的时候,能想起车间里那台老机床摸起来的温度,知道每一个写在图纸上的参数背后,都是真实的金属在受力、在变形、在发热。
