2026-09-15 08:37:40 分类:材料工艺
去年给粤北一家立窑水泥厂改溜槽衬板,客户拿了某上市钢企的高锰钢衬板,报价比我们的高30%,拍胸脯说HRC58硬度,耐磨性拉满,能用3年。结果第八个月巡检,一敲就掉了一块,磨穿厚度快到基板了。
硬度≠耐磨性,这是最大的忽悠
好多人一提耐磨性就喊硬度,说白了就是被材料厂家带节奏了。
实测发现,相同硬度下,石英砂磨料冲蚀,高铬铸铁的失重量是高锰钢的1/3.2。要是碰到带腐蚀性的矿浆,双相不锈钢的耐磨性反而能超过硬质合金,你敢信?
去年我们做冲蚀对比试验,流速12m/s,含20%石英砂的弱酸性矿浆,连续冲蚀120小时,牌号YC8的硬质合金失重量是0.87g,双相不锈钢2205是0.61g。就是因为酸性介质慢慢把硬质合金的钴粘结剂腐蚀掉了,硬度再高,晶粒Hold不住,一块一块掉,磨得更快。
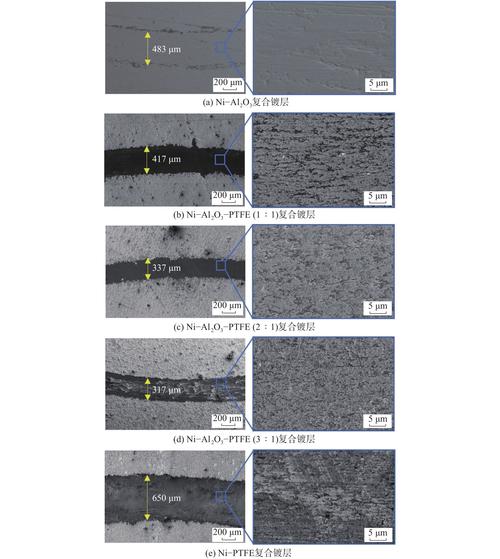 冲蚀磨损试验后不同硬质合金试样对比图
说实话,干磨和湿磨差出一个量级,粘料和不粘料结果完全不一样,冲蚀和切削根本就是两种磨损类型。上次碰到一个做砂石筛分的客户,聚氨酯筛网硬度比钢低一半都多,反而比高锰钢筛网多用一倍时间,为什么?软质材料回弹好,石英砂撞上去直接弹开,根本吃不到多少切削力啊。
我干这行15年,见过太多拿硬度当耐磨性吹的,韭菜割了一茬又一茬。
实验室数据和现场工况,差着十万八千里
现在国标耐磨性测试是什么?要么橡胶轮磨,要么固定磨料磨,测出来的失重量印在报告上好看,拿到现场根本不是那么回事。
前年西安一家做盾构刀头的厂子,拿实验室耐磨数据给中铁,说耐磨性比原厂产品高25%,结果掘进到1200米就磨到极限了,原厂产品能走2100米。为什么?实验室测试环境温度才25度,盾构刀头切花岗岩的时候,刀头表面瞬时温度能到320℃,高温下那层耐磨堆焊层的维氏硬度直接掉了48%,你说怎么可能达标?
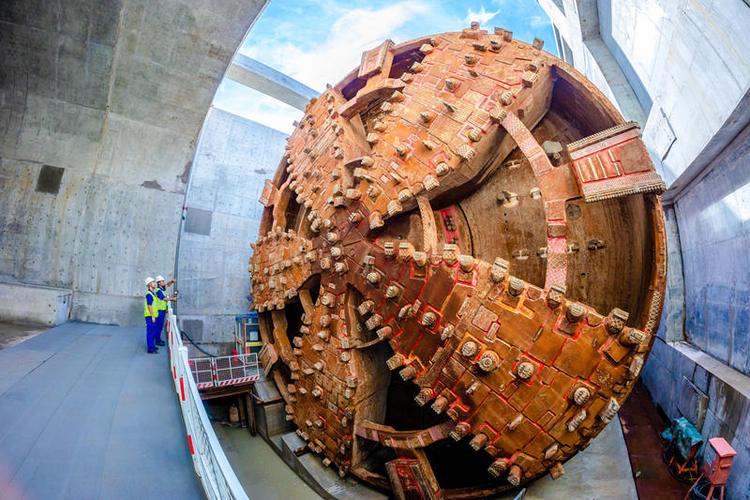 盾构施工磨损后报废盾构刀头实拍图
而且工况里还有冲击啊,还有交变应力啊,还有杂七杂八的腐蚀啊。好多耐磨材料实验室数据好看得很,一碰到连续冲击,半个月就崩裂掉块,磨得比普通材料还快。
不过话说回来,也不能全怪厂家不要脸,测一次接近真实全工况的耐磨性试验,光样件、电费、人工就得十几万,哪个小厂愿意掏这个钱?还不就是拿现成的实验室数据凑数。
现在产业化绕不开的死结
 现在产业化绕不开的死结
别扯什么未来的新型超耐磨材料,现在产业化里就有个绕不开的硬伤,从来没人敢摆到台面上说。
你要耐磨性越好,成本就指数级往上涨,加工难度直接翻几番。比如陶瓷耐磨涂层,耐磨性是热喷涂不锈钢的6倍,但是一碰到冲击就碎,现场切割焊接根本没法弄,哪里磨坏了只能整块换掉,总成本算下来是普通耐磨方案的12倍都不止,一般厂子根本用不起。
还有更要命的,现在所有的耐磨性预测模型,全都是半瞎。没有一个模型能100%预测实际使用寿命,全都是靠经验蒙。你做工艺的,碰到一个新工况,只能一次次试,试一次少则几万多则几十万,中小厂根本耗不起这个试错成本。
磨损本身就是一个累积过程,前期一个几毫米的应力集中,就能让后期的磨损速度快两三倍,这种微小缺陷你根本没法在出厂前全检测出来。说白了,现在工业领域说的耐磨性,九成都是老工程师踩坑踩出来的经验,书本上那点标准化结论,真到现场能用的不到两成。
你要耐磨,就得在成本、寿命、可加工性三者里砍一个,不可能三者都占。什么都想要,最后只能被厂家忽悠,花了大价钱还办不好事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:耐磨性:被工业圈刻意模糊的核心指标
文章链接:https://www.yqhljx.com/list_11/2858.html
