2026-09-15 10:16:00 分类:材料工艺
去年给山东一家风电主轴厂做失效分析,断成两截的主轴送过来,我们先打硬度,表面每一个点都卡在要求的28-32HRC范围内,全合格。结果解剖开测心部,1200mm直径的锻件心部硬度只有21HRC,差了快10度。用户当场傻了,说我们每根都抽检硬度,怎么会出这事?
你测的硬度,根本不是你要用的硬度
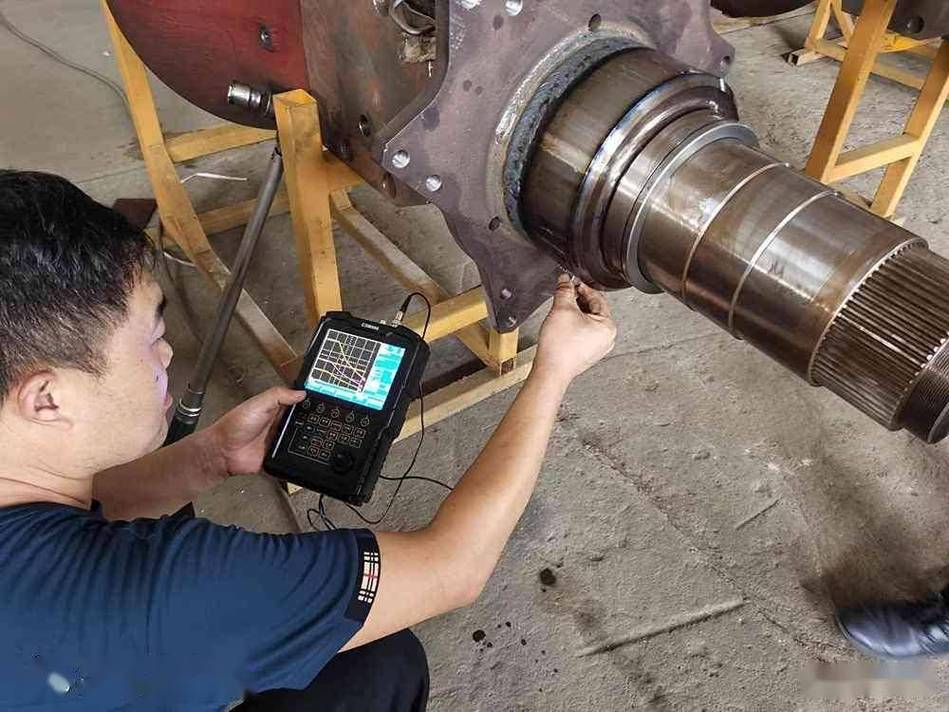 大型锻件截面硬度梯度检测现场图
说白了,现在批量检测的套路大家都懂。锻件切下头尾,打端面硬度,合格就出厂。谁会费半天劲切开整根,看全截面的硬度分布?
走个流程而已。
实测发现,只要直径超过500mm的合金钢锻件,普通调质处理的淬透层深度,绝大多数只能到半径的三分之一。表面和心部的硬度差,少的5HRC,多的能到15HRC。就是这么离谱。很多干了十几年品控的老师傅,卡了一辈子硬度,连自己产品的硬度梯度长啥样都没见过。
还有更扯的,厚度不到1mm的冷轧薄板,也用洛氏硬度打,压头直接影响到基层了,测出来的数你也敢用来卡合格?哦,说用的是表面洛氏,那表面洛氏的压痕影响深度也有0.1mm,你整个板才1mm厚,基层软得一塌糊涂,测出来的硬度能准?骗鬼呢。
越硬越耐用?这是行业流传最广的误区
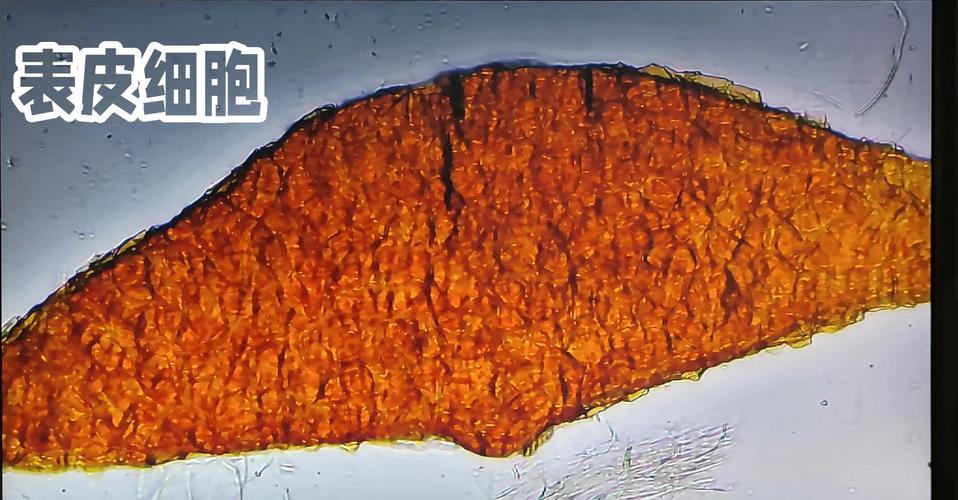 冷冲模崩刃失效断面显微图
前年东莞有家做汽车结构件冲压的厂子找我,冷冲模平均寿命不到10万次,天天换模拖产能,问我能不能提高硬度增加耐磨性。我去车间看了一圈,他们现在冲模已经淬到HRC61-63,顶到天了。
我让他们把硬度降到56-58HRC,改一下淬火回火工艺,多留10%左右的韧性。老板当时跟我急,说越做越软,能更耐用?
结果改完上线测寿命,直接干到13万次,涨了三成,还很少出现崩刃问题。
为啥?太硬的东西,韧性必然要打折扣。冲头每天冲一万次,每次冲击力好几吨,硬度过高的冲头,早就沿晶界长出微裂纹了,用不了多久就整块崩掉。降个三五度硬度,韧性上去了,耐磨性其实只降了不到5%,总寿命反而涨了一大截。
说实话,把硬度和耐磨性划等号,是很多老师傅改不了的臭毛病。耐磨不耐磨,要看基体里的碳化物颗粒大小分布,要看晶粒度,要看表面涂层的结合力,硬度只是一个参考,从来不是全部。我见过太多设计师写技术要求,开口就是HRC多少多少,问他为什么定这个数,他说行业都是这么写的,鬼才知道为什么。
产业化绕不开的硬伤:硬度体系从根上就歪了
 产业化绕不开的硬伤:硬度体系从根上就歪了
现在所有主流的硬度检测方法,不管布氏洛氏还是维氏,本质上都是室温静态压痕试验。说白了就是拿个金刚石,慢慢压进材料里,算压出来坑的大小,反推硬度。
那实际工况呢?你做钻头,是高速冲击钻金属;你做涡轮叶片,是上千度高温下持续受离心力;你做化工管道,是腐蚀环境里承受交变压力,哪个是室温静态?
去年碰上个汽轮机叶片失效的案子,室温测硬度HRC32,完全符合标准,结果工作温度550度下测高温硬度,只有不到18HRC,蠕变半年就弯了。你说找谁说理去?
全行业90%的中小工厂,连台高温硬度计都买不起,就算买得起,批量抽检也测不起,一个样品测下来大几百块,客户不愿意加钱,谁愿意做这个亏本买卖?
这就是现在根本绕不开的死结:现有的硬度标准是几十年前为静态结构件定的,早就跟不上现在复杂工况的需求了,但没人敢改,也改不起。改标准就要改检测方法,改检测方法就要涨成本,下游客户不买单,你说谁出头改?
很多时候我们明知道现在测的硬度不对,也得跟着走,因为大家都这么干,出了问题甩锅也方便——我按国家标准测的硬度合格,不关我事。说白了就是懒,就是路径依赖。
别不信,现在好多人搞新材料,张嘴就说我们硬度做到多少多少,比国外牌号还高,吹得天花乱坠。实际上呢,硬度测对地方了吗?匹配实际工况了吗?连最基本的全截面硬度分布都没测过,吹得再凶也没用,该失效还是失效。这就是当下材料产业化最坑的地方:把一个简单的参考指标,硬生生吹成了性能的全部。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被误读的硬度:材料工艺产业化的隐形坑
文章链接:https://www.yqhljx.com/list_11/2861.html
