去年长三角那家压力容器厂,32件整体压制封头焊完,射线探伤一打,17件出了贯穿性热裂纹。全废了。直接损失两百多万。
别扯应力,热裂纹九成是晶界的锅
很多人一听见热裂纹,第一反应就是拘束应力太大,冷却太快。错。我拿凿子把断口撬开的时候,第一眼就看见沿晶分布的亮条。取样磨完电镜一看,晶界上挂着细碎的硫化铁共晶。说白了就是,晶界低熔点共晶这玩意儿熔点才985℃,焊缝凝固的时候,它还保持液态,铺在晶界上当润滑剂,晶粒一碰就分开,稍微有点拉应力直接裂开。
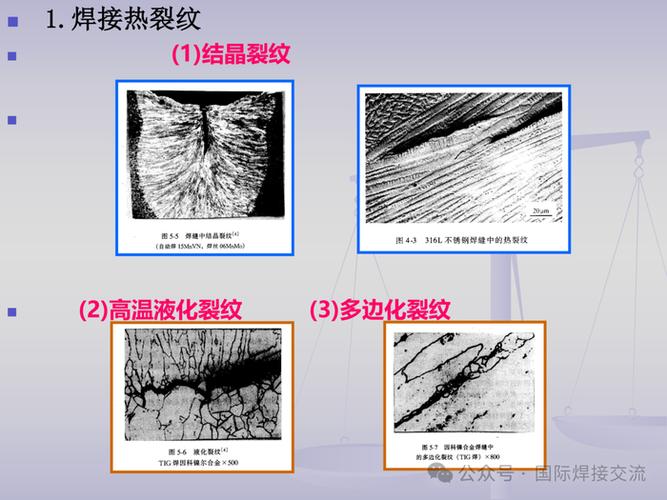
实测发现,硫含量只要超过0.05%,锰硫比低于20,低合金钢板的热裂风险直接翻6倍。很多厂说我符合国标要求啊,国标硫含量不超过0.06%就行。那又怎么样?国标是及格线,不是不裂线。你就差那0.01%的硫,给你整批报废,亏不亏?
说实话,我干了15年,见过上百起热裂纹失效,十有八九都是成分没卡对,根本不是应力的错。大家就是被教材里的套话带偏了,天天盯着应力改,忘了根在晶界那点杂相上。
现场摸出来的防裂,跟教材说的不一样
我刚入行那会,跟着师傅跑现场,师傅说热裂就是看成分,别的都是瞎折腾。那时候我还不信,翻了好几本教材都说要控制热输入,降低拘束应力。干了十几年才发现,师傅说的是对的。
去年那个封头厂,原来工艺是150℃预热,焊接速度18cm每分钟,拘束应力就是那么大,结构定死了,你不可能把封头切了重新做对吧?我就让他们把焊丝换了,原来焊丝锰含量1.2%,硫0.06%,锰硫比刚好20,我让他们换成锰含量1.8%,硫0.03%的,锰硫比拉到60,别的工艺一点没改,预热还是150℃,焊接速度还是18cm每分钟。
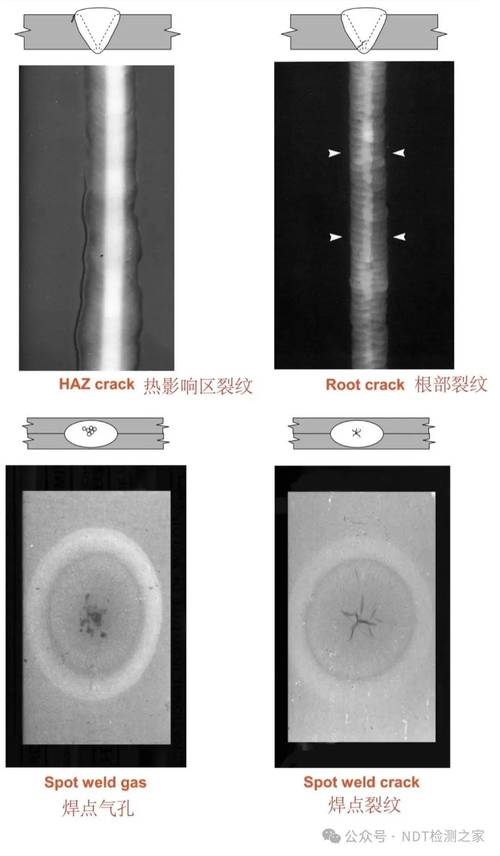
探伤结果出来,36件产品,就一件出了1mm长的微裂纹,裂纹率直接从53%掉到不到3%。就改了个焊丝成分。花的钱比你重新做工装改工艺便宜十倍都不止。
不过话说回来,不是说应力不重要,应力是导火索,晶界的低熔点杂相才是炸药啊。你把炸药拆了,导火索再长也炸不了。很多人搞反了顺序,天天在那调热输入,改预热温度,折腾半个月,裂纹该有还是有。白瞎功夫。
现在产业化绕不开的硬伤
说了这么多,别以为热裂纹已经被搞定了。根本没有。现在新的热加工工艺出来,比如高速激光焊,金属3D打印,冷却速度能到106℃每秒,原来那套液态薄膜理论,根本不好使。
我去年跟航天院所合作做高温合金3D打印,成分都是纯得不能再纯,硫含量都降到0.001%以下了,锰硫比都过百了,照样出热裂纹。断口看了,根本没有液态薄膜的痕迹。现在业内啥说法都有,什么位错塞积,什么晶界滑移,就是没一个能统一预测的,更别说批量防控了。
批量生产的时候怎么办?只能打完样一件一件探伤,有裂纹就报废,良率能做到50%都算烧香了。成本降不下来,根本推不开大规模应用。你去翻各类文献,全是实验室里做的理想试样,一到现场,杂质波动,工艺波动,全瞎。
说白了,热裂纹这玩意儿,我们搞了一百多年,也就摸透了传统熔焊那点事,新工艺一出来,我们还是两眼一抹黑。没有什么漂亮的结论,就是干现场的人都知道,这坑你绕不开,只能踩一步记一步,没到能彻底解决的时候。
