2026-09-15 18:34:40 分类:材料工艺
去年给广东阳江那家做风电铸件的厂子做失效分析,12吨重的球墨铸铁主轴,浇完探伤,三个缩孔明明白白躺在芯部,最大的直径28mm,深度11mm,整根料直接回炉,损失27万,老板蹲在车间门口抽了三盒烟,一句话没说。
干这行久了,我见太多栽缩孔上的,大到几十吨的铸件,小到指甲盖的精密五金件,全躲不开。
教科书说的缩孔成因,根本站不住脚
大家上学时候都学过,缩孔就是铸件最后凝固的部位,液态收缩和凝固收缩得不到补缩,留下来的孔洞。说白了就是糖水放凉了,表面结壳,里面干了陷个坑,逻辑顺得很对不对?
但是实测发现,同批次原料,同模腔,同浇铸温度,甚至同一个工人操作,一百件里面就是有三十几件出缩孔,剩下六十多件完好无损,误差差了快三分之一,这怎么解释?按教科书的逻辑,所有条件都一样,结果应该一样啊。
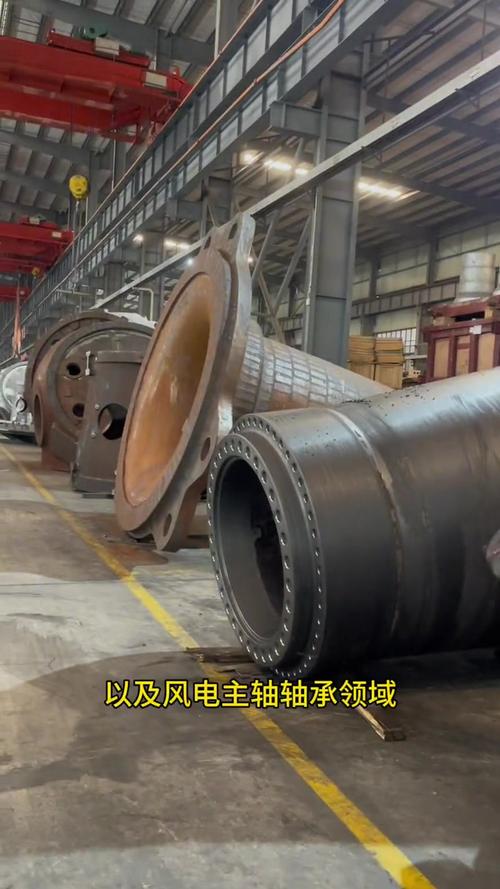 大型风电主轴铸件缩孔探伤实拍图
我08年在车间闷头做了一百零二组对比试验,最后发现,差不多四成的缩孔,根本不是补缩不到导致的,是铁水里面裹进去的微气泡,在凝固过程中慢慢往芯部聚,攒到一定大小就成了肉眼可见的缩孔。那些坐在办公室写论文的,把所有孔洞都往缩孔缩松的框里塞,从来不区分气泡聚孔和收缩缺料,连浇包都没抬过,懂个屁的实际生产。
很多时候,你把补缩系统做的再完美,除气做的再彻底,该出还是出。
那些号称根治缩孔的工艺,全是碰运气
这些年见过太多吹牛逼的,什么发热冒口新技术,什么仿真模拟精准控温,什么加压凝固根治缩孔,说的天花乱坠,真拉到量产线上试,全露馅。
前几年我们厂花八十万上了德国那家的CAE仿真软件,号称能100%预测缩孔位置,提前调整工艺,结果第一炉浇10吨的轧辊,仿真出来标了三个可能出缩孔的位置,我们按要求加了三块冷铁,浇完探伤,就在仿真写着“零缺陷”的芯部位置,挖出来一个17mm的缩孔,在场的德国专家脸绿得像车间的油漆桶。
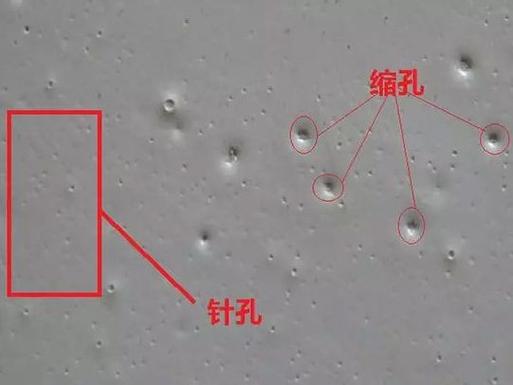 铸造缩孔CAE仿真结果与实际剖面对比图
说实话,现在市面上所有的工艺,能做的就是降低概率,根本做不到根除。批量生产5吨以上的大型铸件,行业顶尖水平的合格率也就90%到92%,剩下那8个点,基本全栽缩孔手里。你说精炼除气,我试过把氩气吹40分钟,把钢水氢含量降到1.8ppm以下,该出还是出。模温差个10度,车间环境湿度差20%,铁水里面微量元素多了0.01%,整个凝固的温度场就变了,缩孔该长就长,谁也拦不住。
老师傅靠经验调,比软件准个5%左右,还是碰运气,今天出的活全好,明天可能连爆三个,你找谁说理去?
藏了一百年的硬伤,没人愿意捅破
 藏了一百年的硬伤,没人愿意捅破
我今天说句掏心窝子的话,缩孔不是工艺问题,是金属凝固本身的固有缺陷,现阶段根本不可能完全根除。
所有产业化生产里,不管你是传统铸造还是最新的金属3D打印,都绕不开这个坎。3D打印吹的那么神,每层熔融堆积,孔隙率最少也有0.2%,微孔隙聚在一起就是缩孔,和传统铸造一个毛病,换了个壳而已。
现在行业里的规则是什么?所有探伤标准都给缩孔留了口子,小于多少mm的缩孔,不在受力核心区,就算合格,说白了就是凑合用,真出了问题再补焊,补焊完接着用,没人敢说自己的产品零缩孔。你去听那些展会吹,什么“攻克缩孔难题”,全是拿实验室里1公斤不到的小试样做出来的结果,你把尺寸放大到10吨,立马现原形。
为什么?热扩散的规律摆在这里,尺寸越大,温度场的不均匀性就越大,微气泡来不及上浮,补缩的金属液流不到孔隙的位置,这是物理规律,不是改改工艺公式,换个材料就能解决的。
别扯什么未来技术能搞定,现在干工业的,就得先接受这个现实:缩孔就是你生产线上必须承担的风险,信那些“根治缩孔”的鬼话,交个几百万学费你就懂了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:缩孔:干了15年工艺,我没见过完全根除的案例
文章链接:https://www.yqhljx.com/list_11/2876.html
