2026-09-16 06:14:58 分类:材料工艺
去年我跟进的某新势力车企连杆项目,近净成形锻件刚过1200次台架循环就沿飞边切口裂了。
甲方拍桌子。
锻厂喊冤。
最后翻检测数据,所有人都哑了。
标称1mm余量,九成厂干到5mm
说白了近净成形就是一次成型做到接近成品尺寸,少切削甚至不切削,省材料省工时。行业里宣传都标称余量1-2mm,听起来很美对不对?
我干工艺15年,跑过国内27家做近净的锻厂,实测下来,只有3家能稳定把余量控在3mm以内。剩下的呢?要么预成形型腔算错收缩率,冷却后尺寸偏出半个毫米;要么切飞边的时候顶歪,直接切偏了1-2mm,最后余量直接干到5mm以上,该铣还是得铣。哦对了,开模费比普通模锻贵三倍,这钱花的,打水漂都响一声,这个连响都听不到。
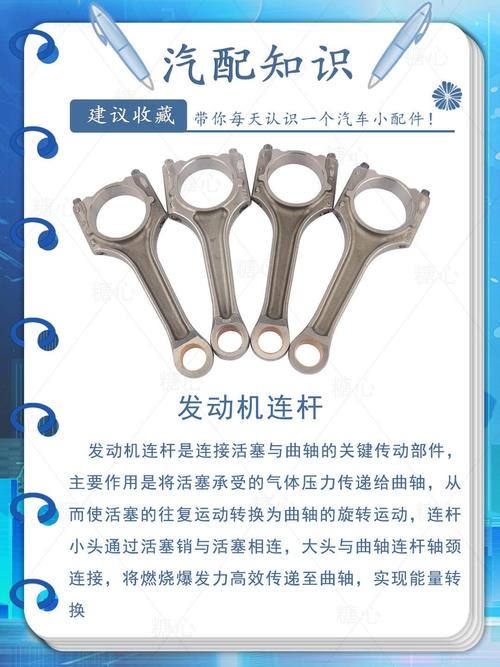 汽车连杆近净成形与普通模锻成品余量对比图
很多厂展会拿出来的样件,都是挑了几十件里最好的一个,给客户看。真批量生产,合格率能到85%就烧高香了。剩下的15%都得补加工,甚至报废。说实话,我见过不少厂子,为了蹭近净的名头,接单子的时候降价抢,最后全亏在废品率上。
为了精度,把命丢在了应力上
为什么控余量这么难?你要尺寸准,就得降终锻温度。温度越高,钢材的收缩率波动越大,差个几十度,尺寸就能偏出一个毫米。所以想控近净的尺寸,终锻温度普遍比普通模锻低100-150℃。
我测过,某厂42CrMo连杆,常规锻造终锻950℃,近净做到820℃,余量确实从平均6mm降到了2mm,好看吧?但是残余应力比常规件高2.7倍,晶界析出的碳化物是常规件的三倍多。之前裂的那批件,就是这个问题。
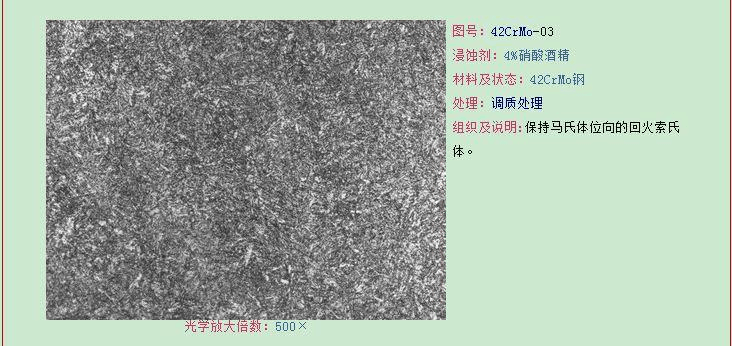 近净成形42CrMo锻件应力开裂金相组织图
这个矛盾没人愿意提。所有宣传资料都只说省了多少加工费,省了多少材料,谁跟你说降终锻温度带来的应力问题?很多小厂子,甚至连去应力退火都偷工减料,保温时间砍一半,出来的件看起来尺寸对,用起来随时炸。我跟几个做检测的朋友聊过,近净成形锻件的开裂故障率,比普通模锻高四倍,这个数据从来没人公开说。
死结:成本错配,没人能绕开
 死结:成本错配,没人能绕开
抛开质量问题,就算你能做出来合格的,成本这关也过不去。近净成形的模具要做复杂的预成形型腔,精度要比普通模锻高两个等级,模具钢材还要更好的耐磨性,一套开模下来,比普通模锻贵40%到60%,算上设计调试费,十几万扔进去连水花都没有。
什么时候能摊掉这个成本?年产量过10万件的大批量,对不对?一件摊个几块钱,能扛住。但问题来了,现在需要用近净成形的零件,都是什么?新能源汽车轻量化结构件,航空航天的异形结构件,这些大多是小批量多品种,一年几千件撑死了,摊到每件上,成本比普通模锻加后面机加工还贵30%。你说谁会做这种赔本买卖?
不过话说回来,也有能成的。比如大型风电法兰的近净轧制,批量够大,公差要求也不高,确实能省材料省加工,赚钱。但那是特例,不是普遍情况。现在行业里把近净成形吹成下一代成形技术,什么革命啊创新啊,说白了就是资本炒概念,拿项目骗经费,厂子骗订单,最后接盘的都是下游主机厂,出了问题还要背锅。
别扯什么慢慢发展都会解决,现在材料体系没变,模具加工成本没变,这个精度和应力的矛盾,批量和成本的矛盾,就是绕不开。不信你去问任何一个干了十年以上的工艺工程师,没人会跟你说近净成形通吃所有场景。它就是个窄门里的技术,只适合特定的少数场景,大部分人跟风冲进去,最后都是头破血流。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:近净成形:被神化的无余量工艺,藏着产业化的死结
文章链接:https://www.yqhljx.com/list_11/2898.html
