2026-10-04 16:46:01 分类:材料工艺
上个月跟着朋友去外协厂调半轴的热处理工艺,刚进大门就看见厂区角落堆着半人高的毛坯,全裂了。
老板蹲在裂口堆旁边抽烟,脸黑得发亮。
撞见的不是工艺错,是材料坑
翻工艺卡看,淬火温度840度,保温时间1.5小时,降温介质是常温盐水,全是跑了三年的成熟参数,一点错都没有。
追着问采购,才知道这批毛坯换了供应商,同牌号,便宜了两百块一吨,老板想着能降本就换了,谁能想到开成这样。
敲开一块断口看,裂纹源清清楚楚,就在一团灰黑色的夹杂聚集区。
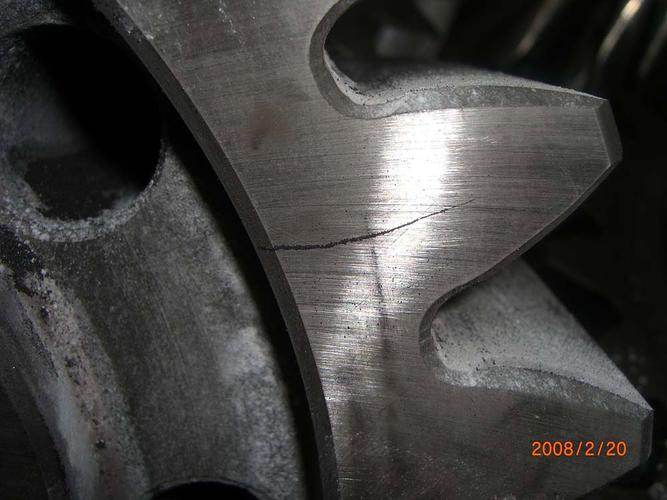 热处理后淬火开裂的金属材料半轴毛坯
说实话,做了十几年失效分析,这种事见得太多了。很多人拿到材料先看合格证书,指标全对就万事大吉,根本没想过,合格证书只给你总成分,不给你成分在哪里。
同牌号金属材料的性能差异,往往就藏在看不见的分布里。
硫化物偏析不是课本上的死概念
就拿这批钢来说,硫的总含量符合标准,上限是0.05%,它测出来是0.04%,没超。但它不是均匀散在晶粒里的,炼钢厂浇铸的时候没控好冷却速度,硫全偏聚到晶界上去了。
晶界本来就是金属材料里强度最弱的地方,你再堆一堆脆得像玻璃的硫化物进去,一淬火,热应力一拉,晶界直接顺着夹杂开了。
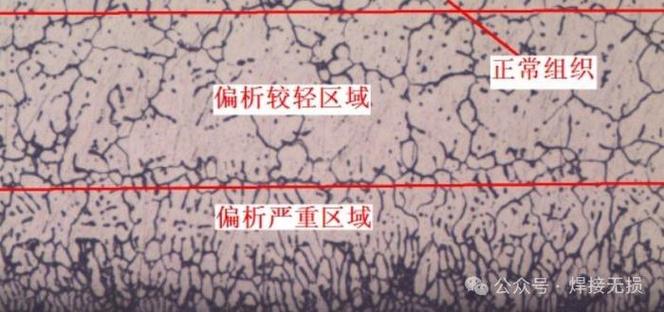 扫描电镜下金属材料晶界硫化物偏析显微照片
之前遇过更离谱的,同批次同炉的料,前半炉没问题,后半炉开裂率超过一半,剖开来查,就是浇铸的时候尾料夹杂多,钢厂直接混着卖了,成分报告单还是拿前半炉的做的。
不过话说回来,钢厂也冤,总不能每一块料都打一遍扫描吧,成本顶不住。那这个锅就得做工艺的背?也不全是,关键是你得提前想到,不能拿到料就直接开干。
工艺补正的边界,从来都不是无限的
很多老板一碰到这种事,第一反应就是让工艺改参数,说“你能不能想想办法,料已经买了不能退”。我每次都要说,办法有,但有得选。
你要是把淬火降温速度放慢,估算下来每秒降10度改成每秒降5度,内应力能降三分之一,开裂率能降一半,但是强度会掉两个HRB,刚好卡客户要求的下线,你敢交吗?
你要是提前在毛坯拐角挖个浅槽释放应力,也能行,但每根多两块钱加工费,本来降本赚的钱全赔进去还不够,图什么?
我们试过最稳妥的补正方法,小批量的话,下料之前先做一遍低温预退火,估算下来每小时升200度,升到650度保温8小时,让偏聚在晶界的硫稍微扩散开,应力也提前放掉,成本每吨加八十块,开裂率能从40%降到3%以内。
但这个方法也有边界,批量超过50吨,窑炉排期排不上,交货期赶不上,还是得换料。
现在行业里总喊降本,动不动就换更便宜的同牌号金属材料,没人愿意多花半天时间去摸清楚料的底细。很多人觉得做工艺就是调参数,材料是死的,工艺是活的,只要工艺好,什么料都能救。
哪有这么好的事。
金属材料是活的,它带着炼钢厂的温度,带着轧制的应力,带着浇铸的残留,那些看不见的细节,早就在你开炉之前,把结果写好了。我现在出门调问题,第一句永远不是问工艺参数,是问这批料哪来的,什么时候进的,堆了多久。
大部分时候,答案就在厂区角落那堆开裂的毛坯里,只是没人愿意低头仔细看罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从热处理开裂说起:被低估的金属材料基础细节
文章链接:https://www.yqhljx.com/list_11/3814.html
