2026-10-04 20:14:45 分类:材料工艺
上个月给南方一家改性厂调线,做汽车门板用的改性PP,连续一个礼拜,挤出来的片材总有规律性的暗纹,换了配方,清了机筒,换了新过滤网,暗纹还是消不掉。一帮人盯着机台看了大半天,没人想到问题出在哪。
喂料口那点容易被忽略的事儿
说实话,九成调机师傅的注意力,从开机起就全在机筒中段和模头温度上,没人多看喂料口一眼。大家默认喂料就是把颗粒倒进去,送进螺杆就行。那次也是,最后拆螺杆才发现,喂料段的螺杆上结了厚厚一层粘料,堵了三分之一的螺槽。
为什么结块?喂料段冷却水阀坏了,温度升到了60度以上,PP颗粒提前软化,粘在螺杆螺纹上,越积越多,送料量忽大忽小,片材自然就出暗纹。就是这么邪门。
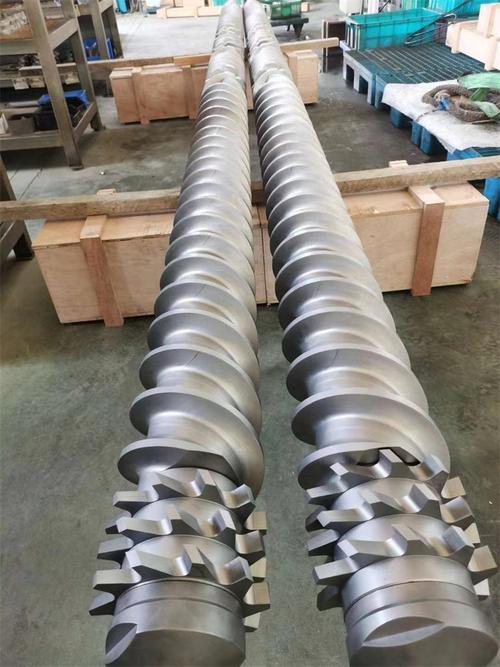 挤出成型喂料段螺杆结块实物图
别觉得这是小概率事件。老车间里,冷却水结垢堵管子,阀片坏了关不死,都是常事儿。很多人对喂料段温度没概念,以为只要机筒中段温度对就行。其实喂料段的作用,就是让颗粒保持固态,靠螺纹和料筒壁的摩擦力把料往前送。一旦提前熔化,摩擦力直接掉一半,送料不稳都是轻的,直接堵死停线都不稀奇。
结晶度高的料,这块更敏感。PET颗粒,喂料段温度超过45度,分分钟粘螺杆。热敏性的PVC更狠,提前软化分解,出来的料带黑点,还蚀螺杆。
不是越低越好哦。要是冬天开冷机,喂料温度太低,颗粒太硬,摩擦力不够,一样打滑断料。这里没有标准答案,每个料有每个料的度。
熔体停留时间的隐形边界
之前做可降解改性料,做出来的拉伸强度一直达不到标准,熔指比设计值高了快一倍。一开始全怪原料,换了三批原料都不对。后来算停留时间才发现问题。
设备是用了八年的双螺杆挤出机,螺杆和机筒的间隙,原厂设计是0.15毫米,我们用千分尺量,磨到了0.38毫米。估算下来,熔体的平均停留时间,直接从设计的3分钟拉到了7分钟。
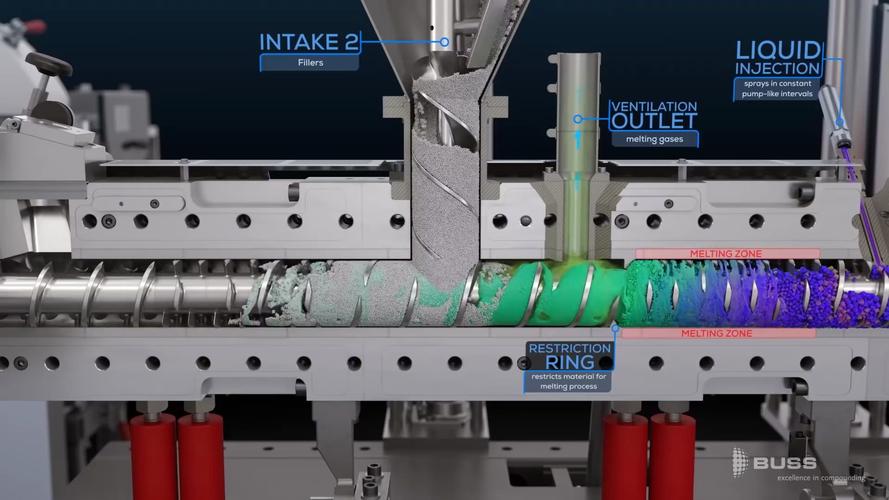 挤出成型磨损螺杆间隙测量示意图
可降解的聚乳酸,本来就不耐热,7分钟停留,哪怕机筒温度比设定低了5度,分子量还是掉了快两成,强度自然上不去。不过话说回来,谁没事会去量螺杆间隙?很多工厂,螺杆没磨到漏料,绝不会换。省了几万块螺杆钱,报废的料能买好几根新螺杆。
挤出成型里,停留时间这个东西,从来都不是写在工艺卡上的死数。螺杆结构,转速,喂料量,间隙,甚至机头压力,都会变。热敏性的料,多停两分钟就是报废。玻纤增强的料,停留时间太短,玻纤剪不开,分散不好,强度照样不够。边界全在经验里,书不会给你写“我的螺杆磨了0.2毫米,该减多少停留时间”。
口模出来那一步的隐形应力
 口模出来那一步的隐形应力
我刚入行的时候做超薄包装膜,纵拉工序总断膜,断口乱七八糟找不到规律。换了原料,调了挤出温度,改了牵伸比,折腾了快一个月,还是断。最后拆口模量尺寸,发现定型段长度比设计短了两毫米。
就两毫米。哦,原来问题在这。挤出的熔体出模口的时候,因为剪切应力释放,会发生出模膨胀,定型段就是给你消应力的地方。短了两毫米,应力没释放干净,熔体牵伸的时候,内应力集中在薄点上,稍微一拉就断。
说出来你不信,那两毫米的误差,我前前后后浪费了三吨试验料。现在想想,那时候要是早有人跟我说,挤出的坑全在肉眼看不到的细节,我也不至于走那么多弯路。
很多人觉得挤出是低技术含量的成型工艺,不就是把料化了挤出来吗?哪有注塑复杂,哪有吹塑讲究。干了十几年我才明白,越看起来简单的工艺,边界越考验人。你不知道喂料水没开,你不知道螺杆磨了,你不知道口模短了两毫米,出了问题你翻遍工艺手册都找不到答案。这些东西,都是跑现场跑出来的,不是算出来的。
上个月调线那个暗纹,换了新的冷却水阀,把螺杆上的粘料清掉,开机直接就好了。连温度都没调。就这么简单。现在行业里都喊着降本,喊着提效,总想着换好配方,换高端设备,其实很多问题,就出在没人愿意停下来看一眼那不起眼的小地方。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挤出成型:藏在细节里的工程边界
文章链接:https://www.yqhljx.com/list_11/3822.html
