2026-10-07 12:42:52 分类:材料工艺
去年在长三角一家航发外协厂蹲点,一批国产钴基定向叶片做热循环考核,刚过1200小时就齐刷刷从叶根裂了。探伤扫出来,裂纹全在晶粒边界的析出相那里。不是加工余量错了,也不是冷却系统设计问题,是材料本身天生带的毛病。很多人用了一辈子钴基合金,都不愿意说破这事。
大家都吹耐高温,没人说清楚到底耐在哪
现在随便搜钴基合金,满屏都是“1200℃高温稳定”“比镍基强30%”,全是噱头。我做工艺15年,摸过的钴基试样没有一万也有八千,实话讲,你拿普通铸造钴基Stellite 6放马弗炉里,1050℃静态保温200小时,拿出来打硬度,从原来的HRC42直接掉到HRC28。晶粒长了一倍还多。说白了就是,原来钉住位错的碳化物全融回基体了,材料直接软成了退火态的低碳钢。
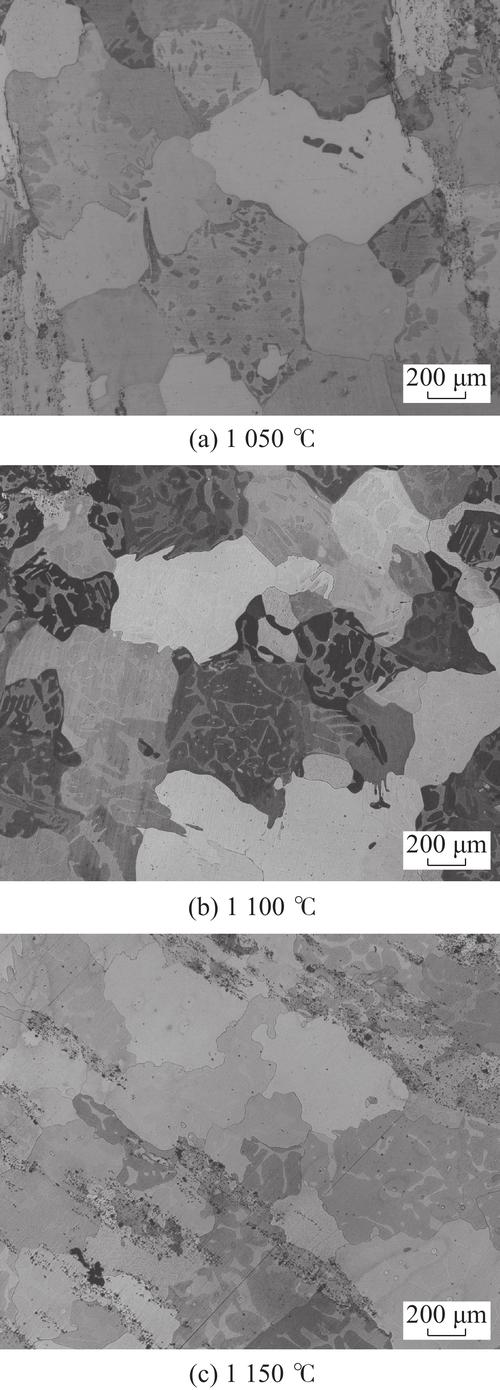 钴基合金1050℃保温后金相侵蚀显微图
那些吹1100℃甚至1200℃的,都是带气膜冷却的航发燃烧室工况,材料本体温度其实才不到900℃,把环境温度算到材料头上,这不是耍流氓吗?
很多国内做工业炉辊的厂家,跟风换钴基合金,用了不到一年就断辊,就是吃了这个亏,把标称温度当真了。实际工况下没有主动冷却,钴基的稳定性还不如加了稀土的高温镍基,价格倒是贵出去三倍。
量产工艺的坑,十个厂九个踩过
钴基合金贵,一公斤原料大几十上百块,很多厂买回去做产品,十成出品能废三成,还不知道问题出在哪。我上个月刚帮佛山一家做阀门堆焊的厂查问题,他们堆焊的钴基密封面,放了三个月,居然自己裂了。整条裂纹顺着熔合线走,把整个密封面劈成两半。
查成分,碳含量刚好卡在标准范围内,钴也对,后来磨掉表层看金相,全是沿晶分布的网状碳化物。为什么会这样?钴的导热系数比镍低三分之一,堆焊的时候,冷却速度差个十几度每秒,碳化物析出的形态就天差地别。稍微慢一点,就直接连成网,应力全卡在晶界,放多久都会裂。
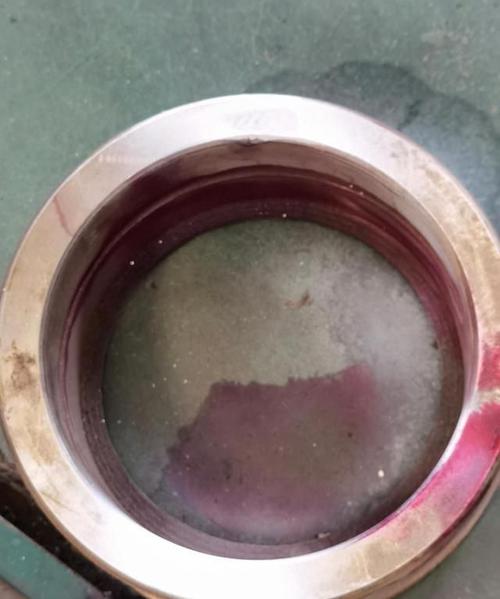 钴基合金堆焊沿晶裂纹探伤实拍图
熔炼更坑。真空熔炼的时候,钴的蒸气压比镍高整整一倍,1550℃抽10^-2Pa的真空,10分钟就能挥发掉0.8%的钴,最后成品成分偏析,局部钴含量能差1.2个百分点,高温强度直接掉三分之一。很多小厂没有全程成分在线监测,就是熔完打个光谱,合格就浇铸,哪知道铸锭不同部位的成分差能离谱成这样。
说实话,我见过不少厂,买了国外的钴基牌号配方,回去自己炼,就是做不出人家的性能,不是配方错了,是熔炼那点细节没拿捏住,钴天生就比镍难伺候。
绕不开的硬伤,从根上就解决不了
 绕不开的硬伤,从根上就解决不了
不过话说回来,工艺问题其实砸钱就能解决,上电子束熔炼,加全程在线监测,总能把稳定性提上来。真正的死结,是两个根本绕不开的问题。
第一个是资源。全球80%的钴产量攥在刚果金,价格三年跳三次,2021年一吨钴金属从28万涨到72万,2023年又跌回30万,哪个做批量产品的企业敢长期用钴基合金当主力材料?锁价都锁不住,今天成本100万,明天就变成200万,订单接都不敢接。
第二个,也是最核心的,就是从理论到实战,我们根本没摸透钴基合金的界面稳定性。现在所有的材料设计,都默认钴基体和碳化物的相界面是稳定的,实际呢?我跟中科院金属所的朋友一起做透射,只要温度超过800℃,热循环超过100小时,碳化物界面就会析出针状的sigma相,只要硅含量超0.2%,析出速度翻三倍。sigma相硬得跟陶瓷一样,脆得离谱,拉应力一来,直接就是裂纹源。现在市面上所有的钴基合金标准,硅含量上限都是1%,也就是允许你有五倍的超标空间,这不就是埋地雷吗?
现在一堆资本炒新能源用钴基,什么电池集流体,什么固态电池正极骨架,说白了就是蹭概念。钴基合金从发明到现在一百多年,从来都是做小批量高价值的特殊部件,比如航发的叶片边缘,比如核电站的控制棒定位架,比如高腐蚀工况的阀门密封,本来就不是给大规模量产准备的。你非要把它拉去做大众产品,就是硬着来。
没人愿意公开说这话,很多论文都往好了写,供应商吹性能的时候只挑好听的说,可做工艺的人都清楚,钴基合金的那点暗坑,踩过的都懂。它从来不是什么万能高温材料,就是一个有明确适用范围的特殊材料,硬吹成万能王牌,最后埋单的还是下游干活的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钴基合金:被捧成高温神器,实则藏着量产死结
文章链接:https://www.yqhljx.com/list_11/3969.html
