翘曲居然是芳纶本身的问题?
一开始我们都默认是铺层角度不对,或者冷压定形时间不够。改了三版铺层,定形时间从10分钟拉长到20分钟,翘曲还是没消。熬了两个大夜,翻之前的失效记录,突然想起有人提过芳纶吸潮。测了测仓库里拿出来的原料,含水率测出来居然有2.8%,比要求的0.5%以内高出快五倍。原来这批原料放厂区露天仓库中转,上周下暴雨漏了雨,整托盘都洇了一点,仓库没当回事就送来了,这不坑人嘛。
当时把原料放到120度烘箱预烘8小时,再做,翘曲直接好了九成。就是这么离谱。谁能想到呢?工艺参数调了一圈,问题出在原料入库的检验漏了项。说实话,芳纶就是这点讨嫌,分子链上有大量极性基团,天生吸潮,你不把水分烘出去,模压高温下水分变蒸汽,出不来就憋成气泡,应力不均匀自然翘。不过话说回来,哪怕烘干了,芳纶的热膨胀系数和树脂本身也差好几个量级,冷却的时候收缩不一样,稍微控制不好还是会翘,这个是天生的,只能靠预烘+定形压够时间补。
浸润性差的死结怎么松
翘曲解决了,又出了强度不够的问题。测出来的拉伸强度比理论值低了快15%,切开看断面,好多纤维是干的,树脂没浸进去。
大家都知道,芳纶表面光滑,惰性强,树脂粘不上,浸润差是老问题。一开始我们用的是常规的硅烷偶联剂浸泡,浓度按之前的经验调的,没用。然后试等离子表面刻蚀,功率调100W,处理5秒,没变化;处理15秒,浸润好一点,但测纤维单丝强度,估算掉了快7%,做出来的复合材料整体强度还是上不去。最后改了一步,先低温等离子处理10秒,再浸低浓度偶联剂,问题解决了。强度刚好达标,余了两个点的余量。
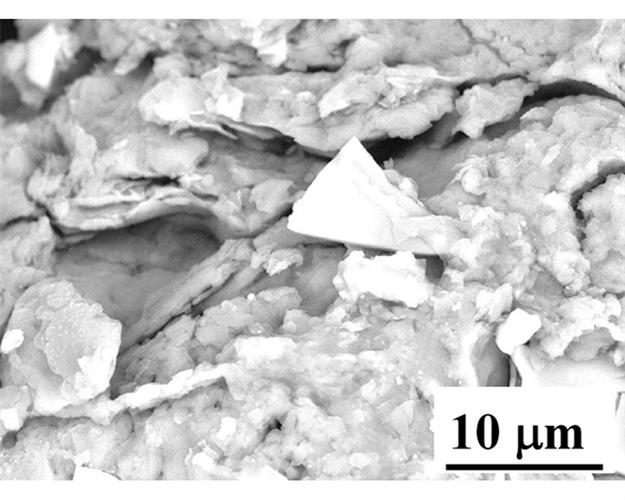
这里的边界其实很死,处理不足,浸润不够,强度上不去;处理过了,伤纤维本身,强度还是上不去。没有完美的中间值,只能根据你的产品要求,要强度还是要成型性,自己权衡。我见过很多新手上来就堆最贵的处理工艺,结果要么过了要么不够,白扔钱。
工程上不能碰的那些边界
做了这么多年,最大的体会就是,它不是万能的,很多地方天生不能用,别硬上。
比如,压缩载荷为主的构件,别用芳纶,它轴向拉伸强度顶天高,径向压缩强度只有拉伸的不到五分之一,压两下就失稳,你工艺玩出花也没用。还有长期接触弱碱的环境,也别碰,估算下来,室温下放在pH10的碱液里半年,强度掉三分之一以上,慢慢降解,藏着隐患。还有紫外线,长期露天放,外面一定要做防护涂层,不然两年就脆了,一折就断。
很多人只盯着芳纶比强度高、重量轻,就什么地方都往里面塞,忘了它天生的缺陷,最后出问题,反过来骂材料不行,其实是选型错了。
现在国产芳纶原料的价格下来了,用的地方越来越多,很多厂家上来就要做高性能产品,其实不如先搞懂它的脾气,哪里能用,哪里不能碰,比什么都重要。那些踩过的坑,记下来,比十篇文献都有用。对吧?
