拿样的时候一切正常,放大到500公斤投料那天,料槽里结了满满一层块。
搅了两个小时都散不开。
那天连晚饭都没吃,蹲在投料口盯着那堆结块发呆。
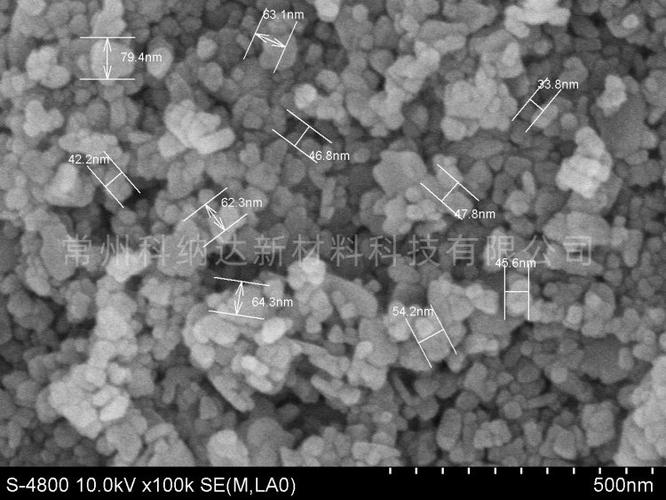
为什么偏偏纳米氧化锌容易团聚
做纳米材料的都懂,粒径越小,表面能越高。纳米氧化锌也就这点脾气最臭。
晶粒小到几十纳米的时候,表面缺配位的原子太多,逮着同类就往一块抱,恨不得变成普通氧化锌才满意。
说实话刚入行那会我不信邪,觉得不就是多加点分散剂多搅一会的事,真踩了坑才知道,哪怕你提前把粉存放在干燥皿里捂三个月,拿出来开包不到半小时,就能吸潮结出小块。
试过的三种工艺,各有各的死穴
那次出问题之后,我们把能落地的工艺全试了一遍。最先试的是机械球磨预分散。估算下来,转速300转磨4小时,测粒径确实能降到标称范围。但是球磨过程中氧化锆球掉的磨屑混进去了,客户要求重金属杂质不超10ppm,测出来直接超了四倍。做面料贴身用,这个死穴绕不开。直接pass。
然后试的是溶胶凝胶原位合成。在纺丝液里直接析出纳米氧化锌,粒径匀得不像话,分散性也好,活性测出来也够。不过话说回来,成本比直接买粉混涂翻了三倍,反应完的母液含锌,处理起来环保成本又加一层。小批量打样没问题,做大货根本扛不住。
最后试的是基材表面原位生长。直接把织物泡在锌盐溶液里,控温碱洗长晶。做出来的样品抗菌率快到99%,牢度也够。就是太挑基材。化纤的光滑表面长得匀,棉麻的孔隙多,长出来一块密一块疏,染完色都能看出色差,客户的订单是棉莫混纺,这个方案也用不了。
能落地的折中方案,也有边界
提前做纳米氧化锌的表面预包覆,用硬脂酸,控制包覆量在示例3wt%左右,刚好把过高的表面能压下来,又不会把活性位点全盖住。然后开料的时候,先把包覆好的粉放到丙二醇里高速剪切15分钟,再加到涂层胶里搅拌,最后上机。
就这么改完之后,再测平均粒径,稳定在30-40nm之间,投料500公斤没有结块,抗菌率稳定在95%以上,过水洗50次还能保持85%,符合客户要求。
但是你说这个方案万能吗?才不是。
做防晒化妆品的纳米氧化锌,要透明度,硬脂酸包覆会影响雾度,这个方案就用不了。做催化降解废水的,包覆会降活性,也不能用。做压敏电阻的电子级纳米氧化锌,对纯度要求高,硬脂酸是有机物,会烧出来残炭,直接废了。
我印象最深的一次试错,包覆量多加了1个百分点,氧化锌的抗菌活性直接掉了16%,整整半个月的试样全废了。现在我盯纳米氧化锌的工艺,第一看就是包覆量,多一个点少一个点,结果天差地别。
做了快十年材料,最深的感受就是,纳米材料哪有那么多神奇的噱头。纳米氧化锌什么领域都能插一脚,抗菌、防晒、催化、电子,样样都说得通,真落到产线,一个分散问题就能卡你大半年。
没有放之四海皆准的工艺,只有适合你当下需求、成本、基材的取舍罢了。
