2026-10-09 09:09:52 分类:材料工艺
上个月跟主机厂对接连杆韧性不合格的整改,整得我掉了好几斤肉。所有纸面参数全对,成分合格,硬度合格,晶粒度报的7.5级,刚好卡在客户要求的7-8级区间里。就是冲击试验,十件有三件过不了。
一张腐蚀后的金相图里的反常
磨样腐蚀完放到显微镜下,我第一眼就觉得不对。明暗相间的晶粒块,大的快赶上小的十倍了。不是均匀的细晶,是一半细晶里混着大块的粗晶——混晶。
没人提过这个要求啊。客户给的图纸上,只写了”晶粒度7-8级”,没提不允许混晶。我们的检测报告,只报平均级别,也没人去算晶粒尺寸分布。
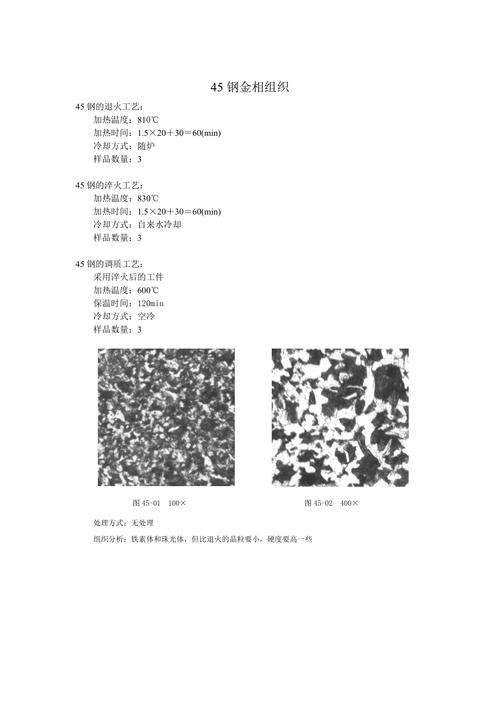 45钢连杆热处理混晶晶粒金相显微镜图
这种情况,平均级别算出来刚好卡在合格线,性能呢?大晶粒的地方,晶界面积小,应力集中特别容易出,裂纹一扩展就断,韧性自然上不去。谁能想到,就是这么个没写在图纸上的要求,废了我们三批料。
为什么你控不住晶粒度
很多刚入行的工艺员,以为晶粒度就是最终热处理温度说了算。温度高了晶粒长大,温度低了晶粒细,照着公式卡就行。我之前也是这么想的。直到这次整改翻旧档案才发现,问题出在坯料开坯那一步。
大半年前那批坯料,开坯的时候加热炉出过一次十分钟的超温,当时没人当回事,温度拉回来接着干,表面也没出问题,就流入下工序了。
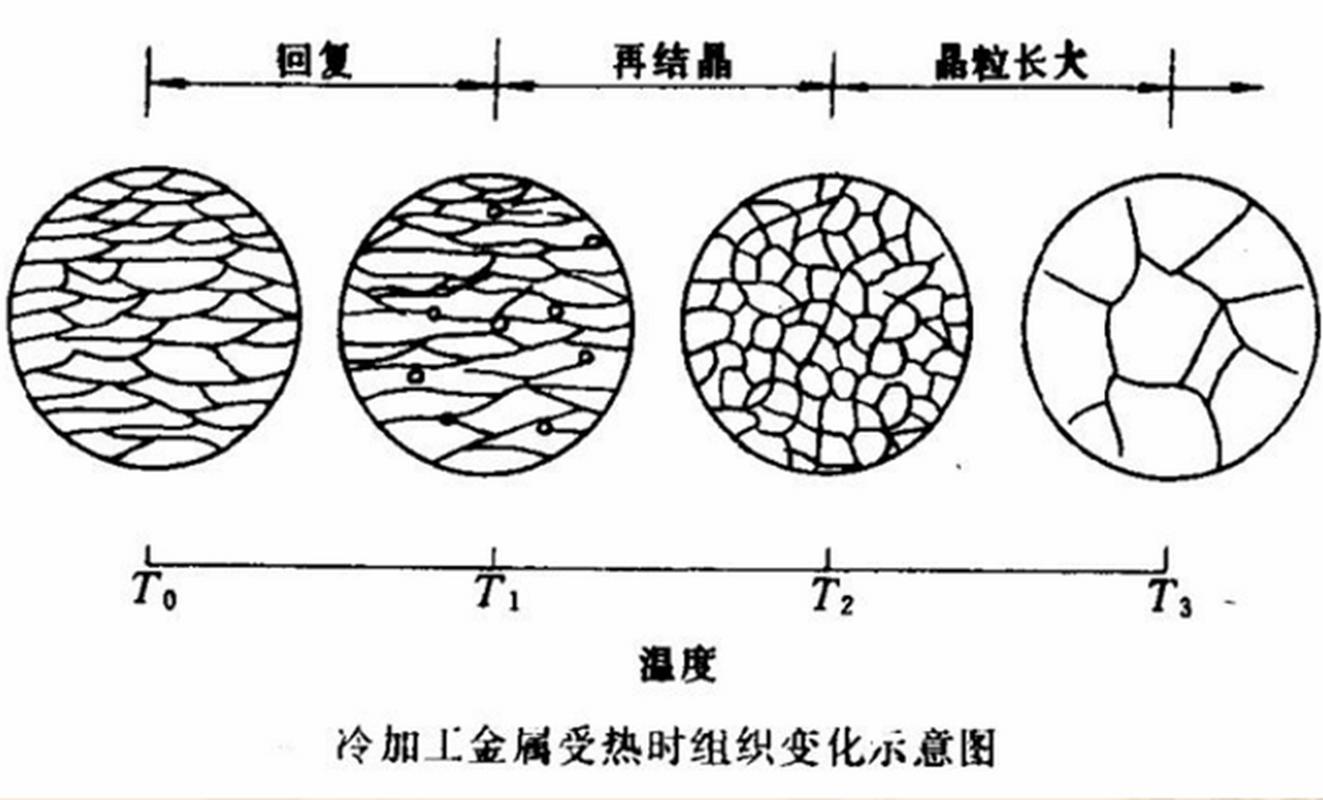 金属材料晶粒度长大温度变化对比图
说实话,晶粒度的遗传效应,真的比书本上写的邪乎。原始晶界那里已经长大了,还析出了一些粗化的第二相粒子,后续再结晶的时候,这些粒子钉不住晶界,反而会给晶界迁移留出路,一不小心就长出一批超大晶粒,躲在细晶里,检测的时候不仔细看根本发现不了。
还有个坑,很多工艺卡不写变形量的边界。冷变形之后再结晶,变形量小于估算10%的时候,特别容易出异常长大。只有少数晶粒能获得长大的驱动力,一下子吞掉周边的小晶粒,最后还是混晶。
晶粒度说白了,就是多晶材料里单个晶粒的平均大小,对吧?常识说晶粒越细,强度韧性越好,这话没错,但少说了后半句——只有均匀的细晶才有用,混着粗晶的细晶,还不如均匀的略粗晶性能稳定。
现场调工艺的几个实际取舍
 现场调工艺的几个实际取舍
不可能把整批坯料都报废,几千万的货,谁都扛不住。只能在现有工序里挖空间。我们试了三个方案,最后选了成本增加最少的。
第一个,加一道预处理。在正火之前,加一步低于Ac1约20度的预热保温,让坯料里的内应力先释放,原本粗化的第二相粒子重新析出,均匀分布在晶界上,靠晶界钉扎挡住晶界迁移。这个方法,每批多两个小时的炉时,成本加了不到8%,混晶率直接从32%降到4%。
第二个方案,降最终加热温度。降15度,确实能把所有晶粒都压细,但是硬度会掉0.5-1HRC,所以要把淬火入水时间提前两秒,冷却速度提一点,补回硬度。这个方法不用加工序,但是对炉温均匀性要求高,我们车间那几台老炉子,温差最大能到40度,有的地方降完温度硬度不够,有的地方还是粗晶,稳定性不行。
第三个方案,换微合金添加,加铌加钛细化晶粒,但是成本加太多,客户不肯涨价,直接pass了。
不过话说回来,到现在我们也还有不到5%的混晶率,没法降到零。产线就是这样,你得接受边界,只要混晶的占比低于某个数,性能就能过,没必要追求完美。
很多人做工艺,总想着把晶粒度平均级别卡到正好,从来不肯多花两分钟看一眼晶粒分布。说白了,都是被纸面参数给坑了。晶粒度从来不是一个给客户交差的数字,是真真切切影响性能的细节。有些坑,只有蹲过车间出过问题,才会记得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:晶粒度:被参数表格忽略的现场细节
文章链接:https://www.yqhljx.com/list_11/4071.html
