上个月去华北一家中型轧钢厂调工艺参数,车间主任拉着我在加热炉边上站了俩小时,烟扔了一地,说碳卡得太紧,再降不下来,今年的奖金全泡汤。
被指标逼出来的问题:加热炉的隐形浪费
之前碳指标只是挂在墙上的数,没人当真。这两年碳交易开了,超标的额度真金白银买,才有人回头算工序里的碳排放。轧钢工序七成的碳排放都在加热炉,谁都知道要降,可一提改工艺,所有人都摇头:钢坯必须烧到1200度才能开轧,降温度出了废品,谁担责?
我跟着当班班长蹲了三个中班,记了快两本参数。
你猜怎么着?连铸坯热送过来,冬天入炉温度都能稳定在180度以上,夏天连浇炉数多的时候,入炉能摸到300度。老工艺不管进来的坯本身多少度,统一按冷坯的标准烧到1200度。多烧的那部分,全是浪费的天然气,排的全是冤枉碳。
10度调整里的工艺边界
车间一开始也试过降温度,上来就砍了20度,结果第一批钢出来,坯头硬度超了,咬不入轧辊,断了一次导卫,停炉四个小时处理,亏的钱比大半年省的气钱还多。从此没人敢提改温度。
说实话,大部分工艺改低碳踩的坑都是这个。上来就要大降碳,根本不看自己产线的实际条件,出了问题就说低碳工艺不落地。
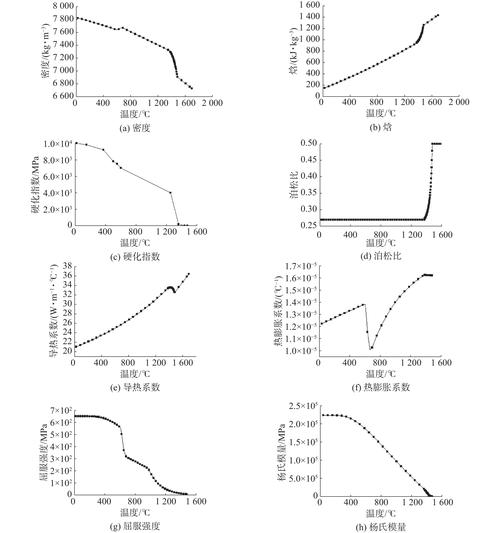
我们测了三炉不同入炉温度的普碳钢,算变形抗力,得出来的结论很没意思:普通碳素结构钢的开轧温度,其实可以比行业标准低10-15度,前提只有一个:连铸热送率稳定在90%以上,入炉温度波动不超过20度。
就这么简单?哪有这么容易。热送率稳定这件事,很多厂做不到。有时候连铸断浇,攒了一堆冷坯要进炉,你还是按低温烧,出来肯定不合格。所以改工艺不是改个设定值就完事,得给原来的DCS系统加一个小逻辑:入炉口加一组红外测温,根据入炉坯的实际温度,动态调炉区的加热功率。冷坯就按老温度烧,热坯就降对应的温度,不是一刀切。
我见过有些方案喊什么”零加热轧制”,听起来很酷炫,实际只有小批量特种钢能试,普碳钢大批量生产,边界卡得死,根本推不开。低碳工艺不是搞炫技,是找到适合自己产线的那个可行区间。
落地的核心是算清两笔账
很多人一说起改低碳工艺,第一反应就是要投大价钱买新设备。这次这个厂改,总共花了多少钱?红外测温加改系统逻辑,不到两万块。
估算一下,一吨钢省5立方米天然气,一条年产100万吨的生产线,一年就是500万立方米天然气,按现在的价格算,省下来快两千万,剩下的碳指标还能卖,额外多几十万收益。
不过话说回来,这个方案不是谁都能抄。如果你家连铸车间和轧钢车间隔了一公里,热坯运过来凉透了,入炉温度只有几十度,那这招没用,就得去挖余热回收的空间,可余热回收要铺管道改结构,投入就上去了,得重新算账。
我之前去过另一个厂,为了凑低碳政绩,贷款换了全新的蓄热式加热炉,结果改完之后产量降了五个点,一年利息都赚不回来,后来才知道,原来老炉只要改一下配气的逻辑,就能降八个点的碳排放,投入不到新炉的百分之一。
很多时候,大家都盯着全新的低碳技术,反而把现有工艺里的空间漏了。高耗能行业那么多年,工艺参数都是按产量和质量定的,很少有人按碳排放算过,缝隙里藏的空间真的不小。可能就是几度的炉温,几帕的压力,几秒钟的保温时间,攒起来就是不小的碳减排量。
上周车间主任给我发微信,说这个季度算完,碳指标剩了八百多吨,卖了几十万,刚好给班组发半年的绩效奖。烟都少抽了,说这下终于不用愁了。
低碳工艺哪有那么玄乎,蹲下来,摸清楚自己产线的脾气,找对那个小切口,就能既有减排,也有收益。
