上个月给东莞一家做汽车传动齿轮的厂擦屁股。
他们花320万上的新渗碳线,连续3批模数5的从动齿轮,装到配套的变速箱里跑1000公里就打齿。拆下来测硬度,表层HRC58完全达标,心部才HRC22——离要求的HRC30差了快8个点。
查了整一周。最后发现根本不是材料的问题,也不是淬火的问题。就是炉温。
仪表显示的温度,从来不是零件的实际温度
很多厂买完热处理设备,安装完测一次炉温均匀性,就再也没管过。仪表上跳的920℃,所有人都默认整个炉膛里的零件都在920℃保温。
扯呢。
我们拿9点布置的铠装热电偶实测过,用了3年的井式渗碳炉,炉膛上下、左右、前后的±25℃的炉温差是常态。加热丝氧化掉30%的时候,炉门位置的温区比仪表显示值低30℃都是常事。
渗碳工艺对温度有多敏感?差10℃,表层碳浓度能差0.15%,心部淬透性直接掉一个档。
东莞那家厂的问题就在这——他们装炉的时候,把最重的齿轮堆在靠近炉门的位置,那个位置的实际温度才890℃,比设定值低了30℃,渗碳层深度只够0.4mm,心部的奥氏体根本没长够晶粒,淬火完自然软得像橡皮泥。

说个更离谱的。去年深圳一家做高强度紧固件的厂,8.8级螺栓做出来经常在装配的时候拧断,查了半个月,换了三批钢材,调整了两次淬火时间,最后发现他们的炉温仪表早就漂移了,实际设定的860℃,真实温度才790℃。连相变点都没到,能淬硬才怪。
别信那些卖设备的吹的什么“全闭环控温”,闭环控的是仪表自己测的那个点的温度,离炉膛最偏的角落还有半米远呢。
淬火介质的账,从来没人认真算过
很多厂的采购逻辑特别简单:淬火油越贵越好,冷却速度越快越好。
真不是。
我们实测过同批次20CrMnTi的试样,分别放在油温40℃、60℃、85℃的同一型号快速淬火油里淬火,油温从60℃升到85℃时42%的冷速衰减是硬数据。这时候哪怕你买的是一升200块的特级淬火油,冷却能力还不如常温下的普通机油。
更别说很多厂的油槽连个循环搅拌都没有。零件扔进去,表面瞬间形成一层气膜,热量散不出来,硬度不均是必然的。
苏州有家做链轮的厂,之前良品率一直卡在70%上下,换了两次贵的淬火油都没用。我们去了先给油槽加了个侧置搅拌,把油温恒定在55℃,连工艺参数都没改,良品率直接涨到96%。
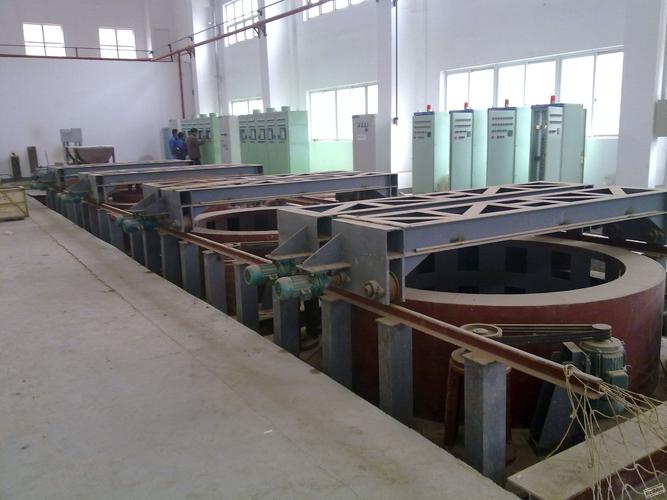
说白了就是,你花十几万买的好油,天天在80多度的高温下闷着,和路边摊炸了三天的老油没区别。冷速上不去,什么材料什么工艺都白搭。
抄来的工艺曲线,根本扛不住实际装炉
现在绝大多数厂的工艺卡,都是十几年前从材料手册上抄来的。
比如20CrMnTi渗碳,就写“920℃保温4小时,油淬”。
没人算过,你一炉装100公斤的零件,和一炉装1.2吨的零件,从入炉到心部达到设定温度要多久?装得密不透风的零件堆,热传导要2个半小时才能让最中间的零件到温,你总共保温4小时,实际有效渗碳时间才1个多小时,碳层深度能达标才怪。
宁波有家做农机齿轮的厂,之前的工艺是900℃保温3小时,做出来的齿轮碳层深度一直卡在0.3mm,离要求的0.8mm差得远。我们给他们测了实际的零件升温曲线——从入炉到最中心的零件心部到900℃,花了2小时40分钟的实际升温耗时。等于有效保温时间才20分钟。
后来把总保温时间调到6小时,装炉量一点没加,碳层深度直接干到0.82mm,良品率从62%跳到98%。
说这些不是为了显能。是现在整个热处理行业,有个根本绕不开的盲区。
所有的工艺参数,全是基于均质材料、标准试样、理想炉膛条件算出来的。但你实际拿到的钢材,哪怕是同一炉号的,不同批次的淬透性带能差出15%。你用同一套工艺做,有的批次全合格,有的批次一半要报废。
这个东西没有快速的在线检测方法。你不可能每根钢材买进来就做淬透性试验,成本扛不住。只能等做完了测硬度、看金相,不合格就扔。我见过最多的厂,一年光热处理报废的成本,能占到产值的5%。
还有个更扯的。现在吹的所谓“智能热处理”,连哪个零件在炉子里的哪个位置,实际温度是多少都测不出来,全靠装炉的时候老师傅凭经验摆位置。老师傅一走,新来的徒弟摆炉的时候把零件堆太密,整批货报废都是常事。
真的。别信那些花里胡哨的概念。热处理从来不是什么高大上的精密制造,就是靠一点点抠细节攒出来的手艺。你看不见的那些偏差,最后全要拿真金白银去填坑。
