2026-10-30 02:02:49 分类:材料工艺
上个月给浙江一家做新能源减速器齿轮的厂救场。
他们花200万上的全自动渗碳线,跑出来的齿轮装到台架上,1200小时就断齿。断口的硬化层深度差了整整0.2mm——图纸要求1.1-1.3mm,实测最浅的才0.9mm,最深的都1.5mm了。
当时工艺主管跟我拍胸脯,说设备参数全是按德国原厂手册设的,碳势控制精度±0.05%C,温度均匀性±5℃,不可能出问题。
我蹲在炉边看了俩小时。
找到问题了。
他们把排气阶段的碳势设成了和强渗阶段一样的1.2%C。说白了就是,炉门刚关,还没把炉里的空气排干净,就开始打富化气,碳全积在工件表面形成炭黑了。那层炭黑附在齿轮齿根上,直接把后续的碳扩散通道堵死。
所谓的碳势控制精度,全是拿热电偶骗出来的数字
好多厂吹自己的氧探头测碳势精度能到±0.01%C,我实测过,同个炉子,三个位置插的氧探头,同一时刻读出来的碳势能差0.12%C。
为啥?
氧探头的锆管用了3个月之后,表面沾的积碳和铁屑根本擦不掉,测出来的毫伏值早就飘了。之前在重庆一家摩配厂,他们的渗碳炉一年才换一次氧探头,我去的时候实际测炉内碳势0.85%C,氧探头显示1.1%C,跑出来的工件表面硬度直接高了HRC3,打齿的时候脆得跟玻璃似的。
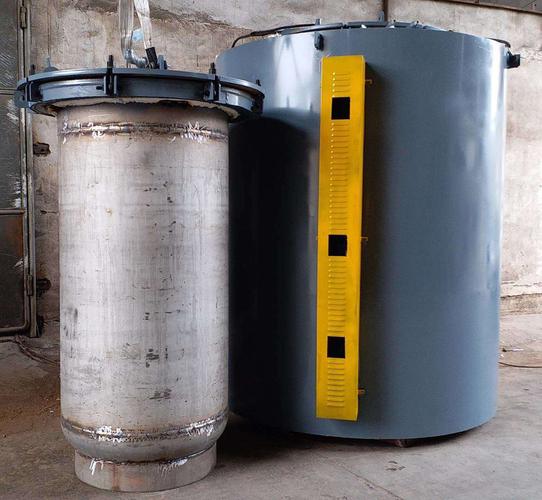 井式渗碳炉氧探头安装位置积碳实拍
好多人觉得,碳势测准了就行?错。
我见过最离谱的,同样的参数,同一炉装200个齿轮,放在料架最上层靠近风扇的位置,和最下层压在料架底下的位置,硬化层深度差能到0.35mm。别觉得是温度差——他们的炉温记录曲线漂亮得跟画出来似的,全在±3℃以内。为啥?料架最下层的气流根本吹不到,富化气在那个位置循环不起来,碳的传质效率直接掉一半。
我之前拆过一台用了5年的连续渗碳炉的风扇,叶片上沾的积碳厚达2mm,实际转速比额定值低了120转,气流循环量直接掉了30%。就这种状态,你拿什么算精度?
老师傅的手感,比所有工艺仿真软件都靠谱
说实话,现在好多卖渗碳仿真软件的销售,跟我吹他们的模型能把硬化层深度误差控制在±0.05mm,我每次听都想笑。
去年有个厂花了80万买了套进口仿真软件,算出来的工艺参数跑出来,硬化层差了0.4mm。最后还是干了22年渗碳的王师傅,把强渗时间从4小时改成3小时40分,扩散时间从2小时改成2小时25分,出来的件全合格。
王师傅哪懂什么菲克扩散方程?他就知道,夏天车间湿度大,炉子进气带的水分多,强渗时间要多留5分钟;冬天开炉门的时候冷风吹进去,降温快,排气时间要多10分钟;料架装得比平时密10%,风扇的转速得往上提50转。这些东西,哪个软件的模型里写了?
 连续式渗碳炉料架装载密度现场实拍
别觉得这些是小问题。
我之前碰到过一个做风电齿轮的厂,按软件算的参数跑,一炉料300多万,出来的硬化层偏浅,直接全部报废。当时找了好几个高校的教授来算,算了半个月,说模型的边界条件没设对——什么边界条件?不就是他们的料架比标准设计的多焊了两层加强筋,挡住了30%的气流通道嘛。
行业绕不开的硬伤:我们根本没搞懂炭黑到底怎么形成的
好多人说炭黑就是碳势太高了析出的游离碳。
我做过对比试验,同样1.2%C的碳势,炉温920℃的时候,连续跑8小时,基本没什么积碳;炉温掉到880℃的时候,3个小时就在工件表面结了一层厚达0.1mm的炭黑。你说这是碳势高了?那为啥同样的碳势,温度低了就出炭黑?
我把这组数据给大学的材料系老师看,人家说这是界面动力学的问题——但具体是哪个反应路径占主导,炭黑的形核核心是炉气里的杂质颗粒,还是工件表面的氧化膜,到现在都没有能落地的定量结论。
说白了就是,现在全世界的渗碳工艺,全是在“不结炭黑”和“硬化层够深”之间找平衡,根本没人能精准算出来,哪个参数点下,刚好不会结炭黑,还能最快达到硬化层要求。
之前有个同行跟我吐槽,说他们厂的渗碳工艺,就像熬中药,火大了糊锅,火小了没药效,全靠掌锅的人凭感觉。
太对了。
现在行业里天天吹什么绿色渗碳、低压渗碳、智能渗碳,说白了,所有的新设备上了之后,还是得靠现场的师傅一点点摸参数。所谓的智能控制,本质上就是把老师傅的经验做成了几个if-else的判断逻辑,根本没有触及渗碳过程里最核心的传质、反应动力学的本质问题。
你说这是技术进步?
我看顶多是把原来记在本子上的参数,挪到了PLC里而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳的真相:跑了上百条产线才发现,90%的工艺优化都是瞎折腾
文章链接:https://www.yqhljx.com/list_11/5088.html
