去年苏州相城那家做新能源汽车结构件的厂,拿SiC颗粒增强铝基做的下摆臂,台架跑到12.3万次循环,直接从坯料内部的团聚区裂穿。之前实验室给的检测报告,抗拉强度比同状态的6061-T6高42%,实际装车连普通锻铝摆臂的疲劳寿命都没摸到。
说实话,这事儿真不是客户操作错了。我们在行业里摸了15年,做过不下40种颗粒增强体系,从铝基到镁基,从陶瓷颗粒到碳化物颗粒,见多了实验室出的”神话性能”,拿到量产线上直接打回原形。
实验室的漂亮数据,一半是”哄出来的”
很多论文里写的颗粒增强试样,体积分数敢标18%,分散均匀度95%以上,你仔细扒试样参数——直径20mm,高度15mm,用的是超声振荡分散30分钟的小熔炼炉,搅拌转速1200r/min,冷却速度是量产铸件的8倍。拿到1吨级的半连续铸造炉里,搅拌转速最多开到320r/min,不然炉渣全卷进熔体里,颗粒团聚率直接从3%飙到27%。
真的。
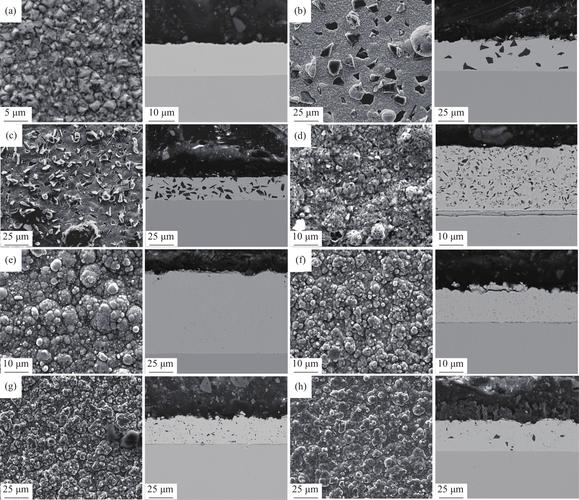
我们去年做过两组平行对比,同样的成分配比,实验室小试样测的屈服强度380MPa,量产铸锭切下来的试样,同工艺热处理完,屈服强度只有207MPa。差了快一半。
为啥?团聚的地方相当于材料内部藏了无数个微小的孔洞,受载的时候应力先集中在那里,裂纹一冲就开。没人愿意在论文里写这个。都拿最理想的试样数据吹,吹得越高,后面摔得越惨。
大家都在绕开的”界面反应”,根本不是调个参数能解决的
说白了,颗粒和基体金属根本就不是一家人。你硬把它塞进去,界面处多少会发生化学反应。就拿最常见的铝基加5μm Al2O3颗粒来说,熔炼温度只要到720℃,哪怕你只保温10分钟,界面上就能长出一层120nm厚的MgAl2O4尖晶石。
这东西脆得像放了三天的桃酥。
受点力就裂。
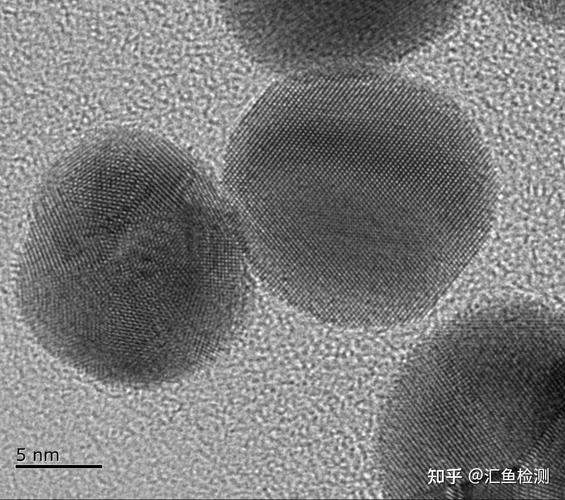
之前有个高校团队找我们合作,说他们给颗粒做了SiO2包覆层,能完全抑制界面反应。我们拿过来测,包覆层厚度才50nm,过了300℃的时效处理,整个包覆层直接扩散进基体了,跟没包一样。
更可笑的是,有些团队为了测性能,特意把试样表面的脆性界面层腐蚀掉再测,拿出来的数据好看得不行,实际量产的时候,谁能给你把每个颗粒的界面层单独腐蚀一遍?
不过话说回来,也不是完全没有解决办法。但那些办法的成本,根本不是量产线能承受的。比如给每个颗粒做梯度金属包覆,光包覆成本就比基体材料贵3倍,算下来还不如直接上高强锻铝。
所谓的”低成本”,算上良率全是亏
现在行业里吹颗粒增强的核心卖点,就是”比传统高强合金便宜10%,强度高30%”。我们算过实际的账。普通6061挤压结构件,量产良率稳定在92%,换同样模具的颗粒增强坯料,因为硬颗粒和铝基体的变形速率差3倍以上,挤压的时候表面会出麻面,内部会藏微裂纹,良率直接掉到67%。
算下来单件的坯料成本,比普通锻铝还高23%。
更坑的是后续的机加工。我们实测,加工含10%SiC颗粒的铝棒,硬质合金刀具的磨损速度是加工纯铝的4.2倍。之前有个做5G滤波器的客户,本来想换颗粒增强材料减重,算完刀具损耗的成本,直接放弃了。
还有更绝的,为了补强度的损失,他们把零件壁厚加了2mm,之前说的轻量化优势,全没了。
有人说,等分散技术成熟了就好了。等界面包覆技术突破了就好了。
我在行业里待了15年,看着一波又一波的人进来吹,一波又一波的人踩坑出去。根本没人愿意沉下心蹲在量产线上,把那些最基础的、没有论文可发的问题解决掉。所有的研究,都在围着实验室的小试样转。那些吹得天花乱坠的性能,说到底,就是给不懂行的客户画的饼。
真踩进去,全是坑。
