2026-10-30 17:07:43 分类:材料工艺
上个月在车间蹲了三天,跟进一批氮化硅粉体的冷等静压验证。师傅把刚从高压罐里拉出来的橡胶包套往操作台上一放,剥到第三层,坯体侧面顺着脱模方向裂了一道两厘米的缝。
刚卸出来的坯体,为什么会裂
当时第一反应是保压时间不够。按手册设的120秒保压,同批次的料之前做单向压都没出问题。围着坯体转了两圈,看裂纹的走向——不是横向的压溃裂,是顺着脱模方向的纵向裂,边缘没有掉渣。
不对,是卸压太快了。
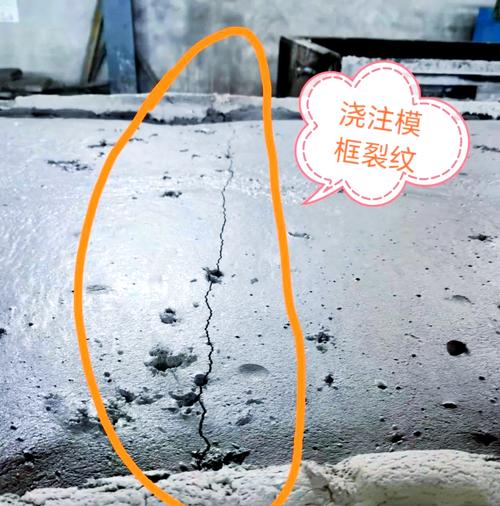 冷等静压卸模后氮化硅坯体边角纵向裂纹实拍
之前一直把注意力放在加压端,觉得压力升得越稳越好,保压时间够长就行,完全忘了卸压阶段的压差梯度。那次的卸压速度设的是10MPa每秒,从200MPa降到常压,只用了20秒。罐里的压力掉得快,橡胶包套往回缩的速度跟着快,坯体内部的气体还没来得及顺着颗粒间隙排出来,就被包套的收缩力扯出了裂纹。后来把卸压速度降到2MPa每秒,同样的压力,同样的保压时间,坯体再也没出现过这种裂纹。
所谓“等静压”,到底等的是什么
刚入行的时候总觉得,冷等静压不就是把粉装到橡胶袋子里,扔到高压罐里压么?跟家里压腌菜坛子似的。真上手调了三次工艺才明白,这东西的核心从来不是“压得实”,是“压得匀”。
单向压的模具是金属的,上下模冲一压,粉体和模壁之间的摩擦力会把压力吃掉一大截,离模冲越远的位置,实际受到的压力越低,坯体上下的密度差能到8%——烧出来的件翘得能当翘板,磨都磨不回来。冷等静压不一样,你把装了粉体的橡胶包套整个泡在传压介质里,介质是液体,没有固体模壁的摩擦阻力,压力能从四面八方均匀传到坯体的每一个角落,没有死角。
 冷等静压橡胶包套填充粉体后真空密封实拍
冷等静压的成型过程全程在室温下进行,没有额外的热输入,这也是名字里带“冷”的原因,别跟后续烧结阶段用的热等静压混为一谈。之前有个刚毕业的同事,为了让粉体流动性好点,自作主张把高压罐预热到120度,结果橡胶包套被高温泡得发粘,剥模的时候直接粘在坯体表面,撕都撕不下来,整批20多公斤的料全废了。那哥们郁闷了三天,连平时最爱吃的食堂红烧肉都没打。
那些写在手册里但没人说透的边界
 那些写在手册里但没人说透的边界
手册上会告诉你冷等静压能做什么,能压多高的密度,能做到多大的尺寸,但很少有人说清楚,这个工艺的边界在哪。
不是所有粉体都适配这个工艺。比如那种粒度极细的纳米氧化锆,振实率特别低,往包套里装的时候,哪怕你在振动台上震十分钟,初始空隙率还是能到60%以上。这时候如果把包套完全封死,压到200MPa的时候,粉体间隙里的气体排不出去,就会形成肉眼看不见的分层——刚剥模的时候看着好好的,一进烧结炉,温度升到1000度,分层里的气体受热膨胀,直接把坯体撑出鼓泡,整批件直接报废。示例:如果粉体中小于100nm的细颗粒占比超过30%,包套必须预留可泄压的微通道,不能完全抽真空密封。
没人会嫌坯体密度高。但当你把压力提上去之后才发现,橡胶模具的弹性变形量、粉体颗粒的破碎程度、卸压时的应力释放速度,所有之前被忽略的变量都会跳出来跟你算总账。之前做参数优化的时候,想把坯体的素坯密度提上去,把成型压力从150MPa直接提到300MPa,本来以为密度能涨10%,结果测下来只涨了2%。反而因为压力太高,橡胶包套的弹性变形量超出了设计范围,压出来的坯体尺寸比标称值小了0.3mm,后续加工留的余量不够,近三分之一的件直接超差报废。算下来,300MPa工况下的压缩机能耗比150MPa高了40%,每件的成型成本涨了一块二,换来的那点密度提升,对最终烧结件的弯曲强度贡献连3%都不到,完全是赔本买卖。
还有传压介质的选择,从来没有标准答案。用清水当介质,成本低,卸压之后擦起来也方便,但如果做的是对水敏感的粉体,比如氮化铝,哪怕包套封得再严实,也会有微量的水顺着橡胶的微小孔隙渗进去,等剥模的时候,坯体表面已经吸潮了,烧出来的表面会结一层白霜,抛光都抛不掉。换乳化油当介质吧,能解决水渗透的问题,但每次卸模之后都得用酒精把包套擦三遍,不然残留的油渗到粉体表面,烧结的时候会留下碳残留,又是一堆要返工的活。
到现在我们也没找到一个完全没短板的传压方案。用硅油吧,成本太高,批量生产的时候算不过来账;换干袋法吧,虽然效率高,但是模具的磨损成本又上去了,每次换模具都要调半天对中,稍微偏一点,坯体的密度分布就歪了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冷等静压:藏在均压包里的工艺边界
文章链接:https://www.yqhljx.com/list_11/5119.html
