上周刚从苏州的钣金代工厂回来,裤腿上还沾着折弯机上掉的氧化皮。
问题出在6061的铝板上。
客户要的是1.2mm厚的哑光面铝板,折90度的边,要求折弯后外表面不能有肉眼可见的橘皮纹,更不能出现沿折弯线的微裂纹——之前送的三批样件,两批折完放48小时就裂,另一批橘皮纹直接过不了外观检。
最先被忽略的,是板材的“各向异性记忆”
我刚去的时候,产线的师傅已经把上模R角从0.8mm换成了1.5mm,折出来的件确实不裂了,但是橘皮纹直接把质检的小姑娘看懵——摸上去的粗糙感,跟砂纸磨过似的。
折腾了半天才反应过来,所有人的注意力都放在模具参数上,压根没人核对板材的轧制方向。6061-O态的铝板在冷轧的时候,内部的金属纤维是沿着压延方向被拉长的,如果折弯线和压延方向平行,纤维受的是均匀的弯曲变形,表面很容易出现粗糙的橘皮;要是折弯线完全垂直于压延方向,纤维在折弯位置被直接扯断,哪怕R角再大,延迟裂纹的概率也会高很多。
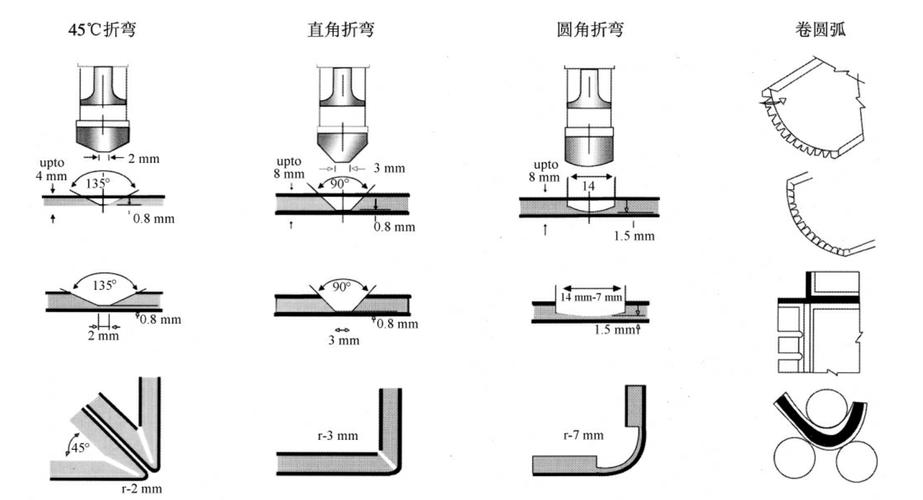
最省事的做法,是把折弯线和压延方向固定成45度夹角,变形的应力被分散到两个方向上,橘皮和裂纹的概率都会掉一大截——这个方法我用了快十年,从来没出过大问题。
回弹量的坑,从来不是靠经验凑的
很多师傅做了十几年,凭感觉把折弯角度多压个2度,等回弹完刚好凑够90度,遇到状态稳定的批次确实好用,但只要换了板材批次、车间温度变了,参数马上就飘。
之前那个代工厂的问题,说穿了就是吃了这个亏。夏天车间开着中央空调,板材一直放在恒温区,22度的环境下,同批次6061-O铝板的屈服强度约55MPa(示例),之前调的92度下压角度,回弹完刚好90度。入秋之后空调停了,车间温度升到31度,板材的屈服强度掉到了47MPa(示例),同样的下压角度,回弹完直接到93度,客户那边的装配间隙卡得严,自然直接退件。

我一开始也踩过这个坑。去年冬天在北方的配套车间,折同一款铝板支架,回弹量比夏天多了快3度,一开始没当回事,折了两百多件全废,堆在角落卖废料的时候,老板脸都绿了。
只要在折弯前把板材放在恒温区放够4小时,回弹量的波动范围能控制在±0.3度以内,根本不需要靠天吃饭。但很多代工厂为了赶交期,板材从货车上拉下来直接上折弯机,表面温度和车间温度差个十几度,参数当然稳不住。
延迟裂纹的账,不能在折弯当天算
别信那种“折完当时没裂就合格”的鬼话。尤其是6系铝合金,折弯过程中在变形区积累的残余拉应力,会沿着晶界慢慢扩散,放个两三天,细得跟头发丝似的裂纹就从折弯线的外边缘冒出来——不仔细对着光看,根本发现不了。等装到客户的产品上,过了半个月流到终端用户手里,那就是批量召回的事故。
之前返工的那个批次,折完当时全检,所有件的表面都没裂纹。放了48小时,120件里有37件在折弯线位置出现了2-5mm的微裂纹。溯源查下来才发现,这批铝板是从露天仓库拉过来的,表面蒙了一层薄的脆性氧化层,折弯的时候氧化层的微裂纹顺着基体往里延伸,再加上残余应力的作用,慢慢就扩成了肉眼可见的裂缝。
说实话,我现在碰到铝合金折弯的件,从来不会要求产线折完就马上全检。一定是折完先放在通风的架子上放够72小时,再做渗透探伤。别嫌麻烦,省这三天的时间,后面赔的钱够你买十台折弯机。
当然这里也有边界。不是所有材料都有这个问题,软态的纯铝就不会,因为没有那么强的晶界脆性。但只要是经过固溶处理的铝合金,折弯变形量超过材料延伸率上限的80%,延迟裂纹的概率就会指数级上升。
直到现在我也没完全摸透,同一批铝板,放在不同湿度的环境下,延迟裂纹的出现时间也不一样。南方梅雨季的时候,放24小时就裂;北方干燥的冬天,放一周都没事。查了不少资料,也没找到明确的量化关系,只能每次根据当地的气候调整存放时间,算个大概。
上周离开工厂的时候,产线已经把所有来料的铝板都标注了轧制方向,折弯线统一对齐45度,恒温存放的流程也加到了SOP里。第一批试折的50件,放了三天,没有裂纹,橘皮纹也过了外观检。
师傅递过来一根烟,说之前折腾了快两周的问题,原来根本不是模具的事。
我没接。
车间里的氧化皮还在飘。
