上个月帮苏州一家做汽车齿轮的厂擦屁股——他们连续3炉20CrMnTi齿轮渗碳后磨削裂,废品率飙到17%,调了三天炉温全没用,最后查出来是甲醇滴注管堵了半根,碳势实际飘了0.25%,他们的显示表还乖乖停在0.8%。
别信炉上的碳势显示表,都是半瞎
我跑过不下60家做渗碳的厂,十家有九家的氧探头超期服役。

真的,我见过最离谱的,氧探头上的积碳厚到能刮下来搓成球,还天天喊渗碳层深不达标,往炉子里加丙烷加到炉口冒蓝火,层深还是上不去。
实测过,氧探头用满6个月,积碳厚度到0.1mm的时候,测出来的电势比实际值低15mV,换算成碳势就是差0.2%——你以为炉子里是0.8%的碳,实际已经到1.0%了。
还有滴注管的问题,很多厂用的是普通不锈钢管,920℃的炉温下,半年就会被积碳堵掉三分之一,甲醇滴进去分解不充分,炉子里飘的都是碳黑,根本渗不到工件里。
别信那些设备厂商说的”氧探头一年不用换”。放屁。我们厂的规矩是3个月必换,换下来的探头刮干净积碳,测出来的电势差能有20mV。
渗碳层深达标没用,过共析层厚了照样废
现在90%的厂,质检只看总渗碳层深——比如要求0.8-1.2mm,打个硬度梯度,到那个位置硬度到550HV就算合格。
没用。
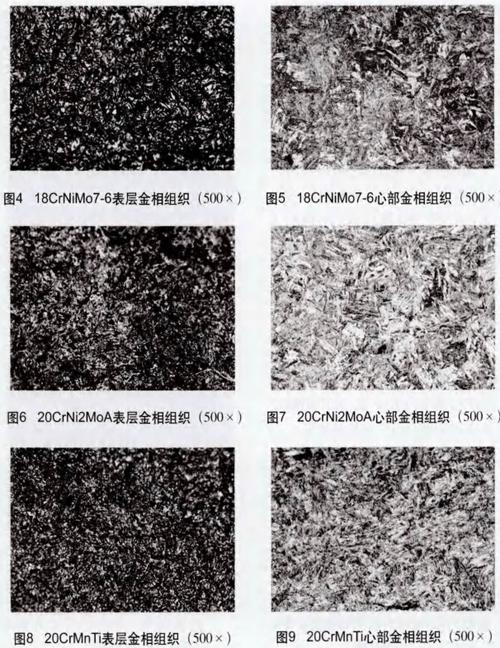
你得看过共析层厚度。就是碳含量超过1.0%的那层,国标要求不能超过0.2mm,超过了就是脆性层,一磨就裂,装机跑不了三个月就得断齿。
还是那个苏州厂的事,他们之前从来没看过共析层,查出来的时候,磨出来的工件表层碳浓度到1.2%,过共析层厚到0.35mm,比允许的上限高了快一倍。
说白了就是,你总层深够了,但是表层碳太浓,硬得发脆,跟鸡蛋壳似的,敲一下就碎。
我之前做过对比试验,同一批20CrMnTi料,同一炉装的,一半控制碳势在0.75%±0.05%,过共析层0.12mm,废品率连0.2%都不到;另一半故意把碳势调到1.0%,过共析层0.3mm,磨削废品率直接飙到12%。
还有人说”那我把碳势调低不就行了?”
调太低,渗碳速度慢,层深不够,得延长保温时间,电费气费涨一截,还容易出现贫碳层,表层硬度上不去,装机直接磨花。
现在所有的碳势算法,都是半吊子

我就说句得罪人的话,现在市面上卖的那些所谓的智能渗碳控制系统,吹得神乎其神,什么AI优化工艺,什么碳势精准控制,说白了就是把老工艺员的参数存进去,遇到实际炉况飘了,啥用没有。
所有的碳势计算公式,都是基于理想状态下的炉气成分算的——甲醇完全分解,没有杂质,没有积碳,工件装炉量刚好是额定容量。
现实呢?
甲醇里带点水分,含量超过0.1%,算出来的碳势就差0.1%;装炉量比额定少20%,同样的碳势,同样的温度,渗碳速度快30%都不止,层深直接超差;炉子里上次渗高碳钢残留的碳黑没清干净,刚开炉的前两炉碳势直接飘上天。
你说这算法有啥用?
我们现在做工艺,从来不信设备上的数,每炉都要抽两个随炉试样,打金相,测过共析层厚度,测总层深,不合格就调参数,哪怕麻烦,也比出废品强。
说穿了,气体渗碳发展了快一百年,到现在都没有能直接在线测炉内实际碳含量的手段,全靠氧探头间接算,全靠事后金相抽检,所有的控制都是开环的,不是闭环的。
这就是根本绕不开的硬伤。
你永远不知道你这炉工件,在炉子里到底经历了什么。
对吧?
