去年深秋在东莞松山湖的无尘车间待了12天,盯着3台密炼机的温控曲线,就为了搞定一批客户卡了3个月的吸波材料不良。
说实话,刚进厂的时候我也以为,吸波材料的研发就是配好填料比例,压个片测个性能就完事。直到第一次跟着产线师傅处理批量不良,才知道实验室里标得漂漂亮亮的性能曲线,到了量产环节能打三折。
实验室数据到产线的第一道坎
最开始卡壳的问题特别简单:实验室用同一配方做的100x100mm模压试片,在10GHz频段测出来反射衰减-22dB,完全符合客户要求。结果产线上压成0.2mm厚的卷材,切样复测只有-8dB,差了近3倍。
谁能想到?压延辊的线速度差个0.8m/s,碳纳米管的取向角就能偏17度。填料取向带来的各向异性损耗,是最容易被忽略的偏差来源。实验室的模压试片是冷压之后恒温恒湿放了72小时的,内应力完全释放,碳粉是随机分散的;但产线压延的卷材是收卷之后直接切样,内应力完全锁在材料内部,长径比较大的碳基填料顺着压延方向整齐排列,电磁波垂直入射的时候,损耗路径直接短了一半。
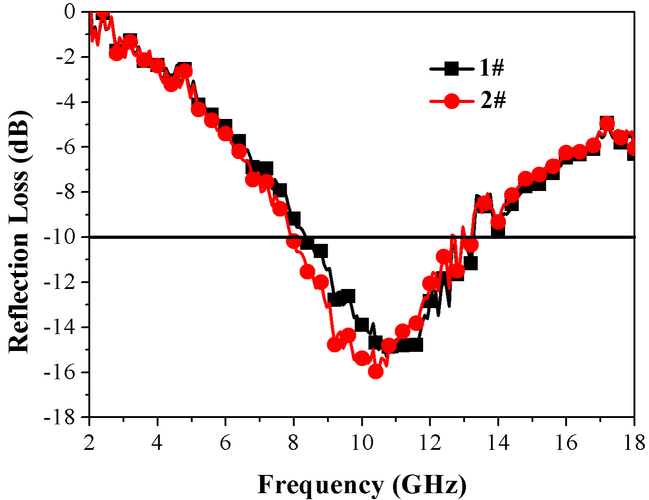
为了消掉这个偏差,我们把压延之后的卷材专门加了一道120℃的恒温松弛段,走了30米的烘道,让内应力慢慢释放。复测的时候性能终于回到了-19dB,离实验室值差一点,但好歹在合格线以上。
配方里的“隐形损耗项”
解决了取向问题,又冒出来新的麻烦:测试频段刚好卡在10-15GHz,我们之前用的常规硅烷偶联剂,本身的介电损耗峰就落在这个区间里。相当于在本来的吸波层上面,又盖了一层透波但不吸波的薄膜,直接把有效吸收带宽给压窄了。
示例数据显示,当这种偶联剂的添加量超过0.8%,10-15GHz区间的有效吸收带宽会窄40%。之前为了让碳粉分散得更均匀,我们按照常规配方加到了1.2%,完全是好心办坏事。
更离谱的是,前前后后测了17组样,愣是没人想到查混料环节的真空度。之前密炼机的真空表坏了半个月,一直没报修,混料的时候裹进去的微小气泡,相当于在吸波层里打了无数个透波通道,空气的介电常数是1,和基体材料差了一个数量级,电磁波碰到这些气泡就直接被反射出去,根本到不了损耗填料的位置。
最后把偶联剂换成了带短碳链的改性型号,添加量压到0.35%,同时把密炼的真空度校准到-0.09MPa,混料最后3分钟全程抽真空。再测的时候,带宽终于拉回了客户要求的2.3GHz。
你永远绕不开的应用边界
做工艺久了就知道,没有能通吃所有场景的吸波材料。比如你要做2mm以内厚度,实现18GHz频段的强吸收,那磁性或者碳基填料的填充量就得提上去,材料硬度会跟着涨,贴在带曲面的机壳上容易翘边,附着力根本过不了可靠性测试。
之前接的一个消费电子的单,要做摄像头模组里的遮光吸波一体片,要求0.15mm厚,8GHz频段反射衰减到-15dB。我们调了快一个月,性能是达标了,结果贴在曲率半径3mm的镜头支架上,放72小时边缘翘了0.2mm,直接被客户打回来。
要性能,就得放弃部分贴附性;要柔软,就得放宽厚度要求。没捷径。
直到现在,我们还在试不同的弹性体基体,想在不牺牲吸波性能的前提下把延伸率提上去。目前试的两种氟橡胶基体,在-40℃的低温下还是会变脆,交联剂的配比调了五六版,还是没找到刚好平衡硬度和低温韧性的点。
那些在论文里被一笔带过的工艺参数,比如压延辊的表面粗糙度、混料时的环境湿度、收卷时的张力大小,往往才是决定最终性能的核心变量,而不是配方表里写的填料种类和填充比例。毕竟做材料工艺的,从来不是在实验室里凑出最好看的曲线,而是要把曲线稳稳当当落到每一卷从产线出来的材料上。
