上周三在惠州软包产线蹲点,刚换的一批磷酸铁锂电极材料,辊压后分切,边部掉粉掉得离谱。
手一摸一层黑灰。
张师傅蹲在分切机旁边,捏了一把极片边的粉,直接往我实验服上蹭——停线三小时,所有人都要跟着加班排查,换谁都窝火。
之前用同供应商同型号的料跑了半年,从来没出过这问题。来料检验的报告摆了一桌子:比表面积12.3㎡/g,粒径D50 3.2μm,首次放电容量158mAh/g,全在规格书的合格区间里。
产线上的掉粉疑云

一开始所有人都猜是辊压压力调大了。
赶紧把刚跑的辊压参数调出来看,120MPa,和之前三个月用的完全一样。试了降到100MPa,更糟——极片孔隙率上去了,粘结剂抓不住颗粒,掉粉反而更严重。
有人说是不是粘结剂加少了?算一下配比,PVDF占比2.2%,和之前的工艺完全一致,浆料粘度测下来也在4500mPa·s的合格范围。
没人想到这茬。
停线一天损失六位数。我带着剩下的半袋料回实验室,连夜扫了个FTIR,哦,表面羟基的峰高比之前的批次高了30%。
被忽略的匹配窗口

电极材料的性能从来不是孤立参数,是和浆料体系、辊压压力、烘干温度绑定的。
之前做来料检验,从来没把表面官能团的波动放在必检项里。总觉得只要粉体的宏观指标过了,就能直接进产线。这次才反应过来,供应商上周换了烧结工序的氧气阀,通氧过量,导致颗粒表面的羟基含量偏高。
羟基多了会怎么样?在NMP溶剂里,PVDF胶体的分散稳定性会被干扰——不是粘结剂加的量不够,是粘结剂颗粒根本没均匀裹在电极材料的表面,大部分都飘在浆料的溶剂里。涂布烘干之后,粘结剂成膜了,但没粘住活性颗粒,一辊压、一分切,当然掉粉。
说实话,之前行业里总说“电极材料的能量密度”“循环寿命”,没人聊这种上不了台面的小细节。但产线上的问题,从来都是这些没被写进规格书的小波动搞出来的。
试错出来的调整逻辑
不能换料。供应商的下一批料要等七天,产线停不起。只能在现有浆料体系里调。
先试了加分散剂?加了0.2%的聚乙烯吡咯烷酮,浆料粘度降了,但涂布的时候流平太厉害,极片厚度不均。放弃。
后来调整了搅拌工艺。在固含量62%的浆料体系里,把原来的搅拌转速从1200rpm降到800rpm,同时延长真空脱泡时间15分钟。慢搅拌能减少PVDF胶体的团聚,长脱泡能把浆料里裹的小气泡抽走,让粘结剂颗粒有足够的时间沉降到电极材料的表面。
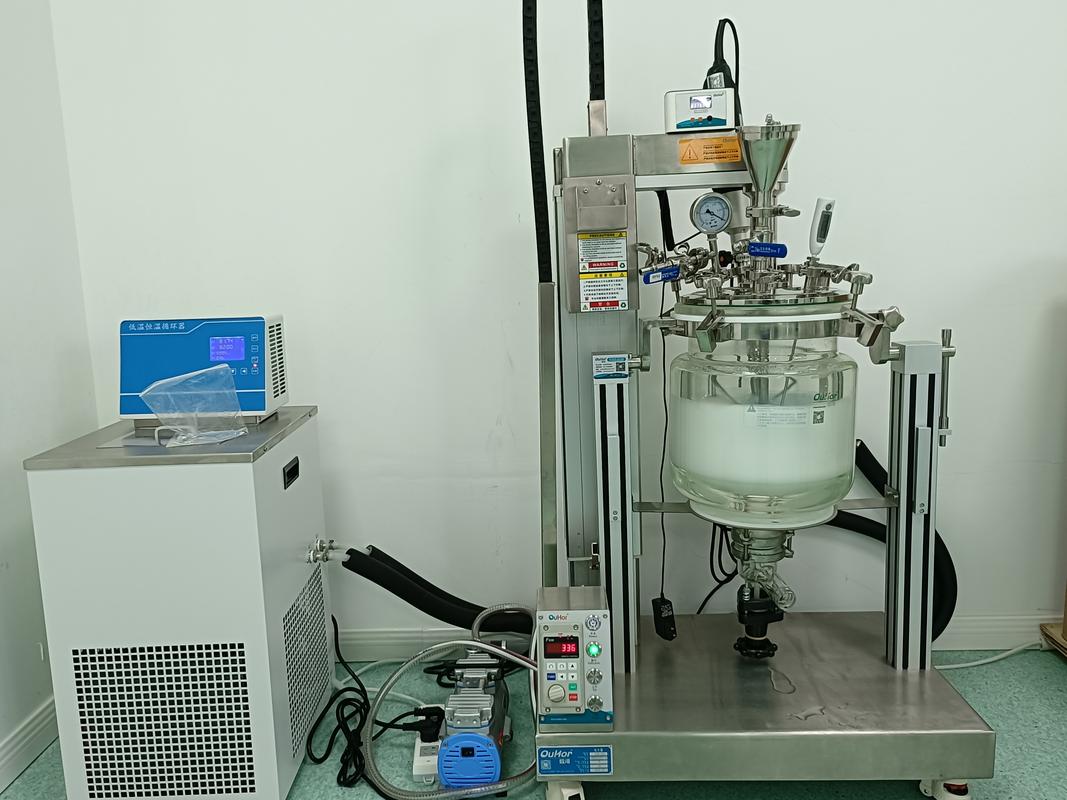
又把涂布的烘干温度从110℃降到95℃。高温会让PVDF的分子链提前收缩,本来就没粘牢的颗粒,一加热直接脱开。低温慢烘,虽然NMP残留会高一点,但至少能保住极片的完整性。
小批量跑了50米极片,分切的时候边部掉粉的问题直接消失。测了下极片的剥离强度,从原来的3N/m升到了4.2N/m,符合要求。
不过话说回来,谁能想到供应商换了个小阀门,我们要跟着调三个工艺参数?
只是这批料做出来的电芯,首效比之前的批次低了0.8%(示例数据)。因为烘干温度低,NMP残留多了一点,首次充放电的时候会分解成气体,消耗一部分锂。
这个取舍是当时没办法的事——要是直接停线等料,损失的钱够把这批低首效的电芯全部按B品处理卖出去。
来料检验的边界,从来不是供应商给的规格书,是你自己产线的工艺窗口。
后来我们加了个快速检测项,每批电极材料进来,先测个表面羟基的峰高,超过阈值就提前调浆料工艺,再也没出过类似的问题。
哦对了,张师傅后来再也不拿粉蹭我实验服了,上次见我还递了瓶冰可乐。
