上个月江苏某环保设备厂的催化燃烧线,刚换的标称孔隙率65%的多孔陶瓷催化载体,跑了72小时直接粉化掉渣。厂方老板拍着半筐碎渣骂供应商赚黑心钱,我蹲在现场拆了三窑样品测了三天数据才发现——根本不是材料偷工减料,是从配方设计到烧结曲线的整套逻辑,全踩了行业没人明说的坑。
“孔隙率越高越好”,是卖材料的编出来的销售话术
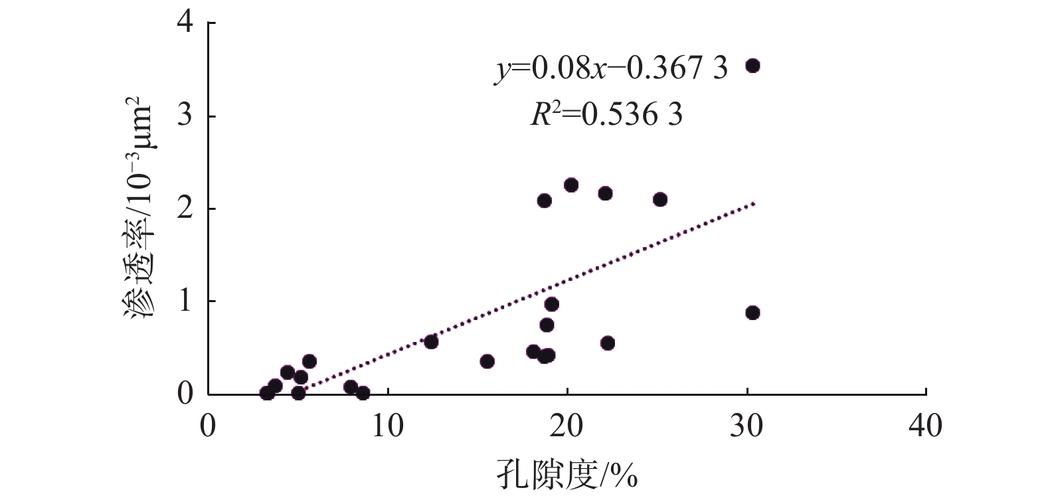
别信那些展会海报上吹的“高孔隙率、低风阻、长寿命”。我在车间摸了15年的泥料,实测数据摆在这里:当多孔陶瓷的显孔隙率超过62%,常温抗弯强度会直接掉到12MPa以下。听着好像强度还够?实际工业工况下,催化燃烧的气流是带震动的,1000Pa的风压持续吹7天,孔隙率超62%的样品,表面掉粉率直接飙到0.8%,根本过不了环保设备的出厂检测标准。
之前有个做空气过滤的客户,为了把风阻降30%,硬把孔隙率从58%提到66%,结果装在手术室的新风系统里,用了两周就开始飘陶瓷微粉,被医院罚了二十多万。说白了,孔隙率和强度天生是跷跷板,哪有两头都占的好事?现在市面上那些敢吹70%孔隙率还能扛10MPa强度的产品,要么是测的时候挑了最致密的边角料,要么是加了过量的玻璃相,看着强度够,实际耐温直接掉了200℃,碰到300℃以上的工况直接软变形。
烧结环节的玄学误差,从来没人写进正式论文
大家看文献里的烧结曲线,全是规规整整的:室温以2℃/min升到600℃排胶,再以3℃/min升到1450℃保温2小时,降温控速不超5℃/min。听着完美对吧?实际进了车间你就知道,哪有这么理想的曲线。
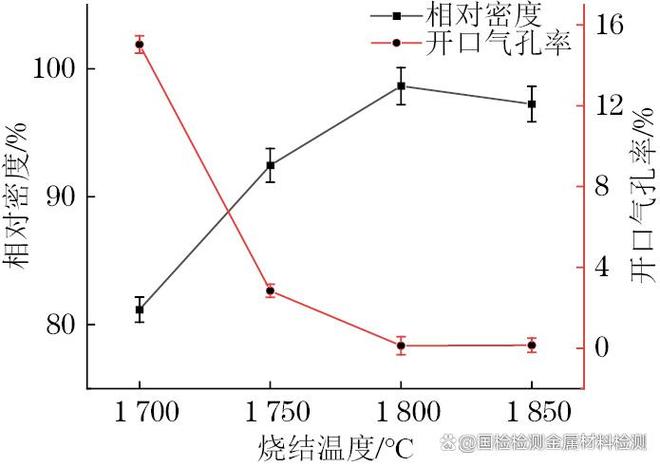
我待过的三条量产窑线,哪怕是进口的全自动辊道窑,同一窑车上下层的温差常年稳定在15℃。就这15℃的差,上层靠近窑顶的样品,显气孔率比下层高4%,抗弯强度差30%。之前有个批次的产品,送到客户那边被退回,说孔道堵了一半,我翻了窑炉的运行记录才发现,排胶阶段刚好赶上车间停电,窑炉通风量掉了40%,聚甲基丙烯酸甲酯造孔剂烧完的残碳没排出去,全堵在孔道里,通气体的时候阻力直接比标准值高3倍。
更扯的是,很多厂的烧结保温时间,全靠老师傅的经验定。夏天车间温度高,保温时间缩10分钟;冬天窑炉升温慢,保温时间多留20分钟。没有统一的量化标准,每窑出来的产品性能都飘,客户拿到手根本不知道哪批能用哪批不能用。
批量生产的死穴:孔道一致性根本做不到

现在行业里吹的“孔道结构精准可控”,全是实验室小批量的结果。用3D打印做几厘米见方的小样品,能把孔径偏差控制在±5μm,孔道笔直没有死角,看着确实厉害。可真上到挤出成型的量产线,同一批泥料,早上刚开机挤出的素坯,和开机3小时之后挤出的素坯,孔径偏差能到±40μm。
为什么?泥料在真空练泥机里放久了,水分会慢慢蒸发,机头压力每波动0.1MPa,挤出的素坯密度就变,烧出来的孔道要么粗了要么细了,甚至出现局部堵孔。我算过一笔账,现在国内能做到批量生产的多孔陶瓷厂,成品率能稳定在60%的都算头部水平,剩下40%的次品,要么强度不够,要么孔道不均,根本没法用到高端工况里。
说实话,我见过太多拿着实验室数据融了几千万的创业项目,上了量产线才发现,小样品的性能根本复制不了。之前有个做多孔陶瓷膜的团队,实验室里的过滤通量比传统膜高2倍,结果量产出来的产品,因为孔道偏差太大,实际通量连实验室的30%都不到,最后库存压了一仓库,资金链直接断了。
别信什么多孔陶瓷是下一代材料风口的鬼话。现在连最基础的批量一致性问题都解决不了,谈什么替代金属过滤网、替代蜂窝活性炭?上次跟一个做了20年多孔陶瓷的老厂长喝酒,他说现在行业里一半的产能,都是靠给客户寄免费样品换小批量试单撑着,真要靠量产赚大钱,门都没有。
