上周在北仑的汽配厂蹲了三天,堆在周转箱里的镀锌支架,盐雾试了24小时就冒白锈。产线主管把检测报告拍在桌上,说上个月刚把镀层厚度从8μm加到12μm,线体的电流提了两成,电费涨了,镀层损耗多了,效果半分没涨。
没用的。
我蹲在检测室扒着盐雾箱看了半小时,就找到问题了——他的钝化膜厚度只有0.2μm,前处理除油槽的pH值已经飘到12了,槽液里飘着一层浮油,镀出来的件表面摸起来发涩,镀层结合力差得离谱。
先搞懂:盐雾腐蚀到底是怎么啃穿零件的
很多人对盐雾腐蚀的理解停留在“盐水泡久了会锈”,根本不对。盐雾环境里飘的是直径几微米的含氯离子液滴,落到零件表面之后,不会像大水冲过那样流走,反而会铺成一层连续的薄液膜。
氯离子的半径特别小,钻劲十足。只要镀层上有哪怕头发丝万分之一细的针孔,或者划痕,或者钝化膜的微小裂纹,它就能顺着缝隙钻到底材表面,把原本能隔绝氧气的氧化铝或者氧化锌膜戳破,电化学反应瞬间启动。
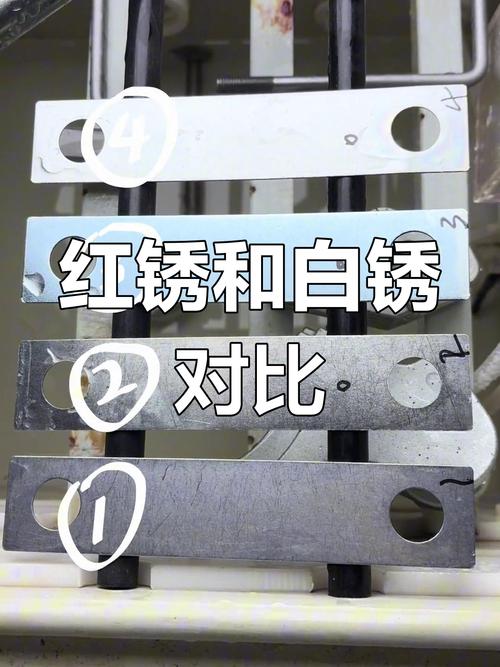
刚开始是白锈——镀锌层自己被腐蚀了,等锌层被啃穿,直接碰到钢铁基材,就是扩散速度快得多的红锈。

你要是只盯着镀层厚度加量,根本堵不住这些微观的缝隙。厚镀层反而更容易出问题——电镀时间拉长,镀层内部的内应力会快速积累,严重的时候拿出来放两天,自己就裂出细缝。
那些没人细说的工艺细节,才是耐盐雾的核心
我带过的工艺员都知道,我们调耐盐雾性能,从来不会先去动镀层厚度。
先查前处理。常温除油的槽液用久了,除油效率会掉三成,很多厂为了省加热的电费,一直凑合用。我们之前给一个客户做调试,同样的8μm镀锌层,同样的三价铬钝化,只是把除油液从常温换成加热到55℃的,每周清一次槽底的油污,盐雾测试时间直接从48小时涨到120小时(示例数据)。
然后看钝化后的封闭。别听供应商吹什么纳米封闭剂、超疏水涂层,适合自己产线的才有用。比如我们之前用的溶剂型封闭,喷完之后放120℃烘20分钟,耐盐雾确实能到300小时,但碰到夏天车间湿度超过70%的时候,封闭层容易发花,外观不合格。后来换成水基的硅烷封闭,烘干温度降到80℃,虽然耐盐雾只比之前少了40小时,但良率提了15%,算下来反而更划算。
这里要提个很多人忽略的点:镀层的内应力。我们测过,当镀锌层厚度超过10μm之后,氢脆的风险会线性上升,特别是高强度的螺栓类零件,镀厚了甚至会出现使用中断裂的问题。与其把厚度堆到12μm,不如把8μm的镀层做致密,针孔率从每平方分米20个降到3个,耐盐雾效果能翻一倍。
别迷信实验室数据,边界条件全是坑
说实话,我见太多被实验室数据坑了的项目。
国标里的中性盐雾测试,是用5%的氯化钠溶液,35℃恒温连续喷,环境是封闭的测试箱,没有紫外线,没有温差循环,没有灰尘附着。但实际的使用场景呢?海边的户外设备,每天有太阳晒,昼夜温差能到15℃,海风里还有沙子,盐雾不是连续喷的,是一阵一阵飘过来的。
之前有个做光伏支架的客户,拿着实验室测1000小时无红锈的样件,去宁波海边的试验场挂样,半年不到就拆回来做失效分析。为啥?因为封闭剂是丙烯酸类的,被紫外线晒了三个月之后,表面全是细裂纹,氯离子顺着裂纹钻进去,直接把锌层啃穿了。
直到现在我们也没找到完全匹配实挂和实验室盐雾测试的换算系数。每次给户外项目做方案,我们都会多留30%的性能余量——说白了就是怕踩坑。
还有个容易踩的坑:不同材质的零件,哪怕用一样的镀层工艺,耐盐雾性能差很多。比如低碳钢的镀锌件,和高碳钢的同厚度镀锌件,后者的针孔率能高两倍,因为高碳钢表面的碳含量高,电镀的时候析氢更严重,镀层结合力更差。你要是直接套之前低碳钢的工艺参数,大概率要出问题。
上周那个北仑的汽配厂,后来把镀层厚度改回8μm,把除油槽加上加热,每周换一次过滤芯,钝化之后加了一道轻封闭,现在盐雾测120小时才刚开始出现零星白锈,算下来成本比之前堆12μm厚度的时候还低了10%。
真的,做工艺哪有什么万能公式。
你盯着一个参数死磕,往往越走越偏。
