去年深秋在苏州汽配厂的失效分析现场,刚拆下来的高压气路T型接头,顺着焊缝位置裂透了。
水压测试的时候直接崩的。
探伤报告是上周出的,II级合格,盖着检测站的红章。
拆样的第一手观察,比十份报告都靠谱
我蹲在实验室的台架边,把断口用酒精冲干净,凑到40倍体视镜下看了十分钟。
没有亮银色的疲劳扩展纹,没有冷裂纹那种边缘硬邦邦的收缩韧窝,整个断口是暗灰色的,严丝合缝沿着焊缝和母材的熔合线走,连半毫米的偏离都没有。
用指甲刮了下断口边缘,硬得硌手。
这不是疲劳裂的,也不是延迟的冷裂纹。
是热裂纹。
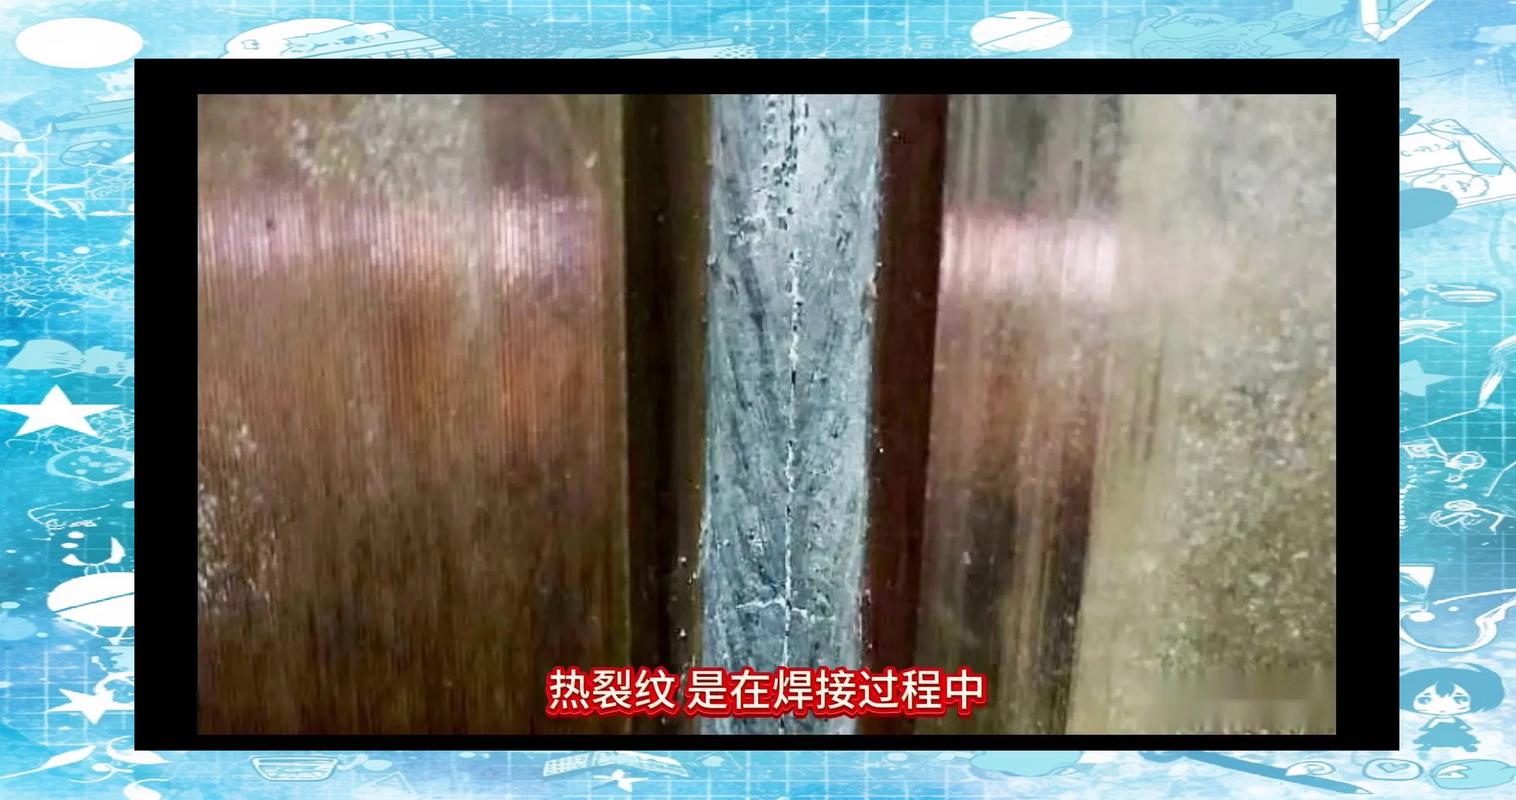
旁边的产线班长还在嘀咕,说我们焊完都做过渗透探伤,没看到红印子,怎么会裂。
我没跟他争,拿样去做了光谱。
测出来的S含量是0.022%,工艺卡要求是低于0.015%。
钢厂给的质保书写的是0.012%,进厂复验的时候抽的是同批次靠前的料,刚好没抽到这批混进仓库的错标管材——是普通结构钢,不是高压管用的低硫无缝管。管材料的师傅后来说,那天帮隔壁仓挪料顺手贴的标签,谁也没多查。
别把“焊后没裂”当热裂纹的排除项
很多一线的师傅对热裂纹的认知还停留在“焊完焊缝表面马上能看到的直缝”,这其实是最容易排除的显性热裂纹。
真正麻烦的,是藏在焊缝枝晶间的微米级热裂纹。
它根本不是焊完之后才长出来的。是焊缝金属从液态往固态凝固的最后阶段,晶界上的低熔点共晶膜还没完全凝固的时候,被焊接过程的拉应力扯出来的细缝——宽度可能只有2-5微米,长度不超过100微米,藏在焊缝内部,离表面还有2毫米的余高距离。
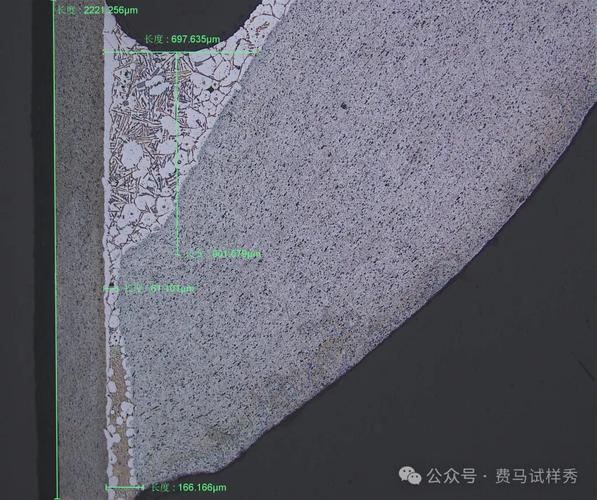
常规UT探伤对微米级热裂纹的漏检率,在实际产线环境下能到30%。因为它的回波频率和熔合线本身的组织回波太接近,设备自动判读的时候直接就归为正常信号了。
那次失效的接头,就是这种情况。微裂纹在焊缝里藏了整整三个月,跟着设备做了上千次压力循环,从晶界的细缝慢慢扩成能穿透壁厚的大裂,直到水压测试崩开,大家才反应过来之前的探伤结论根本不算数。
工艺边界从来不是卡着数值踩的
当时产线为了让探伤好过,把焊接电流比工艺卡高了20A,说熔深够,不会出现未焊透的缺陷。
我听完真的想拍桌子。
没人算过,电流拉高之后,焊缝在1200℃以上的高温区停留时间会变长30%,S、P这些容易偏聚到晶界的元素,会从原来的断续分布,变成连续的一层低熔点共晶膜。本来刚够达标的材料成分,只要多待这几十秒,就足够让热裂纹的萌生概率翻好几倍。
后来我们在实验室做了对比,把电流降回工艺卡的标准值,焊完马上切金相看,晶界的共晶层从连续变成断续,微裂纹的检出率从之前的42%降到了0。
一开始产线还不乐意,说熔深不够,探伤过不了要扣绩效。
吵了快一周,我们加了一道焊后220℃的低温消应力回火,把焊接过程的残余应力释放掉,再做探伤,熔深完全够,也没再出现过藏着的微裂纹。
当然,也不是全解决了。
对于壁厚超过12mm的厚壁接头,我们现在还是会偶尔发现余高下面的微裂纹——毕竟不可能把每道焊缝都切下来做金相,成本扛不住。
热裂纹的核心触发逻辑,从来不是单一参数超标,是材料成分、焊接热输入、残余应力三个因素凑到了刚好的阈值。你卡着工艺卡的数值踩,只要其中一个条件稍微飘一点,裂纹就冒出来了。
上周那个汽配厂的工艺员给我发消息,说现在仓库挪料必须双签字,再也没出现过错标混料的问题。
我回了个嗯。
其实做工艺这么久,最烦的就是大家总觉得,把参数卡到工艺卡的数字上,就万事大吉了。
哪有那么好的事。
