2026-11-07 11:01:23 分类:材料工艺
去年给珠三角一家汽车结构件厂救场,他们按国标做的Q235B板材,拉伸试验测的伸长率28%,合格得不能再合格,结果冲压U型梁的时候,每30件就有2件在R角位置裂得干脆。工艺员拿着材质书拍桌子,说供应商供的料掺假。我到现场拿千分尺量了开裂位置的壁厚,算了下实际的局部变形率,11.8%。
实验室测的伸长率,和你产线上用的根本不是同一个数
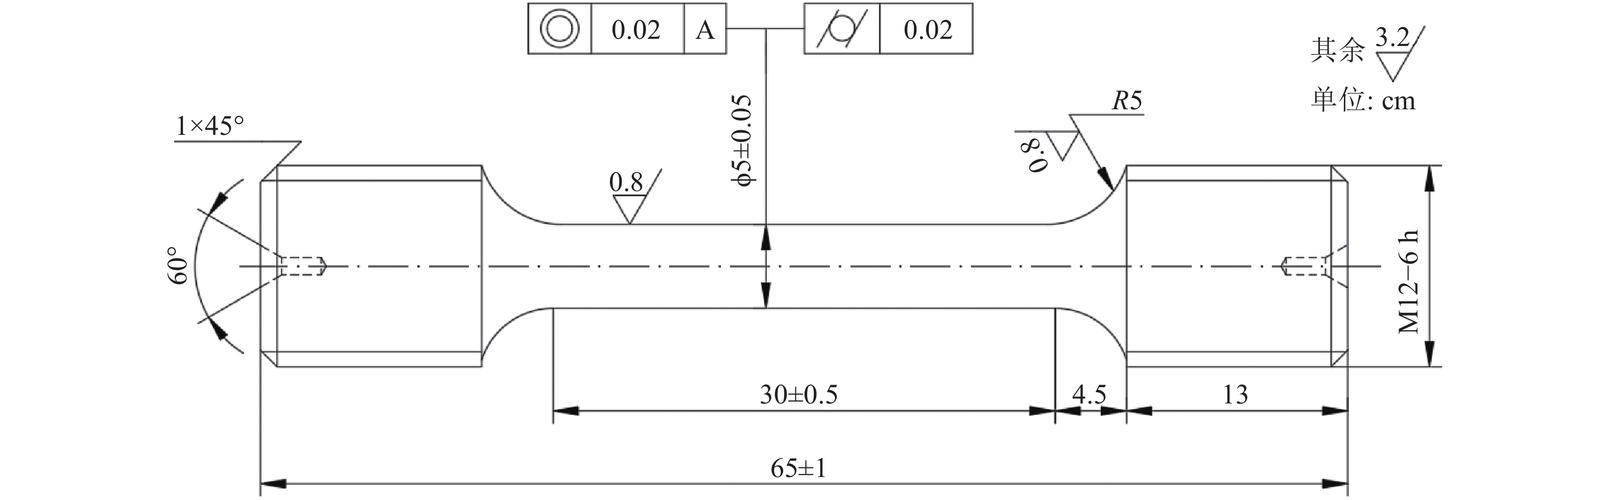
说白了,国标测的伸长率,是把试样做成50mm标距的标准件,拉断之后量标距段的总伸长,除以原长算出来的数。这里面的伸长,包含了整个标距段的均匀变形,还有颈缩那一下的局部集中变形。
 万能材料试验机拉伸试样断裂后对比图
坑就在这。
你产线上冲压的时候,R角位置的实际变形单元才8mm宽,根本不是50mm的大标距。实验室测的28%的伸长率,里面有差不多10%是颈缩那一小段的贡献,剩下的均匀变形部分才18%。你要是直接拿28%的数算工艺余量,留20%的变形量给R角,那不裂才怪。
当时那个厂的工艺员,就是直接拿28%的数套的变形量公式,算出来R角位置需要16%的变形,留了12%的工艺余量,结果实际测下来,R角位置的材料允许的局部伸长率才12.7%,刚好卡在开裂的临界值上。我让他把R角的圆角半径从R3改成R5,把实际变形率降到10.2%,当天开裂率就从6.7%掉到0.1%以下。
别觉得这是个例。我碰过的冲压厂,十个里面有八个是这么算的。拿着材质书上的伸长率数,连具体的变形单元宽度都不量,就敢排工艺。
同批次材料测出来的伸长率差5%,真不是试验机坏了
很多人觉得同一块板上切下来的试样,测出来的伸长率应该一模一样。差一点就是设备不准,就是操作不对。
扯。
 板材拉伸试样不同取样方向对比图
冷轧钢板、热轧带钢,都是有轧制纤维方向的。沿着轧制方向切的试样,伸长率能到32%,垂直轧制方向切的,同一块板,同个试验机,测出来才26%,差6个点都很正常。之前有个客户拿这个数找供应商索赔,说供的料批次不稳定,伸长率飘得离谱,结果我到现场一看,他取样的时候根本没标轧制方向,东切一个西切一个,测出来的数一会高一会低,最后把试样拉断之后看断口,横向的试样刚好是沿着纤维方向切的,伸长率本来就低。
更离谱的是板边位置。同一张1.2mm的SPCC板,距离板边10cm的位置,和板中心位置取的横向试样,伸长率能差4%。因为板边的轧制压下量和中心不一样,组织的致密程度都有偏差,这数哪是固定不变的?
上次有个做家电外壳的老板跟我吐槽,说他们换了三批料,伸长率都够国标,结果拉伸翻边的时候裂的概率差了三倍。我去现场跟着取了三次样才发现,他每次进料的时候,都是从板堆最上面的板边位置切试样测伸长率,从来没切过板中心的,测出来的数根本代表不了整批料的平均水平。
现在行业里对伸长率的认知,全是没捅破的窗户纸
说出来同行可能要骂,但我就是觉得现在的伸长率测试方法,从根上就不对。
现在所有的国标伸长率测试,都是静态拉伸,拉伸速度一般是每秒5mm左右。但是你产线上的冲压是啥速度?大型伺服冲床的滑块速度,每秒能跑200mm,变形速率是静态测试的40倍。这个速度下的材料伸长率,比静态的低10%-15%是常事。
但是现在没有哪个国标要求测动态伸长率,所有的工艺设计全拿静态数算。就像你用走路的速度去算跑步的极限,不出问题才怪。
还有个更没人提的盲区:总伸长率高,不代表材料的塑性变形均匀。我之前碰到过一批6061铝型材,实验室测的伸长率22%,比国标要求的16%高了一大截,结果弯90度的时候,外弧位置的变形集中在一条1mm宽的缝上,直接裂。把供应商喊过来一起测,才发现这批料的晶粒度差了两个等级,大的晶粒有80微米,小的才15微米,变形的时候大晶粒先被拉坏,根本不是总伸长率能反映的问题。
真的,这个事我踩过的坑能堆半间仓库。
别总想着靠提高测试精度把伸长率测准点。现在行业里绕不开的硬伤就是,没人愿意花成本去给不同变形速率、不同取样方向、不同组织状态的材料建一套贴合产线实际的伸长率数据库。全拿几十年前的静态测试值当金科玉律,出了开裂问题就来回扯皮——供应商说我料按国标测就是合格的,工艺员说我工艺按手册算的没毛病,最后只能靠调模试错,今天把圆角磨大一点,明天把退火温度提10度,浪费的材料、耽误的交期,算下来每年少说几个亿。
谁都不肯捅破那层窗户纸。好像捅破了,之前靠伸长率合格就收货的规矩,就站不住脚了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别拿国标伸长率当工艺圣经:产线开裂的坑一半出在这
文章链接:https://www.yqhljx.com/list_11/5475.html
