很多做机械设计的朋友,都觉得心轴是最简单的零件,随便找个公式套一下就能出图。实际上,每年因为心轴设计失误导致的设备故障,占传动系统故障的15%以上。本文结合十几年一线设计的经验,拆解心轴设计容易踩的坑,讲透实际设计里的取舍。
别上来就算强度,先搞懂你的心轴是哪一类
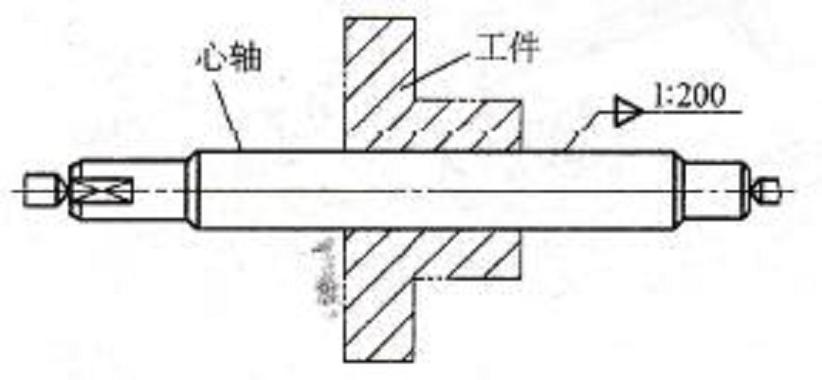
心轴的定义很清晰,只承受弯矩不传递扭矩。就这么一句话,很多人入行前三年都没吃透。
很多新手拿到项目,上来就找强度公式套,连自己要做的是固定心轴还是转动心轴都分不清楚。两类心轴的应力特性天差地别,许用应力能差一倍还多。
固定心轴工作的时候本身不转,弯矩方向固定。比如起重机的定滑轮轴、支架上的改向辊轴,应力基本是静应力,只要不超载,很少出疲劳问题。转动心轴不一样,转动心轴跟着零件一起转,轴上每一点的弯矩方向随转动不断变化,应力是标准的对称循环变应力,疲劳是最大的失效原因。
五年前我们厂里新来的一个工程师,做矿用绞车的天轮心轴,想当然按固定心轴算强度,选了45钢不调质直接用。结果设备运行八个月,轴从根部断了,幸好当时没人在附近,不然后果不堪设想。后来改成分级调质,把许用应力按对称循环修正,用到现在八年了,一点问题都没有。
说实话,教材上很多地方写得太笼统,只给公式不说分类的影响。拿到设计任务第一步,先摸清楚工况:轴转不转?受力变不变?这比算一百遍强度都重要。
心轴设计的核心,不是强度是变形和配合
我做过统计,这些年接触到的心轴失效案例里,真正发生断裂的不到两成。剩下八成,要么是变形太大导致设备功能失效,要么是配合失效松脱。
最典型的就是带式输送机的改向滚筒心轴。很多设计按强度算出来直径30mm够了,就直接标30mm,结果一跑料,胶带直接跑偏磨边,三个月胶带就磨穿了。问题出在哪?挠度超了。改向滚筒心轴是悬臂结构,挠度大了滚筒就歪,胶带不跑偏才怪。
按机械设计手册的规范,一般传动用心轴的许用挠度是(0.0001~0.0005)L,L是心轴两支点的跨度。对输送胶带这种对直线度要求高的场景,要取偏小值,我一般取0.0002L,留够余量。很多人舍不得放大直径,觉得强度够就行,省了几十块材料钱,最后换胶带花几万,亏到姥姥家。
配合的坑也不少。固定心轴和零件孔的配合,很多人上来就选过盈配合,觉得越紧越不容易松。要是你那个零件十年不拆,那没问题。要是需要检修换零件,过盈配合拆一次,轴就废了,孔也刮花了。我一般给经常拆装的固定心轴选H7/h6的间隙配合,加个轴端挡圈锁紧,足够用了,拆的时候敲一下就下来,一点不损伤零件。
还有表面粗糙度。转动心轴和轴瓦配合的面,一定要标Ra1.6,别图省事标Ra3.2。差一级粗糙度,磨损速度差三倍,用不了一年轴就磨细了,间隙大了振动就上来了。
那些教科书没说的选型和避坑经验
不过话说回来,参数选对了,材料和结构上还有一堆坑。
第一个坑:大跨度心轴一定要选空心结构。很多人觉得实心轴更结实,其实相同重量下,空心轴的抗弯刚度比实心轴高30%以上。我之前做港口起重机2米跨度的定滑轮心轴,一开始做实心,直径160mm,重三百多公斤,刚度还不够,挠度超了0.3mm。后来改成空心,外径180mm壁厚25mm,重量才两百公斤出头,挠度直接降到0.15mm以内,省了材料还提高了性能,吊装安装都方便,成本降了18%,一举多得。
第二个坑:不要盲目用好材料。固定心轴受静载,Q235其实都能满足大部分工况,根本不需要买40Cr。转动心轴只要不是特大重载,45钢调质处理就能达到要求,调质后硬度控制在220~250HB,对称循环疲劳强度足够用。贵的材料不一定好,加工难度还上去了,没必要。
第三个坑:变径处的圆角,一定要做够大。我刚工作第一年犯过这个错,当时做10吨起重机的转动心轴,为了让轴端挡圈能贴紧轴肩,把圆角从要求的8mm改成了2mm。结果试生产的时候,三根轴全从变径处断了。后来查应力集中系数,圆角r从D/20改成D/10,应力集中直接降了60%。改完圆角之后,用到现在十几年没出过问题。现在想起来还懊恼,那时候太年轻,根本没把应力集中当回事。
最后说一句,心轴真的不是什么复杂零件,但越是简单的零件,越容易偷懒套公式。多想想实际工况,多记记之前踩过的坑,做出来的东西才能用得住。
