摘要:本文结合十余年工程实践中的多个故障案例,梳理轴承润滑选型、加注、维护中的常见坑点,给出符合行业通用规范的参数选型方法,帮助有基础的中级工程师避开常规错误,大幅延长轴承实际使用寿命。
去年给钢厂做的辊道线改造,三台减速机三个月磨坏了七套深沟球轴承。拆开看,滚道拉伤均匀,保持架碎得不成样子。 grease打够了啊?当时所有人都纳闷。最后查出来,润滑脂选稠了,高速下搅油功率太大,油温升到70度,脂全化了流走了。你说坑不坑?
不是所有润滑都能撑出合格的保护油膜
很多人选润滑第一看载荷,上来就挑极压抗磨的,压根没把转速当回事。不对。轴承润滑的核心本质,从来都不是抗磨,是在滚动体和滚道之间,撑出一层厚度仅1~10μm的弹性流体动力膜。只要这层膜不破,轴承用十年八年都没问题。要是膜破了,金属直接接触,哪怕用最贵的SKF轴承,撑不过半年就得报废。

粘度选不对,一切白搭。就说刚才那个钢厂案例,故障轴承内径65mm,转速1800r/min,算下来dn值是117000 mm·r/min。按照GB/T 3141-2015的工业液体润滑剂粘度分级,这个dn值区间对应的轴承基础油40℃运动粘度应该控制在32~46 mm²/s。当时现场拿的脂,基础油粘度是100mm²/s,稠度也选成了3号,转起来跟搅面团似的,能不发热吗?
说实话,我见过九成的工程图纸,润滑那栏只写“锂基脂”三个字。什么锂基脂?基础油粘度多少?滴点多少?极压添加剂加了多少?全不写。现场工人随便拎一桶就打,不出事才怪。
润滑方式选型,别贪贵也别凑活
新手常走两个极端:要么觉得脂润滑简单便宜,不管什么工况都用脂;要么觉得进口的稀油、油气润滑高端,不管用不用得上都往上堆,最后预算超了一大截,维护还麻烦。
我前两年做港口散货的皮带机滚筒轴承,转速不到30r/min,载荷几十吨,算下来dn值才不到18000。我直接给选了脂润滑加迷宫密封,用极压锂基脂,一年补一次就行。用到现在快五年了,拆开看一点磨损都没有,比做循环稀油润滑省了十几万的成本,维护量减了八成,对吧?
但要是dn值超过250000,你还坚持用脂润滑,那就是给自己挖坑。高速下脂的搅油损失太大,热量散不出去,用不了多久脂就氧化变质。这种时候就得用循环稀油润滑,不仅润滑,还能把热量带走,比如大型汽轮发电机的主轴轴承,都是这么做。现在高速电主轴用的油气润滑,效果确实好,但一套系统大几万,你用在普通输送线上就是纯浪费。
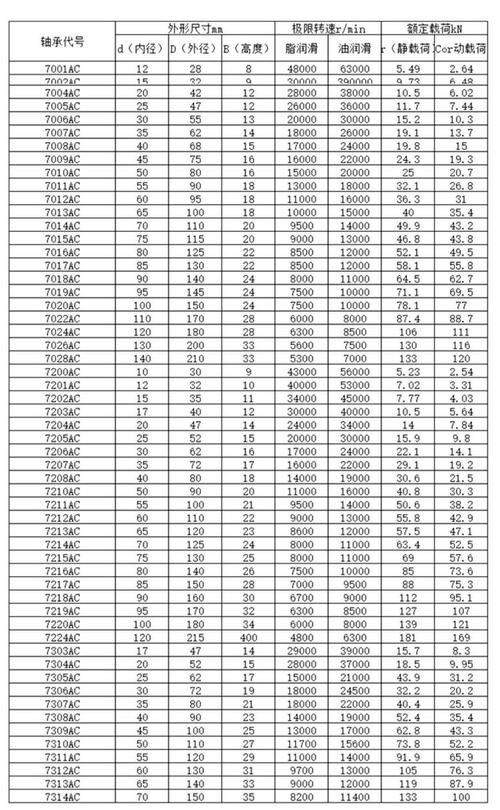
说了这么多,还有一个最容易踩的坑:加注量。很多人觉得润滑脂打越多越好,打不出来为止。大错特错。脂加太多,同样会导致搅油生热,温度飙升,寿命直接砍半。我自己用了十多年的加注量公式,从来没出过错:G = 0.005 × D × B,这里G是加注脂的质量,单位g,D是轴承外径,B是轴承宽度,单位都是mm。按这个算出来的量,刚好填满轴承间隙的三分之一到二分之一,完美。
日常维护的坑,九成工程师都踩过
设备轴承坏了,第一反应都是骂轴承质量差。说实话,我干了十几年,十个轴承故障,九个半是润滑的锅,跟轴承质量没关系。
换脂的时候不清旧脂,这个是不是很多人都干过?直接打开注油嘴往里面打新脂,旧脂堵在滚道旁边出不来,新脂根本进不到摩擦面,全堆在外面。我前年接手一个二手包装线改造,打开端盖一看,缝隙里全黑得发亮的硬化旧脂,新脂连边都挨不着,能不烧吗?正确的做法,换脂的时候必须把轴承拆开,把旧脂洗干净,再加新脂,别嫌麻烦。
还有,季节变了润滑不跟着调。北方冬天室外零下十几度,你还用夏天用的高粘度脂,启动的时候转矩多大?我亲眼见过一条输送线,冬天启动直接把六个轴承的保持架全扭断了,就是这个原因。冬天换低稠度低粘度的脂,夏天换高一点的,费不了多少事,能省好多麻烦。
现在很多人用带密封的预填脂轴承,宣传说免维护,就真的一辈子不管了。免维护是说正常工况下不用频繁补脂,不是说用到设备报废都不用换啊!高温环境下,脂三年就干得差不多了,正常环境五六年也得换,你硬扛着,最后轴承抱死,把整个轴都磨坏了,损失大了去了。
最后说两句
轴承润滑真不是什么高大上的黑科技,说白了就是把三个点卡准:粘度选对,方式选对,维护做对。哪一点偷懒省事儿,哪一点就给你出问题。好多项目省了几百块的润滑成本,最后换设备花了几十万,真的犯不上。
