很多机械设计里,滚动导轨是看起来最没技术含量的标准件,随便选个品牌套个载荷公式就定下了。实际做过十年设备的都知道,八成的直线运动精度故障,都出在滚动导轨的选型和安装细节上。本文聊的都是一线踩过的坑,拿来就能用。
别光盯额定载荷,预压等级才是精度寿命的核心
新手选导轨,第一反应就是算工作载荷,对着样本找额定动载荷大于十倍工作载荷的型号就完事。我刚入行的时候也这么干。直到踩了大坑。
锂电行业的分切机定位滑台,总载荷不到1200N,选了某一线品牌25规格的导轨,额定动载荷快20kN,安全系数快17了,够高了吧?结果设备交付客户不到四个月,定位精度掉了0.15mm,拆下来滑块滚道已经出现了不均匀磨损。
哪出问题了?预压选了零预压。销售说零预压阻力小,省电。可那个滑台是频繁启停换向的工位,还有切割带来的冲击,零预压下滑块和滚道之间本来就有间隙,一冲击就窜动,次次磨,可不就坏得快。
说实话,预压的本质就是给滚道和滚珠之间施加过盈,消除间隙,提高刚性。预压选大了,阻力大,发热快,电机带不动还加速磨损;选小了,抗冲击差,精度掉得快。不同品牌的预压分级大同小异,一般轻预压适合低阻力匀速运动的工位,比如检测输送;中预压适合大部分定位、切削、搬运工位,也是我平时用得最多的;重预压只给大冲击重负载的压机、粗加工设备用。
安装精度差,再好的导轨也用不久
很多设计把精力全花在选导轨上,安装基准的公差随便标。我见过太多1米长的导轨,平行度公差标个0.1mm,美其名曰“够用就行”。
真的够用吗?去年帮客户排查光伏切片机的故障,设备跑了不到两个月,其中一根导轨的滑块噪音越来越大,运行阻力比新机高了三倍。拆下来看,滚道靠近两端的位置已经出现了均匀的点蚀坑。查来查去,安装基准面的平行度差了0.09mm。
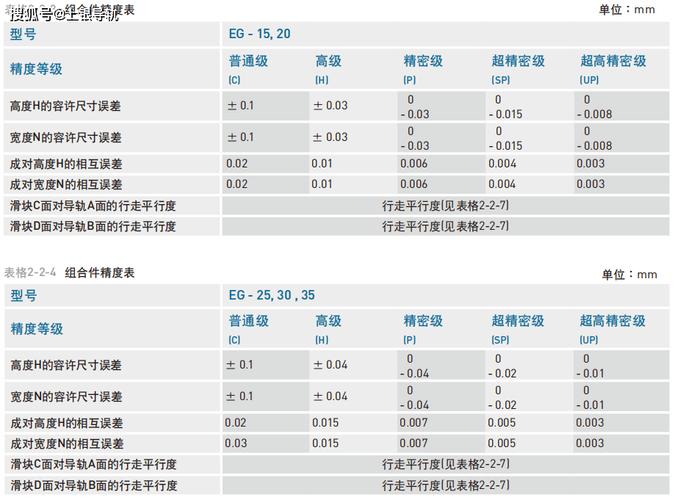
两根导轨一长一短不对齐,滑块装上去之后,相当于被强制掰成了歪的,每个滚珠的接触应力都比设计值高好几倍,可不就提前疲劳了。根据GB/T 30914-2014《滚动轴承 直线运动滚动支承 分类》中的配套安装要求,普通精度级的滚动导轨,双导轨安装时,基准面对安装底面的平行度公差,每1000mm长度不得超过0.02mm,高精度级还要再减半。
很多人觉得这个要求太严,加工基准面贵。不过话说回来,一根好点的25导轨一套大几百,坏了换的钱,早就够加工基准面多花的那点成本了对吧?还有安装的时候,锁螺丝的顺序不对,也会把导轨拉变形。一定要从中间往两边锁,不要从一头往另一头锁。这个小细节,很多老装配都容易忘。
特殊工况的选型,没有标准答案只有权衡
普通工况照着经验选就行,特殊工况真的要抠细节。比如高温工况,很多人觉得换不锈钢导轨就万事大吉。不对。不锈钢只是防锈耐腐蚀,高温下两个问题你得解决:润滑和热变形。
一百摄氏度以上,普通锂基润滑脂早就碳化失效了,一定要用全氟聚醚基的高温润滑脂,或者直接选带二硫化钼固体润滑涂层的导轨。再说热变形,钢的线膨胀系数是11.5×10⁻⁶/℃,算下来,温度从25℃升到75℃,1米长的导轨伸长量就是0.575mm。如果你的导轨长度超过1米,还两端都固定死,伸长没地方去,导轨就会拱起来,直接弯掉,精度直接废了。
长导轨高温工况,一定要留一端做浮动安装,给热膨胀留余量。就这么一个小设计,能省掉后期一大半的麻烦。
还有无尘车间或者半导体行业的设备,不要用润滑油润滑的导轨,挥发出来的有机杂质会污染晶圆,一定要选干膜润滑或者无油润滑的导轨,哪怕贵一点,总比整批产品报废强。还有高速运行的导轨,很多人选了普通的分体保持架,速度超过30m/min之后,保持架和滚珠频繁碰撞,噪音大磨损快,一定要选集成式的高强度静音保持架,额定速度能提一倍还多,寿命也能延长至少30%。
吐槽一句,现在很多国产导轨的质量其实已经上来了,不比进口差多少,但是很多人选型的时候还是只认进口,其实只要把这些细节抠到位,国产完全能用,能省不少成本。
滚动导轨是标准件,但不是随便选就能用的。所有的参数选择,都要贴合你自己设备的工况,不要死套样本上的公式,多想想你的设备是干啥的,要跑多久,精度要求多少,环境怎么样。踩过几次坑,你就懂了,这些细节,才是区分新手和熟手的地方。
