2026-09-17 21:20:40 分类:机械设计
上周改作业,又看到好几个学生犯同一个错。给铝合金的车载充电外壳做工艺选型,明明壁厚做到了6mm,还坚定不移选了压力铸造,理由是“精度要求高,压力铸造精度高”。
课堂上永远绕不开的那个卡点
讲了快十年压力铸造,每届学生都在这里摔跟头。能背得出“高压高速将金属液注入金属模具,快速凝固获得铸件”的定义,能把压射比压、充型时间背的滚瓜烂熟,一碰到实际设计选型,直接抓瞎。
上次那个做汽车门限位锁扣的学生,设计的时候怕强度不够,故意把局部壁厚从1.5mm加到8mm,说反正压力铸造什么形状都能做,厚点更结实。开模试铸出来,一切尺寸都对,一测强度直接断,切开一看,满截面都是分散的气孔缺陷。
没错,就是这个问题。学生只记住了压力铸造精度好效率高,没搞懂它最核心的限制在哪。
为什么会这样?快速凝固,金属液浇进去之后,外层先结壳,中心厚壁的地方还没补缩就已经凝住了,再高的压也怼不进去。留下的气孔,怎么都补不了。
说破嘴都没用。学生坐在教室里看PPT,永远记不住这个坑。
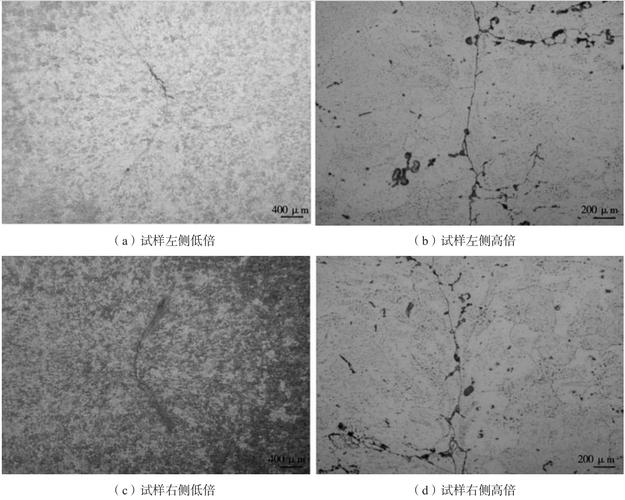 压力铸造厚壁工件气孔缺陷金相切片
把公式扔一边,先摸废料再说
前年开始改了教学计划,把原来两周的理论课,抽半天直接拉去合作的压铸厂。不看流水线正常生产,先翻废料堆。
说实话,那地方沾着脱模剂,脏得很,学生一开始都嫌臭嫌脏,捏着鼻子翻,翻十分钟之后个个都凑上来了。
摸带冷隔缺陷的,摸流痕的,摸脱模拉崩的,再摸那个厚壁出气孔的,亲手拿锯切开看。我就站边上,看到哪里问哪里。
之前有个女生,一直搞不懂为什么压力铸造要求脱模斜度比砂铸大一圈,原来以为是教材写错了,摸到那块只留了1度斜度、开模直接拉裂的手机中框废料,哦了一声,说原来金属模这么滑,斜度不够粘得这么死啊。
不过话说回来,很多人说职业教育要理实结合,说了这么久,我才发现真的理实结合不是带学生去看流水线拍个照,是让他们摸错的东西。对的东西千篇一律,错的各有各的坑,错的坑摸过一次,比背十遍公式记得牢。
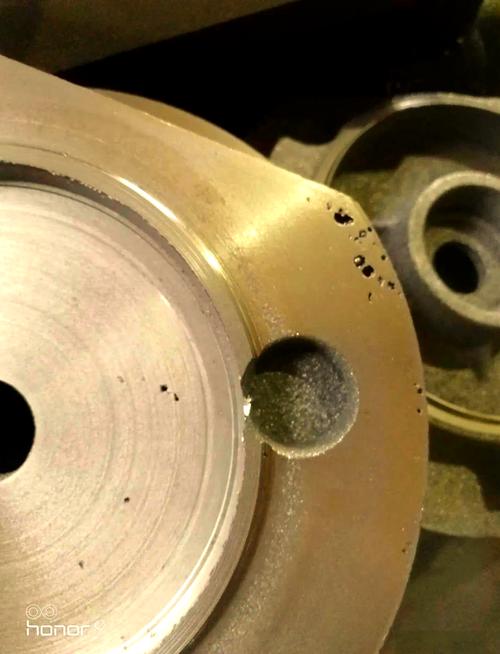 压铸厂车间废料堆带缺陷铸件实拍
最后改了一道作业题
 最后改了一道作业题
原来的课后作业是什么?简述压力铸造的工艺特点,计算某零件的压射比压。学生背完就忘,屁用没有。
现在改了。给一张零件图,就让你回答两个问题:选不选压力铸造?要改哪几个设计点才能用?
上次的题就是那个车载USB铝合金外壳,要求做银色阳极氧化。有快一半的学生答完壁厚的问题,还加了一句,要是用常用的ADC12铝合金,含硅量太高,阳极氧化出来颜色发灰不透亮,要么换纯铝系压铸合金,要么换工艺。
我看到的时候挺惊喜的。这个点我上课只提了一句,没当考点,他们自己摸过不同材料的铸件,就记住了。
前两年有个合作企业来校招,问面试的学生,压力铸造能不能做气密性要求高的零件,好多学生张口就说能啊,压力铸造致密性好,结果只有那届去过废料堆的学生说,厚壁的肯定不行,就算是薄壁零件,出模后也得做浸渗处理才能封气孔,直接就拿到了offer。
很多时候我们教机械设计,总喜欢把工艺拆成一个个知识点,一条条列给学生,压力铸造有什么优点,什么缺点,什么适用范围。学生背下来了,还是不会用。
为啥?因为没有哪个实际零件是照着知识点长的。你得让他知道,选了这个工艺,哪里会疼,哪里会烂,坑踩过一次,下次就会躲了。坑都在那些没写进教材的细节里!
我现在上课,第一句话不再讲定义。直接搬两块铸件放讲台上,一块好的,一块废的,先让学生传着摸。摸完再讲,什么是压力铸造。
摸过的人,都懂。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生总搞不懂的压力铸造,我把课堂搬进了车间废料堆
文章链接:https://www.yqhljx.com/list_9/2973.html
