摘要:本文结合十余年来近百批消失模铸件的项目经验,梳理了消失模铸造适用场景、工艺设计的核心误区,以及当前量产级工艺能达到的精度水平,全是现场踩坑攒出来的实用经验,适合有基础的工程师做选型参考。
为什么现在精密铸件圈又翻红了消失模铸造?
去年接了一个新能源商用车电机壳的项目。一开始客户给的方案是熔模铸造。算完成本我倒吸一口冷气。单模具费就将近20万,还不算后续的良品率损耗。
说实话,很多人对消失模的印象还停留在做低精度的五金件,糙,容易出缺陷。那是十年前的老黄历了。现在材料、粘接、负压砂箱技术都迭代完了,只要你选对场景,优势真的顶。
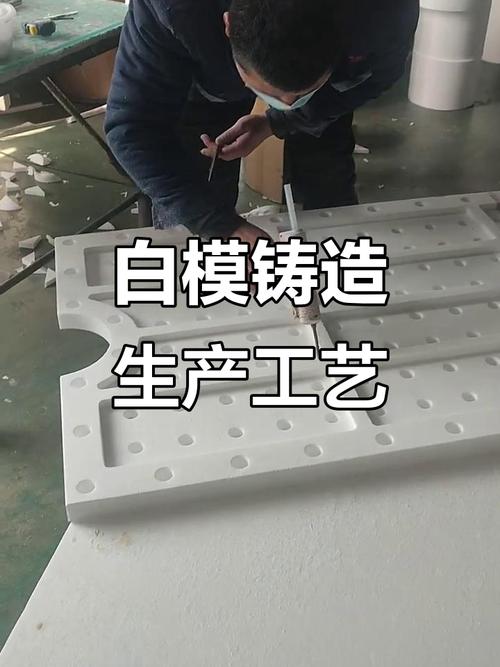
它近净成形,几乎不用后续铣削加工浇冒口,省材料省工时。复杂的内腔、曲面一次成形,不用做砂芯,少了合芯错位的问题。批量生产的时候,白模可以用发泡模具一次冲压出来,单件生产周期比熔模短一半。成本呢?同复杂度的铸件,比熔模低30%到40%,比普通砂型铸造成本虽然高一点,但公差和表面质量好太多,后续机加工成本能省回来。
当然不是所有铸件都适合。厚度小于3mm的薄壁件,目前还是别碰,白模容易变形,浇注的时候也容易穿。单件小批量低于10件的,也不划算,发泡模具的开模费摊不下来。
工艺设计里最容易踩的隐形坑,全是交过学费的
干这行,坑都是花钱买出来的。我捡几个最容易踩的说说。
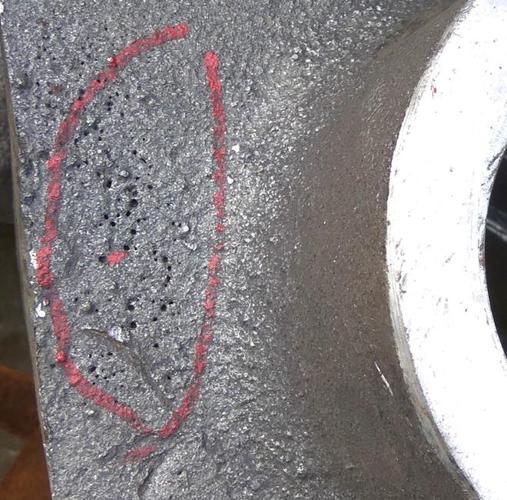
第一个坑,白模材料只看密度不看发气量。很多供应商说我这个密度低,重量轻,便宜。你敢用?EPS的发气量是23到25cm³/g,STMMA的发气量只有14到16cm³/g,差了快一半。发气量高意味着浇注的时候会产生大量气体排不出去,轻则气孔,重则整个铸件报废。我早年拿便宜EPS做过一批液压阀体,报废率超过40%,亏的钱比省下来的材料钱多十倍。说多了都是眼泪!
第二个坑,浇注系统直接照搬普通砂型铸造。消失模是负压干砂,金属液进去白模直接气化,整个过程的流场和普通砂型完全不一样。之前做1.2吨的机床立柱,一开始图省事用了底注式浇注,结果铸件上半部分全是渣孔和气孔,废了一整炉。后来改成分块阶梯式浇注,配合顶部明冒口补缩,负压稳定在-0.05MPa到-0.06MPa之间,报废率直接降到3%以内。
第三个坑,忽略干砂的粒度分级。很多厂图便宜一直用同批旧砂循环用,旧砂用久了粉化,透气性掉一半,排气不好缺陷自然多。按照JB/T 10777-2007的要求,中小铸件用的干砂粒度应该在30目到50目,大铸件用20目到40目,旧砂回用每年要筛分出粉尘,含泥量不能超过1%。就这么简单的要求,一半的小厂都做不到。
还有个小坑,白模粘接用的胶,一定要选低发气量的专用消失模胶,不要随便用普通泡沫胶,我见过一整批铸件因为胶发气太大出了成片气孔,全废了。
现在量产消失模能做到多高的精度?
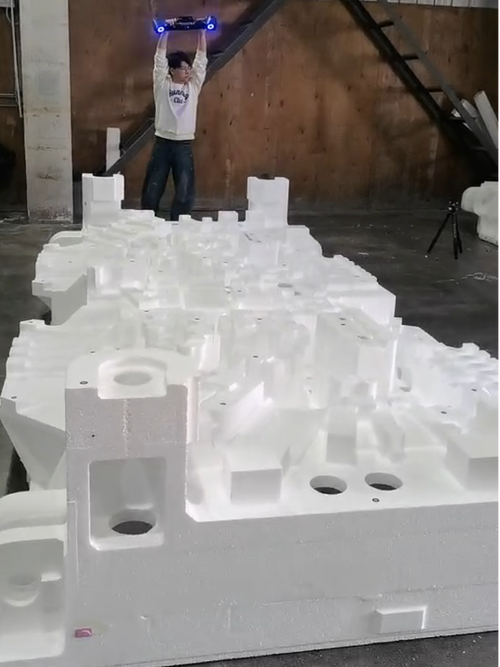
很多工程师选型的时候第一句话就是,你这个公差能到多少?我给个准数,符合GB/T 26658-2011的标准要求,批量生产的100mm以下尺寸的中小铸件,公差等级能稳定做到CT8-CT9,100mm到1000mm的铸件能做到CT9-CT10。
这个精度是什么概念?普通砂型铸造批量生产一般是CT11-CT13,熔模铸造批量一般是CT7-CT9,也就是说消失模的精度已经接近熔模,远好于普通砂型,大部分结构件的装配要求完全能满足。
表面粗糙度呢?只要工艺控制到位,能做到Ra6.3-Ra12.5,大部分结构件不用喷砂就能直接用,要求高的抛丸一下就能到Ra3.2,够用了。
不过话说回来,不要盲目追高精度。你硬要做到CT7,成本直接往上跳20%,大部分场合CT9已经完全够用,能满足装配要求,何必多花钱。
现在新能源汽车的电机壳、涡轮增压器涡壳、机床床身、液压阀体这些产品,批量生产大部分都转消失模了,就是卡准了精度和成本的平衡点,性价比真的没的说。
结论
消失模铸造从来不是什么低端工艺,也不是万能工艺。选对适用场景,避开好这些常见的坑,它就能给你省出真金白银。干铸造这么多年,最大的体会就是,没有最好的工艺,只有最适合的。对吧。
