2026-09-18 03:47:45 分类:机械设计
上周带学生去合作厂实习,刚好碰到试模出问题。半熔融的铝合金从分型面喷出来,蹭掉了模板一块漆,吓的几个学生半天没说话。
翻书都会错的公式
回来上课我就让所有人把之前算的锁模力作业拿出来,重新算。不出所料,百分之七十的学生,都漏算了溢流槽和排渣槽的投影面积。
教材上的例题,为了好算,早就把这部分面积给你算进总投影里了,学生习惯了拿过来就用,真碰到自己设计型腔,开溢流槽,就直接把这部分给忘了。挤压铸造的挤压力是冲头直接压上去的,比普通压铸的比压大好几倍,漏算十个平方厘米的溢流槽,锁模力就差出去好几十吨,差一点就是炸模。
真的出大事。
我问,谁还记得挤压铸造和普通压铸的锁模力计算区别?一半人举手,说都是比压乘投影面积啊。那为什么挤压铸造对投影面积计算的要求更严?没人答得出来。
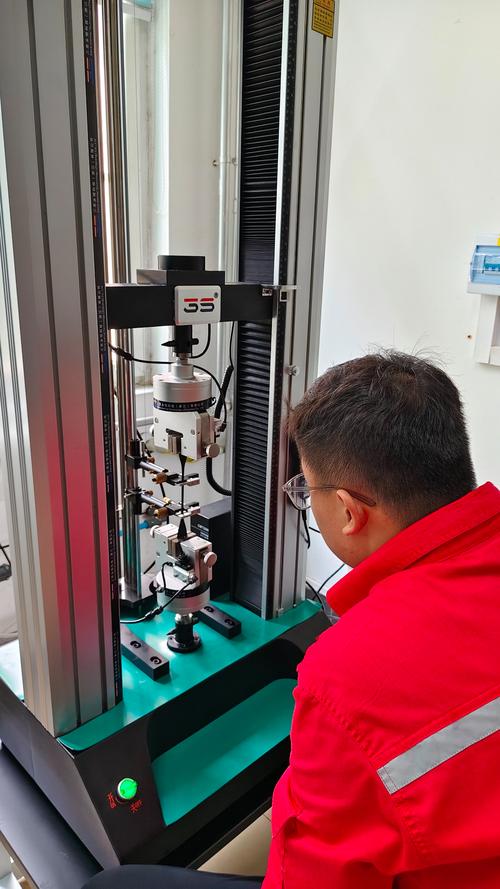 挤压铸造锁模力现场调试实测图
普通压铸的压力大部分用来充型,真正作用在分型面的力其实要打个折,挤压铸造不一样,整个保压阶段,满负荷的比压都压在分型面上,差一点都不行。我讲过八遍了,下次布置作业还是错。
不是学生不用心,是很多教材写的太干净了,把所有实际生产里的坑都抹平了,学生看着都是顺的,碰到实际问题就抓瞎。溢流槽投影面积看起来是小事,真漏了就是几十万的模具报废。
改了三次的作业设计
最开始我讲挤压铸造,作业就是“给定零件尺寸,计算锁模力,选择设备”,学生对着公式套,十分钟做完,啥也没记住。
后来改了一次,让学生自己画型腔,自己算溢流槽,还是不对,学生开溢流槽都是随便画大小,根本不知道为什么要开这么大。去年我又改了一次,直接把厂里报废的飞边超差模具,拉到了学校实验室,让学生自己量。
量飞边厚度,量溢流槽的实际面积,反推当时试模的时候锁模力差了多少。
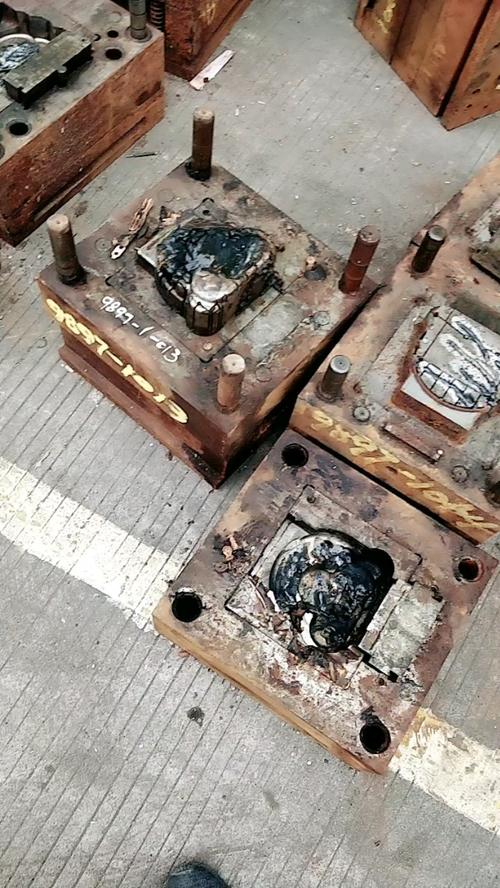 挤压铸造飞边超差报废模具实物照片
有个学生量完算出来,原来设计的锁模力差了180吨,刚好就是漏算了两个溢流槽加排渣槽的面积,一分不差。那节课上完,我问谁现在记得锁模力要算哪些部分,所有人都举手。
说实话,原来我也觉得,教书就是讲原理,公式推一遍就完事,做了这么多年一线才懂,学生没碰过真问题,永远记不住这些坑。你讲一百遍漏算会炸模,不如让他自己量一遍报废模具算出来差多少,印象深一辈子。
不过话说回来,学校哪有那么多报废模具给学生摸?我也是刚好跟厂里面合作,人家换生产线,淘汰了两个废模,我托人拉回来,运费都花了小两百,值。
没人教的设计取舍
 没人教的设计取舍
现在讲挤压铸造,我最后一定会留半节课讲这个。很多学生做课程设计,都喜欢往高了堆参数,比压要选最高的,精度要选最高的,觉得这样才是好设计。
上次有个学生做新能源汽车的下肢控制臂,设计的时候选了110MPa的比压,说这样致密度高,抗拉强度能多20MPa,满足要求还留余量。我给他打了个半对,问他,你算过模具寿命吗?挤压铸造模具,比压每涨20MPa,模具寿命掉差不多三成,你这个零件要年产十万件,原来三年换一次模,现在一年多就要换,你算过成本涨了多少吗?
他愣住了,说课程设计从来没要求算这个。
对哦,学校的课程设计,从来不提成本,只提性能,学生怎么会懂?挤压铸造最容易被误解的地方就在这,它性能比压铸好,成本比锻造低,很多人就觉得它能通吃,其实不对。
你要是做小批量的高性能特殊零件,当然选最高比压,性能优先,成本不重要。你要是做汽车的批量民用零件,性能刚好够就行,成本才是核心。110MPa的比压,强度多20MPa,但是你设计的时候把壁厚加一个毫米,用80MPa的比压,强度也够,总成本还降了快两成,为什么不选?
设计从来不是追求极致参数,是在各种限制里找最优解,这句话我每节课都讲,但是学生碰到具体问题,还是忘。我原来也觉得,这个是工作以后才学的,学校不用教,现在不这么想了,你上课不给他点透,他毕业出去,面试的时候人家问一句怎么选挤压铸造的工艺参数,他只会背参数表,根本答不上来。
昨天改作业,看到有个学生在作业最后写了一句,原来做工艺设计不是照着书走就行,还要想清楚每个选择背后的代价。我给了满分。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么我上课总逼着学生重新算挤压铸造的锁模力?
文章链接:https://www.yqhljx.com/list_9/2985.html
