摘要:给有一定机械基础的中级工程师整理几个实际项目里踩过的大坑,都是标准手册没讲透的设计细节,全是落地的干料。
拉延模压边筋:别只套标准,一定要留调整余量
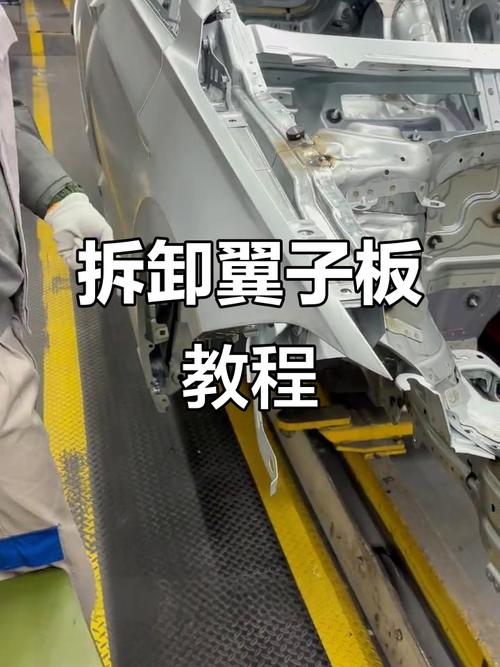
三年前接了某主机厂的SUV翼子板外板项目,那时候刚转主力设计,照着GB/T 13914-2013的推荐选了圆截面压边筋,筋高4mm,筋间距25mm,CAE模拟也过了,结果试模第一箱料出来,轮拱位置全是明暗褶皱。
抛光抛到模具师傅手都抖,还是消不掉。
后来拉着老工艺一起测材料流动,才发现问题出在哪。零件拉深深度接近210mm,轮拱位置的拉深差超过30%,我们用的是DC06深冲板,本身屈服强度低,材料流动性好,圆筋的阻力根本不够,材料乱跑,可不就起皱了。换成方筋,把筋高提到5mm,阻力一下子上去,褶皱立刻消失。
说实话,现在很多CAE软件的材料参数都是库里面的默认值,和钢厂实际供货的性能偏差能到10%以上。同牌号的B340/590DP双相钢,宝钢和鞍钢的流动阻力差快15%,你套同一个参数做设计,不出问题才怪。
我现在做项目,批量生产的拉延模,压边筋全做活动镶块,成本只增加不到八个点,后期改模不用动整个压边圈,切一切换个镶块就行,省下来的改模费和延期罚款,能买十套镶块。
冲裁模间隙:1mm以下薄料,别卡死经验公式
行业里默认的规则,冲裁间隙取料厚的10%~15%,对不对?大部分时候没错,但薄料软料硬料差得远了。
前两年给国内某通讯厂商做手机SIM卡托的接触弹片,料厚0.8mm的SUS304,我一开始按经验选了10%的间隙,也就是0.08mm,试冲出来的零件,毛刺高度全在0.05mm以上,客户要求是不超过0.03mm,整批报废。
改间隙,改到0.04mm,也就是料厚的5%,毛刺立刻降到0.02mm以下,刚好达标。
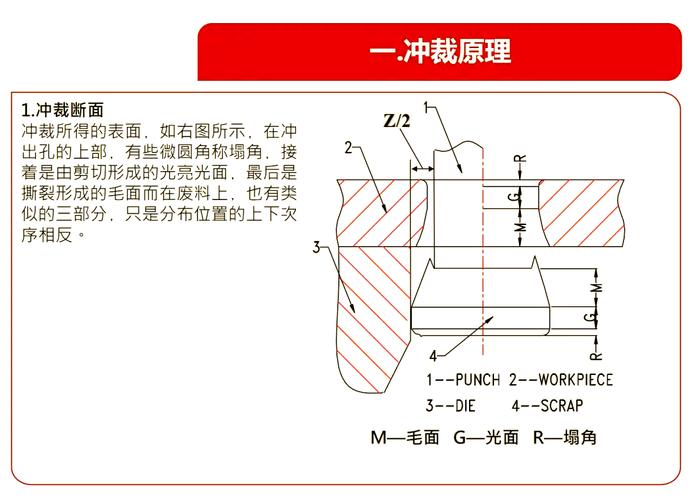
不过话说回来,间隙小不是没有代价。间隙越小,冲头凹模的磨损越快,所以薄料小间隙冲裁,模具材料一定要跟得上。我那次改模的时候,直接把原来的Cr12MoV冲头换成了SKH-9高速钢,淬火硬度做到HRC62-64,批量生产10万件之后,毛刺高度还是稳定在要求范围内,原来的Cr12MoV做3万件就超差了。多花的材料钱,省了很多换刀调机的时间,划算。
别迷信经验公式,公式是给你兜底的,不是给你最优解的。产品要求才是第一位,对吧?
热冲压模具冷却系统:别被厂家给的流量参数骗了
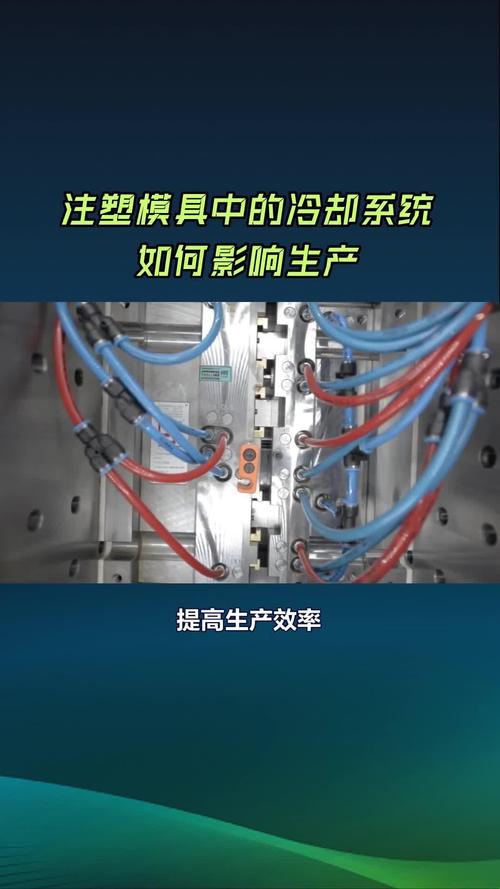
现在硼钢热冲压用得越来越多,大家都知道冷却水道要做密,要流量大。但很多人不知道,水道和型面的距离,才是影响冷却效果的核心。
去年做某新能源车企的B柱加强板,一开始供应商给的设计方案,水道直径8mm,水道中心距20mm,离型面距离12mm,流量也够,结果批量试生产的时候,生产到1000件,零件抗拉强度就掉了快80MPa,达不到主机厂的1500MPa要求。
我们拆了模具测温度,转角位置型面冷却速度根本达不到要求,淬火强度上不去。后来把水道整体往型面挪,距离降到10mm,转角位置加了两条盲孔水道,冷却速度直接上去了,零件强度稳定在1550MPa以上,完全符合要求。
这里给个经过验证的范围:水道离型面的距离,控制在1.5倍~2倍水道直径是最优的。太近,模具淬火的时候容易开裂,寿命掉得快;太远,冷却效率不够,零件强度不达标。还有,进水温度别太低,控制在15℃~20℃就行,低于10℃很容易结露,锈模具,反而影响精度和寿命。
做冲压模具,很多时候就是在各种限制里找平衡。标准是死的,零件和材料是活的。踩过的坑多了,自然就知道哪里该松一点,哪里该紧一点。
