实训课上最常见的隐形坑
学生刚接触铣削,满脑子都是手册上的切削参数表,背得滚瓜烂熟,上机一动手就崩刀。为什么?没人告诉他们,参数表上的数值,是刀具伸出长度不超过刀径三倍的理想值。你为了铣深槽,伸出拉到五倍,转速进给不往下降,刀杆抖得像筛子,不崩才怪。
真的离谱。
上次那个学生,做个台阶面,刀伸出来快30mm,刀径才10mm,硬生生按着手册给的1000转走,开切不到五毫米,啪的一声,刀头碎了,工件缺了一大块,蹲在机床边叹气叹半小时。
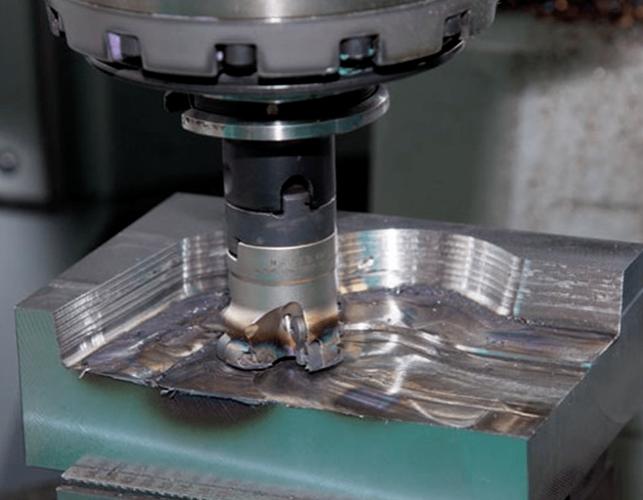
我原来也怪学生粗心,后来翻了三四本主流教材,发现大部分都只提了一句装夹伸出长度尽量短,没说不同长度该怎么调参数。学生哪懂这些?他们只信书上印的数字,数字对,操作就一定对,出了问题全懵。
把试切改成必做环节之后
后来我改了实训大纲的要求,上机之前,不管你刀路模拟得多完美,必须走试切流程。什么流程?对刀完,Z向抬一个毫米,空走一遍刀路,确认对刀位置没错,再找工件的余料角,下刀切个三五毫米,停下来看三样东西:听切削声音,摸刀杆温度,看铁屑状态。
一开始学生都嫌麻烦,说本来上机时间就少,还要折腾这个,耽误进度。
直到有一次,一个学生淘了便宜的非标立铣刀,试切下去,没走十毫米,铁屑全变成蓝黑色碎末,一摸刀杆,烫得握不住,赶紧停机换刀,省了整整一块八百多的航空铝坯料。那之后再也没人说试切多余了。
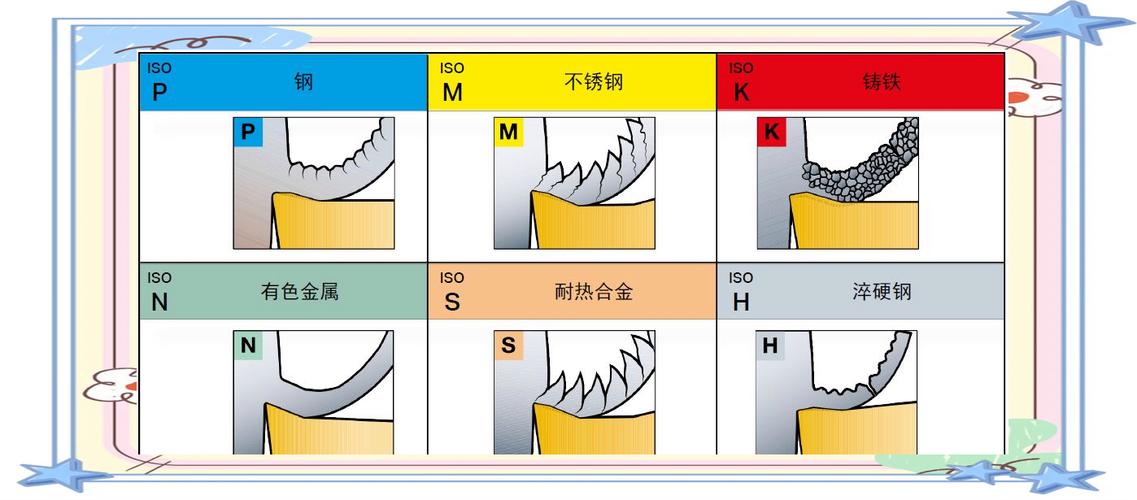
其实很多时候,铣削出问题,根本不是刀路编错了,就是参数不对。而参数哪能全靠查表?设备刚性不一样,刀具硬度不一样,甚至车间室温不一样,都得调。你不试,怎么知道合不合适?
没有标准答案的取舍
教了这么多年,最烦的就是考试出选择题,问顺铣逆铣哪个好。这哪有固定答案?
你机床丝杠间隙大,粗加工用顺铣,直接扎刀,把工件干废,这个时候逆铣就安全。要是精加工,机床间隙调好了,顺铣的表面质量就是比逆铣好,这时候选顺铣。那为什么很多教材非要给个一刀切的结论?
还有,开粗留余量,书上说留0.2到0.5mm,那你做的零件要淬火,变形量都快1mm了,留0.5够吗?不够啊,得留1mm以上,最后精加工再切下去。这些东西,书上不会写,考试也不会考,但干活的时候错一步就全完。
说实话,我们教机械加工,教的不就是这些取舍吗?不是背公式背结论,是碰到具体问题,知道该调哪里,该怎么试错。
不过话说回来,现在很多学生习惯了做题有标准答案,碰到这种需要自己判断的地方就卡,追着问我“老师你就说选哪个”,我每次都让他们自己试切了告诉我,错了就改,废个小练习件,比讲十节课有用。
铣削这东西,真不是坐在教室看PPT能学会的,得上手摸,得听声音看铁屑,得踩过坑才记得住。我现在上课,第一节课不拿课本,就把那半抽屉废工件摆出来,让学生挨个摸,挨个猜哪里错了,猜出来的,再聊怎么改,印象比什么都深。
昨天还有个毕业两年的学生回学校,找我聊天,说刚进厂子干铣削,按我教的试切流程来,比同批次的新手少废了好几个工件,领导挺看重。我听着也开心,毕竟我们教这些,不就是为了让学生出去能少踩点坑吗。
