2026-09-18 19:31:46 分类:机械设计
上周整理实训楼的线切割实验室,翻出一箱子前年学生留下的废工件,堆在储物柜角落落灰,有的切得歪歪扭扭,有的孔直接偏出工件边,还有切到一半断丝烂在里头的,整整齐齐码了半箱。
学生第一次碰的卡点从来都不是编程
刚教书那会我按教材来,开篇先讲电火花加工原理,快走丝慢走丝的区别,G代码M代码背一遍,觉得知识点讲全了,学生上去就能做。结果第一节课下来,十个学生八个卡壳,卡的还真不是编程,都卡装夹。
你说可笑不可笑?大家都盯着编程那点事,没人教学生怎么攥着寻边器碰钼丝,怎么看工件夹得歪不歪。装夹歪一个丝,切出来的方就是斜的,学生还反过来问我,是不是机床跑位了。
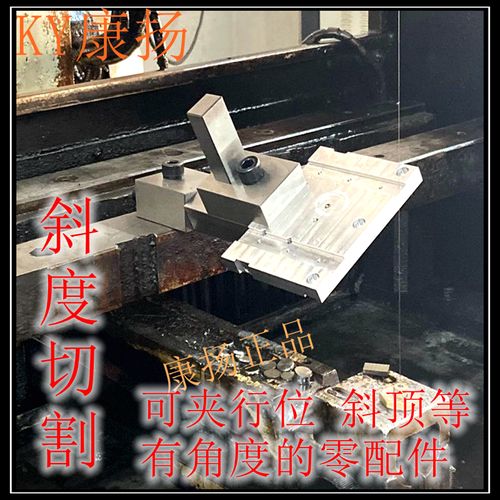 线切割装夹偏位废料工件
后来我改了入门环节,不讲原理先练装夹找正,拿废铝板给学生练,练够四十分钟,能把四个边的误差控制在两个丝以内,再给正经工件。原来一周的实训,第一天大半时间耗在调装夹上,现在半天就能进入状态,出错率掉了快六成。
说实话,教材上那堆原理,学生毕业进厂,干三个月自然就懂,入门那点手上的感觉,没人带,错十次都摸不清门。
我删掉了练习图纸里三分之二的形状
原来用的练习图纸,是前辈传下来的,一个方块上开方孔、圆孔、斜槽、圆弧齿,恨不得一次把所有线切割能做的形状全练完,说这样效率高。我试过两次,发现根本不是这么回事。
学生切到第三个形状,眼看快做完了,一不小心碰松了工件,或者钼丝烧断了,前面两三个小时全白干,心态直接炸。上次有个女生,实训周只有五天,熬了一下午切到最后一步断丝,坐在机床边掉眼泪,说凑不够合格工件就拿不到学分,我看着也难受。
后来我干脆拿CAD重画了练习图,第一次上机就留两个形状:一个10mm的圆孔,一个20mm的方孔,没了。
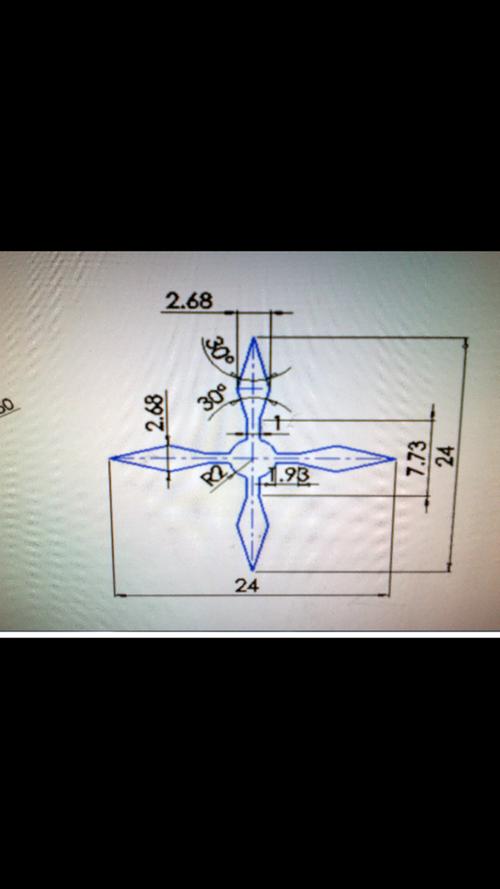 线切割入门极简练习图纸
改完图纸我才发现,原来学生之前根本没时间顾细节,全赶进度去了。现在切完两个孔,还有大半个钟头摸,摸切出来的侧壁,会发现这边光滑那边有条纹,转头就来问我为什么。哦,这里钼丝松了,那里走丝速度不对,这些知识点,我讲十遍不如他自己摸一遍记得牢。
上个月有个学生,切完方孔自己量,公差差了三个丝,翻来覆去调了三次装夹,最后把差控制在一个丝以内,那成就感,比切十个复杂形状都强。
不过话说回来,也有老教师说我这是偷懒,少练了那么多形状,学生出来会不会基础不牢?我倒不这么想,线切割这活,拼的不是你切过多少形状,拼的是你有没有对公差的敏感度,有没有对细节的耐心,对吧?
有些坑就得让学生自己踩
 有些坑就得让学生自己踩
刚教书那会,我总怕学生错,把所有能踩的坑都提前写在黑板上,起刀点要放废料区,不能留接刀痕,切厚件要加大脉宽,钼丝要拉紧,巴拉巴拉写一黑板,结果转头学生还是错。
后来我改了,不提前说那么多,留两个坑让学生自己踩。比如起刀点,我只说“起刀点可以选在任意位置”,不说一定要放废料区,总有学生为了省时间,直接把起刀点打在工件轮廓上,切完拿出来,轮廓上一道明显的接刀疤,磨都磨不掉,自己对着工件懊恼半天,下次再切,他第一个就想起来起刀点要放哪。
我现在调参数也不直接给标准值,比如切12mm厚的45钢,我给三个范围,让学生自己选一组参数切,切完拿粗糙度块对比,自己摸出来哪个参数切出来更光。你别说,学生自己试出来的,比我讲的记得牢一万倍。
那天翻那箱废工件,翻出一个小钥匙,是个男生切的,轮廓歪歪扭扭,齿也不对,背面用记号笔写了自己的名字,还有日期,写着“第一次成功切完整件”。我看着没扔,留着了。
教了快十年机械设计,越来越觉得,所谓技能,从来不是背会多少参数,画对多少图纸,是你错了几回,摸了几回,自己悟出来那点东西。线切割更是这样,钼丝走一趟,留下的不只是工件,还有手上那点感觉,那点对错误的记性。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:练线切割时,我把学生的练习图纸改了三回
文章链接:https://www.yqhljx.com/list_9/3016.html
