2026-09-18 20:31:47 分类:机械设计
上周实训课结项,整理废料框的时候,翻出来半块切废的钛合金板。边缘斜得离谱,下半部分挂着半凝固的磨料结块。一看就知道,又是堵砂翻的车。学生最容易卡的那个坑,我一开始也没当回事
之前写教案,水刀切割这部分我就写了两页:操作流程,参数对照表,作业要求。我那时候想,不就是个数控下料设备吗?输入G代码,上料,压紧,启动。能出什么错?直到第三届学生一次性废了三块钛合金,我才回过神来。
学生的惯性思维太可怕了。他们记着“水刀能切任何材料”,就觉得不管什么料,套默认参数就行。反正机器不会炸,切坏了大不了重新来。说实话,学校的实训料不算贵,但也经不起这么造啊。而且更要命的是,他切完拿给我看,根本不知道为什么切歪了,只说“机器出问题了”。
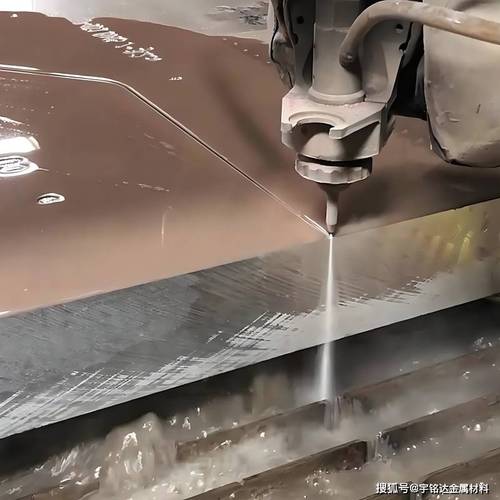 水刀切割堵砂后报废钛合金零件实拍
我蹲下来指着砂管出口给他看,原来砂管已经磨偏了两毫米,出口变成椭圆了,磨料走出来本来就是高速射流,一偏,流量不对,下半部分自然切不透,走刀过去就斜了。他哦了一声,说我上课没讲要提前检查砂管啊。我语塞。真没讲。原来的教案里,这一步就是漏的。
调参不是背表,是摸透水的劲儿
 调参不是背表,是摸透水的劲儿
后来我改了教案,把原来一天讲操作一天干活的安排,改成了半天试调,半天干活。不让学生上来就切成品,先切10mm见方的小试片,不同压力,不同走速,各切一片,自己拿粗糙度样板对比。
很多学生试完都惊讶,说原来差0.5mm的砂管磨损,切出来的粗糙度差两个等级。原来切10mm亚克力,用300MPa的高压,边缘居然会发黏?水刀不是不发热吗?哦,高压射流持续挤压也会攒热,亚克力软,压力太高走刀慢了,边缘就会软化粘磨料,最后切出来坑坑洼洼。要降到200MPa,走刀提速三分之一,出来的边直接能抛光,不用二次加工。
调参的核心根本不是背参数表,是想明白水和磨料跑到材料里面发生了什么。增压缸压出来的水,压力够不够把磨料加速到能冲开材料的速度?走刀太快,水还没把材料冲透就走了,留下半断的茬。走刀太慢,水在同一个地方冲太久,切口就会被冲宽,尺寸直接超差。这些东西,我原来写在PPT上,学生看完就忘,自己切几片试片,摸一摸,马上就记住了。
不过话说回来,很多学校实训没这么多小料给学生造。我们也是申请了半年,才批了边角料的专项耗材经费,能让学生试错。这个确实难,但哪怕让学生多花十分钟看一眼水柱,也比上来就切强。通十秒纯水,看水柱直不直,歪了就换砂管,这个动作,现在已经成了水刀实训的必选项,没人敢跳。
做设计,先想该不该用水刀,再想怎么切
去年有个学生做毕设,做高温陶瓷散热基板,上面有二十多个直径5mm的内孔。他上来就要用水刀切,说你讲过,水刀无热变形,陶瓷硬,别的工艺切不了。我问他,基板多厚?他说1.2mm。我没拦他,让他切。切完拿过来,二十个孔崩了十二个,孔口全是碎瓷片,根本用不了。
为什么?薄脆性材料,水刀快切透的时候,冲击力没有地方释放,直接把底面的材料顶崩了。这个就是水刀天生的毛病,改参数也救不了。
 水刀切割崩边陶瓷零件与合格金刚石线切割零件对比
后来他改成金刚石线锯切割,崩边率直接降到零,虽然走刀慢一点,但成品率上去了,总比切一堆废件强。这件事我后来直接放进了教案里,我一直跟学生说,学工艺不是学怎么用工具,是学怎么选工具。
水刀的优势太突出了,能切任何材料,没有热影响区,不会改变材料的内部性能,这是很多工艺比不了的。但缺点也摆在那:厚刀切完切口有锥度,薄脆性材料容易切透崩边,加工效率比激光低很多,加工精度也做不到微米级。你要切几十毫米厚的复合装甲板,要做下料,那水刀太合适了。你要切1mm以下的超薄陶瓷,要做精度零点零几毫米的精密零件,那水刀真的不合适,换别的。
现在我上课,第一节课不讲操作,先摆三个废零件在讲台上:一个堵砂切斜的钛合金,一个压力太高融化变形的亚克力,一个崩边的陶瓷。让学生自己先猜,为什么废了。猜完再讲,比我对着PPT念一遍强一百倍。
做机械设计教学,其实就是把那些书上没写的坑,一个个挖出来,摆给学生看,让他们别摔。水刀看起来简单,就是按个按钮的事,里面的坑,够学生踩两次才能记住。我多讲一句,多让他试一步,他出去干活,就能少废一块料,少挨师傅一顿骂。就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:水刀切割:为什么我的学生总在这步翻车?
文章链接:https://www.yqhljx.com/list_9/3018.html
