2026-09-19 05:33:59 分类:机械设计
上周整理实验台,翻出一盒子攒了大半年的废打印件,个个都能说出来历。全是教训。
新手第一节课,必然踩的混淆坑
很多学生刚上增材制造实验课,之前只接触过熔融堆积,上来就咧嘴笑,说不就是把挤的丝换成喷的墨水么?有啥难的。大部分新手栽坑,都是从混淆“喷射原理”和“熔融堆积”开始的。
一个是挤,一个是喷。喷出来的液滴直径能到几十微米,差了整整一个数量级,精度要求、失效逻辑完全不是一回事。上个月有个学生,打一个带百微米级微孔的流道零件,上来就按熔融堆积的经验调层高,结果打完微孔全堵,拆了喷头洗了半小时,还是废了。洗完手全是粘乎乎的树脂,学生蹲在实验台边叹气,我站边上也乐不出来——之前确实没把这个点讲透。
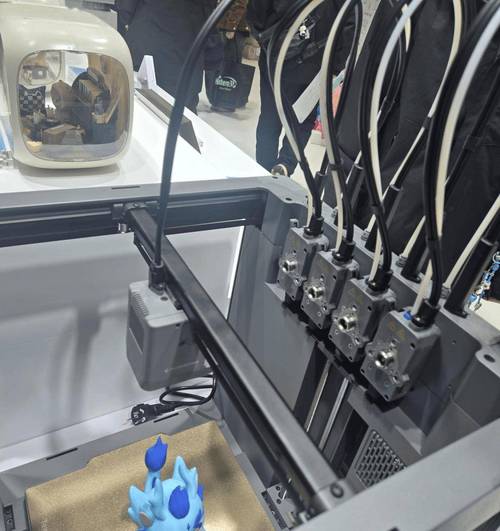 材料喷射3D打印机喷头内部结构实拍
我原来第一节课会先讲半小时原理,什么 Drop-on-demand 是什么,连续喷射是什么,写满一黑板。现在我进来,先把两个拆下来的旧喷头放讲台上,让学生传着看。材料喷射的喷头,面板上有上百个微米级的喷孔,堵一个,整个打印面就出一道废痕,熔融堆积一个喷嘴堵了,最多断丝,补一下还能接着打。差远了,对吧?
现在我第一节课,只留一个作业:把喷头拆了,数清楚有多少个喷孔,摸一摸喷孔的大小,比看十页课本管用。
设计先想取舍,不是先堆参数
早前我备课,先把所有参数列出来,让学生背:喷射频率多少,固化能量多少,材料粘度范围多少。学生背的滚瓜烂熟,一接上打印机就懵。不知道该调什么,为什么调。
后来我改了大纲,上课先不问参数,先问三个问题:你打这个零件要什么?要精度还是要强度?要多材料复合还是要单件快速出样?材料喷射的核心优势从来不是打大尺寸,是精度和多材料复合,你非要拿它打一个几十厘米的结构件,那成本比烧结高两三倍,强度还不如铣加工,纯纯浪费时间和耗材。
去年有个学生组做定制化正畸导板,要求贴合度误差不超过0.1毫米。一开始图快,全件都用0.1毫米层厚打印,结果打完脱模就翘曲,连废三次,耗材烧了小一千。
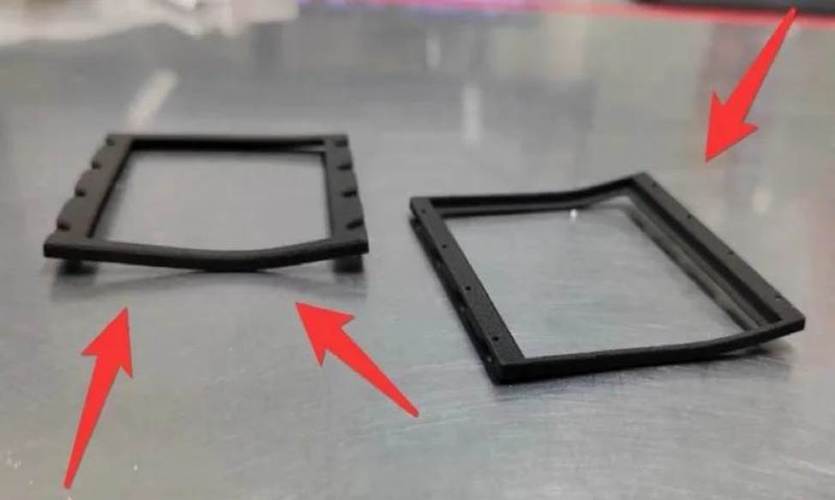 材料喷射打印骨科导板翘曲失效试样
后来陪着他们改设计,把接触牙龈的轮廓层改成0.02毫米层厚,多扫一遍紫外线固化,背板用0.1毫米层厚,既保证了贴合面的精度,又省了快一半的打印时间,一次就成了。说实话,很多学生现在做设计,上来就往最高精度调,完全不管哪里需要精度哪里不需要,一台打印机占一下午,出的件还不一定好用。这就是没搞懂设计取舍,光学会按按钮了。
改了三版的教学笔记,留下这几句实话
 改了三版的教学笔记,留下这几句实话
一开始我讲材料喷射,都是照着教材念,说这是一种很有前景的增材制造技术,巴拉巴拉。改了三版教案之后,我把那些套话全删了,只留下学生踩坑踩出来的干货。
比如,喷头堵了之后,用常温异丙醇泡四小时,比厂家给的专用清洗液好用还便宜一半。比如,多材料喷射的时候,两种不同树脂的收缩率差超过1%,打完冷却一定会裂,提前做应力释放槽比什么都管用。比如,新拆封的树脂,一定要放超声振动里脱泡十分钟再倒料罐,不然打出来全是小气孔。
这些东西,教材上不会写。都是学生废了三五件耗材,蹲在实验台边熬一下午,试出来的。我只不过记在教案边上,攒起来了而已。
不过话说回来,现在很多讲增材制造的课,都盯着金属烧结、激光熔融这些方向,材料喷射因为只能做中小尺寸的零件,就被放在教材的边角,几行字就带过。其实很多定制化的医疗零件、小批量的复杂模具镶件,用材料喷射真的太方便了,精度够,出样快,多材料能一次打出带不同硬度的零件,这是其他工艺比不了的。
我现在期末考核,不考默写原理,就让学生带一个自己打印的成功件,讲一个自己踩过的坑,说清楚改了什么才成的。上次有个学生说,原来增材设计不是画完模型就交差,要跟着打印工艺改设计,哪里该厚哪里该薄,哪里要加公差,都得跟着工艺走。我听完就觉得,这三个月改大纲踩的坑,全值了。
那盒废件我至今没扔,下次新生上课,先让他们传着看。坑长什么样,失败是什么手感,比讲十句原理都管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:课堂上卡了三个月:我们和材料喷射死磕的那些细节
文章链接:https://www.yqhljx.com/list_9/3034.html
