课堂上最容易被跳过的坑
这么多年教下来,发现百分之八十的学生,对这个知识点的认知就是:制图里的一个符号,查表格选个数填上,凑够标准就行。没人会问,为什么要提这个要求?这个要求到底管什么用?
上次一个已经工作两年的往届生找过来吐槽,说他做的一款小型液压设备,出厂三个月就大批量返厂,问题出在活塞杆密封。他给活塞杆摩擦面标的Ra3.2,按表格来说完全合格,为什么密封三个月就磨穿了?
问题根本出在他只标了Ra,没提加工纹理的要求。磨活塞杆的时候,如果纹理是轴向的,和密封运动方向平行,密封唇口很快就会把纹理槽磨穿,漏液是迟早的事。要求横向纹理不对,要的是无规则网纹,Ra哪怕降到1.6,纹理不对,照样用不久。
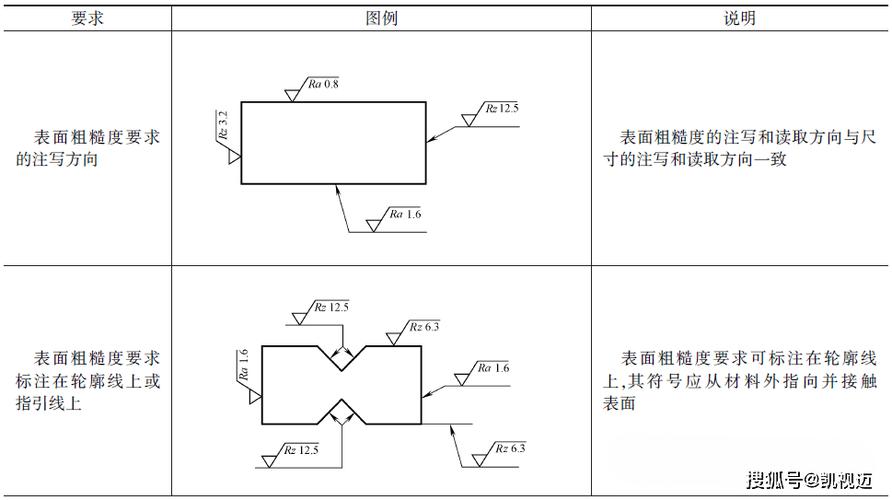
很多人甚至会觉得,不就是个粗糙度吗,差不多就行,反正车间会按经验加工。可真到出了问题,背锅的还是标图的人。
不是参数,是制造和使用的约定
我刚进厂当设计的时候,也踩过一模一样的坑。给压铸模分型面标了Ra0.8,我想着分型面越光合模越紧,肯定没错,结果加工出来试模,飞料飞的到处都是。
带班的老师傅拿千分尺量了,又用手摸了摸,说你把粗糙度改到Ra1.6,重新磨。我那时候还不服,觉得越光越好啊,为什么要改糙一点?
老师傅一句话给我点透:分型面要留一点微凹,压料的时候多余的料能存住,你太光了,一点缝都不存,料就从边上挤出来了。
你看,原来表面粗糙度从来不是越光滑越好,也不是查表格填空的死参数,它是你给加工、给使用留的一个约定。你要这个面实现什么功能,就选对应的要求,不是表格写什么你就标什么。
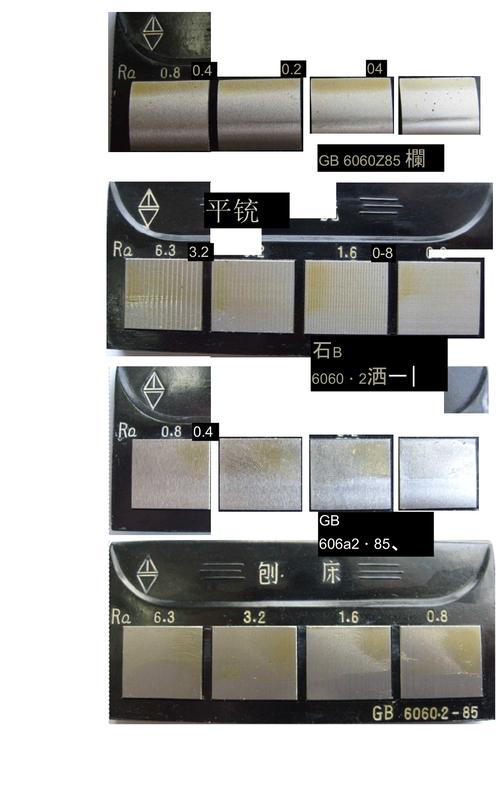
要耐磨的滑动导轨面,得留适当的凹坑存润滑油,太光了油膜没法形成,磨损更快。承受交变载荷的齿轮齿面,不光要Ra够小,还要控制最大峰谷的Rz值,不然尖峰很快就会产生疲劳裂纹。静连接的接触面,要的是足够的实际接触面积提高刚度,粗糙度太大不行,太小也会因为分子吸附粘在一起拆不开。
说实话,大部分人记住的只有Ra,不知道还有Rz、Rsm、Rq这些参数,更不知道什么时候用。现在CAD标注默认就是Ra,大家也就顺着用,反正没人提就当没问题,真出了问题才追悔莫及。
改了三版的教学小改动
原来我上课也按教材来,先讲定义,再讲参数含义,最后讲查表选值,考试考填空,学生背的熟,一到实际设计就错。后来我改了三次,把整个知识点的顺序倒过来了。
现在第一节课,我先拿三个加工好的零件块放在讲台上,一个是铣的Ra6.3,一个磨的Ra1.6,一个研磨的Ra0.2,让学生挨个上来摸。大部分人摸完都说,只分得出来最糙的那个,后面两个摸不出来区别。
这就对了。你手都摸不出来的区别,不是说不重要,是说你得知道这个区别为什么存在。不是为了让你标个好看的数,是为了让零件能用。
作业也改了,原来只要标出参数就行,现在要求每个参数后面,必须写一句话,说清楚你为什么选这个值,对应这个面的什么功能。哪怕写错了也没关系,至少你动脑子想了,不是直接抄表格。
不过话说回来,现在很多教材里给的推荐表,其实是几十年前的加工经验总结,现在加工工艺变了,很多推荐值其实已经不适用了。比如原来磨削能到的Ra,现在精铣也能到,成本还低一半,你干嘛非要死盯着原来的推荐值选磨削的Ra?
我现在上课会把不同粗糙度的加工成本列给学生看,Ra从3.2降到1.6,加工成本翻一倍,降到0.8,再翻一倍。你没有特殊要求,选那么低的Ra干嘛?既增加成本,又容易出问题,完全没必要。
这大半年改下来,学生出错的概率少了快一半。原来问什么是表面粗糙度,都背教科书那套微观几何形状误差,现在点人起来,大部分都能说出来,就是告诉加工厂我要这个面做成什么样,保证我这个零件能实现功能。
学机械,从来不是学一堆符号和参数,是学怎么把这些参数和实际的使用、加工对应起来。你标参数的时候,别急着翻书找表格,停下来想十秒:这个面要承受什么?要怎么加工?想完再选,比你背十年参数都有用。
