摘要:大多数机械从业者都接触过铣床,但能把铣床的精度、效率玩到极致的不多。本文结合十余年现场加工经验,聊一聊选型、参数调整、改造里容易踩的坑,给有一定基础的工程师做参考。
别只看行程参数:铣床刚性才是卡死精度的隐形门槛
前年给长三角一家汽车模具厂做保险杠型腔加工,我们采购选了一台报价比同行低15%的国产龙门铣,参数表上XYZ行程完全符合要求,价格好看,谁都没挑出毛病。
切完三块预硬HRC32的模具钢,三坐标一测,侧壁直线度摆差0.12mm,远远超出要求的0.03mm公差。直接废了三块料,亏了小八万。
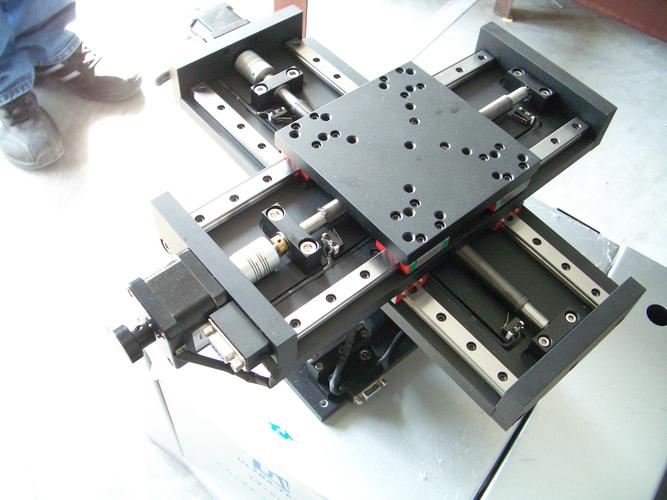
拆了设备护罩看导轨才发现,床身导轨面比同规格大厂的窄了20mm,床身铸钢厚度减了15mm,浇铸的时候还偷了加强筋的数量。说白了就是为了压成本,在看不见的地方减料。
按照GB/T 19362.1-2018铣床检验标准,额定切削力下,主轴端允许的最大静位移不能超过0.03mm/10kN。这台设备测出来是0.08mm,切深超过2mm直接颤。
说实话,大多数采购选设备,只看参数表上印的行程、转速、价格,谁会特意去查刚性报告?
我们现在选型,有个不成文的规矩。没有厂家出具的静刚度测试报告,直接压5个点的尾款,设备用满半年,复测精度超差直接扣钱。
坑多。
不信你去逛车间,用了五六年的旧铣床,大部分精度掉的快,十有八九不是导轨磨坏了,是床身刚性不够,自然变形了。
铣削参数别死背手册:要留余量给振动
很多中级工程师拿到加工任务,第一反应就是查切削手册,把切削速度、每齿进给直接抄到程序里,开干。结果干出来的活,侧壁全是振纹,光洁度差到要返工。
我之前给一款液压阀体做流道清根,用φ16高速钢立铣刀,手册给的切削速度是25m/min,我一开始直接抄参数,开干走刀,停下来一看,侧壁全是波浪纹,手摸上去都挂手。
后来把切削速度降到18m/min,每齿进给从0.1mm调到0.08mm,再走刀,出来的光洁度直接从Ra3.2降到Ra1.6,符合要求。
手册给的参数是理想工况下的极值,你机床刚性够不够?夹具夹的稳不稳?毛坯余量匀不匀?这些变量手册可不会帮你算。
再聊逆铣和顺铣的选择。很多人张口就说顺铣光洁度好,一定要用顺铣。不对。要是你的铣床丝杠副反向间隙大于0.05mm,顺铣直接扎刀,分分钟废活。
按照JB/T 7418-2017的铣床丝杠副验收要求,一级精度铣床的反向间隙必须≤0.02mm。要是你用的是十年以上的旧设备,间隙肯定超了,直接选逆铣,虽然刀具磨损快一点,但至少不会扎刀废工件,这点取舍要懂。
我现在做加工工艺卡,都会给参数留±15%的调整区间。干第一刀之前,先低速走个空刀,把手放在主轴箱上摸一摸,要是麻手,直接降转速。太麻就再降进给。
就这么简单。
旧铣床改造:别瞎改,改完直接废设备
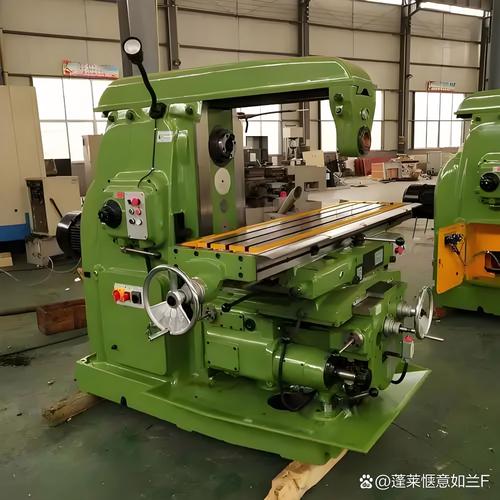
很多车间为了省成本,喜欢把闲置的旧卧铣改造成专用设备,比如改铣齿机、改倒角机,我见过最离谱的操作,是直接在铣床工作台上焊定位夹具,焊完也不去应力,放了一周,再测工作台平面度,直接变形了0.2mm,三万多块的旧X6132直接废了。
真要改造,记住两个要点:第一,能螺栓连接就别焊接,非要焊,一定要分段断续焊,焊完必须做去应力处理,哪怕没有退火炉,也要放一个月自然时效再加工,别焊完直接用。
第二,给普通铣床加第四轴,别直接把第四轴往工作台上一放就锁。我们去年改了一台北京一机的老X6132,加第四轴做凸轮加工,流程是先把工作台重新磨平面,打两个定位销孔,第四轴底座配磨贴合,锁完之后重新校整机的水平,最后测第四轴的回转摆差,控制在0.015mm,完全满足精度要求。
不少人改完第四轴,回转摆差0.1mm还在干活,干出来的弧面能对吗?
还有个小细节,很多车间干钢件干惯了,换活干铝,不换切削液,还是原来的乳化液,结果粘刀粘的厉害,光洁度怎么都上不去。干铝件就要用专用的铝切削油,或者在乳化液里加极压润滑剂,这点小钱真不能省。
铣床是机械加工里最基础也最容易被低估的设备,大大小小的坑,几乎都是只看纸面参数不看现场实际踩出来的。玩透铣床,本质上就是摸透你自己手里那台设备的脾气,参数是死的,人是活的。
