课堂上撞见最多的那个错
上周实训课,刚进车间就撞见一个学生蹲在操作面板前挠头。做一个定位凸台,软件里公差卡死0.02,做出来四个边偏了0.1,装配的时候插不进去,急得满头汗。
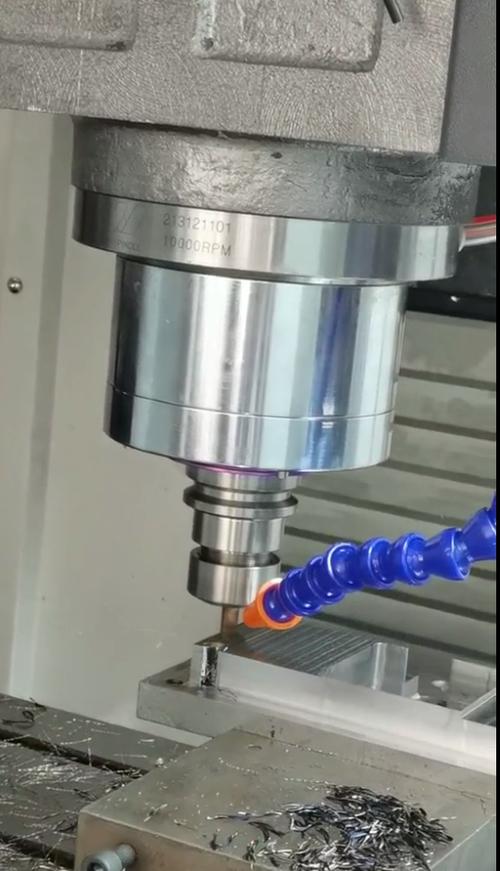
我凑过去一看,就知道问题出在哪。寻边只碰了X轴正方向一次,直接把数值输进了坐标系,忘了寻边取中。
这不是个例。我见过不下二十次这种错。
学生总觉得,加工中心就是把软件里的刀路导进去,按个启动就完事。所有误差都应该是机器的错,是材料的错,从来没想过,第一步找原点就错了。
寻边器碰工件,单边碰数的误差,来自于寻边器本身的偏心,还有工件边缘的毛刺,攒在一起就是0.1左右的偏差。这个误差说大不大,做普通零件没事,做配合件直接报废。
我原来上课总把这个点写在PPT第一页,现在知道没用。必须让他们自己做废一个零件,再摸一遍合格零件的边缘,才记的住。
改了三次的实训要求
最早我给学生的实训要求很简单:一周内做出符合图纸的零件就行。结果呢,大半学生都是粗铣完停机,手动换刀调刀补,再开精铣,把加工中心用成了带自动走刀的普通铣床。
说实话,看着好气又好笑。我们花那么多经费引进来的设备,就用来干普通铣床的活?
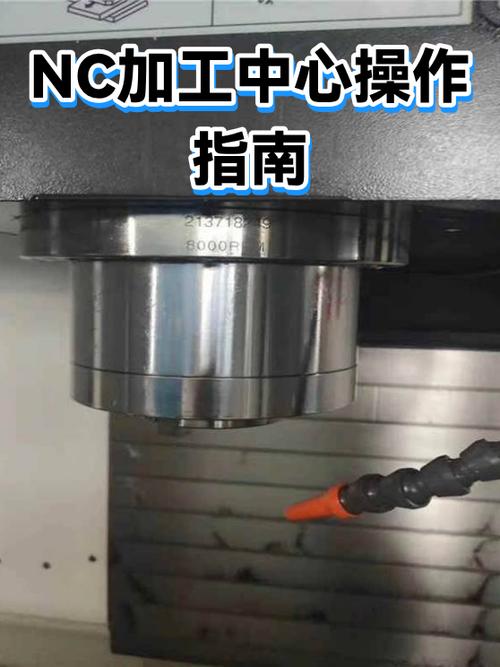
加工中心最核心的优势是什么?是工序集中,一次装夹完成所有加工,减少多次装夹带来的装夹误差,省人工提效率。学生这么一搞,优势全没了,还练不到核心能力。
我把实训要求改了三次,最后定死:所有换刀、刀补调整、进退刀都必须写进程序,全程不许停机手动操作,违者直接扣分。
一开始怨声载道。说编程序要加那么多判断,太费时间。等到结果出来,没人说话了。同样的图纸,按新要求做出来的零件,合格率比原来高了快三成,公差一致性好太多。
不过话说回来,也不是学生的错。我们很多教材讲加工中心,翻来覆去讲结构讲参数,就是不讲「为什么要用它」,学生自然不知道要往哪个方向练。
大纲里没写的必修课
我一直觉得,教学生用加工中心,不能只教怎么出合格零件。还要教怎么和这个大家伙相处。
去年有个学生,程序编完没做空运行,直接夹料开机,刀补值输错了一个小数点,刀直接扎进工作台面。
铣了个坑。一万多的铸铁工作台,留了个疤。
那学生吓得脸都白了,站那不敢动。我也没骂他,就是让所有学生都过来摸一下那个坑。告诉他们,加工中心是自动化设备,它只会按程序走,不会看人眼色,你错一步,它就给你实打实出结果。不管是零件还是设备,错了就是错了,没有重来的便宜事。
现在我上机前都要带学生查三遍:第一查刀补数值对不对,第二查换刀行程里有没有杂物,第三查防护门有没有锁好。一步都不能少。
很多人说教学要跟着软件走,要多练虚拟仿真。我不反对,但是虚拟仿真里撞刀了,关了软件重新开就行。真实车间里,撞坏了就是真金白银的损失,还可能伤人。这个分寸感,虚拟仿真教不了。
做机械这行,永远是胆大心细。玩加工中心,心细比胆大重要多了。很多学生毕业进工厂,上手快,就是因为当年在实训车间踩过坑,记了一辈子。
