摘要:很多机械工程师对分离器的认知停留在“带内件的承压容器”,实际设计中往往踩坑不断。本文结合近二十年工程设计中遇到的实际案例,梳理分离器设计的核心误区、选型逻辑和改造技巧,所有参数均符合国内现行行业规范,可供有基础的工程师参考。
上周帮新来的同事改气液分离器的方案,翻了三版还是不对——要么压降超标,要么分离效率达不到要求,白瞎了小二十万的加工费预算。说实话,很多机械工程师眼里,分离器不就是个空罐子加几块板?错得离谱。
别拿容器标准当分离器设计依据
很多刚转做工艺配套的工程师,上来就按GB150拉个筒体,开两个进出料口,完活。上次某汽配厂的涂装线供风系统,就是这么干的。压缩空气带水,喷出来的面漆半个月就起泡,客户退了三批货,赔了八十多万。谁踩谁知道。
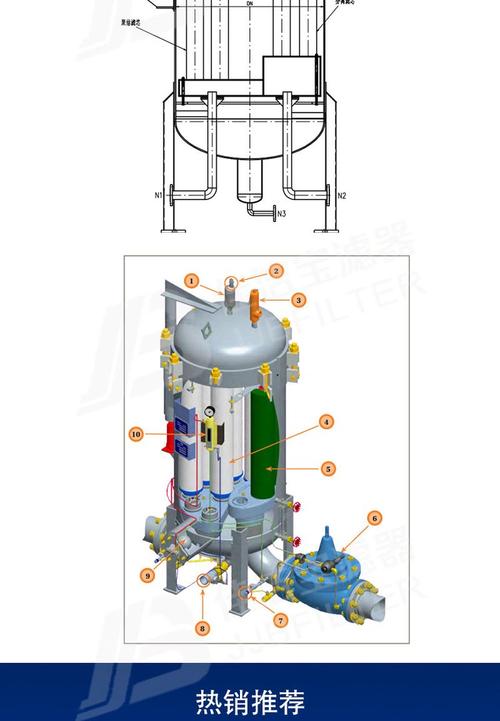
分离器本质是分离功能单元,不是单纯的承压容器。虽然壳体设计必须满足GB150的承压要求,但内构件才是决定分离效率的核心。很多人选内构件的时候,只会随便选个标准丝网除沫器,丝径、孔隙率瞎填,这就是第一个大坑。
设计丝网除沫器,第一步得算空塔气速。根据HG/T 20570.8-95,丝网除沫器的设计气速范围是0.3~0.8倍的泛点气速,泛点气速的计算公式为:uf = k√[(ρl – ρg)/ρg],其中k为填料经验系数,常规不锈钢丝网的k取0.09~0.12,ρl是液相密度,ρg是气相密度。
我见过不止一个人把k取到0.15以上,就为了缩小筒径降成本。结果呢?气速超过承载极限,已经分离下来的液相被气相二次夹带,分离效率直接掉30%以上。这个坑我刚工作第一年也踩过,调了三个月才找到根因,那叫一个懊恼。
选型不是越大越好,压降才是看不见的杀手
很多人怕分离效果不达标,直接把筒径放大一倍,觉得总归稳了。大错特错。筒径太大,空塔气速上不去,入口进来的雾滴没有足够的惯性撞到内构件上,直接跟着气相走了,分离效率照样不达标。还浪费材料,挤占现场空间,说不定还要改厂房平台,又是一笔冤枉钱。
去年某新能源项目的电解液回收系统,业主要求设计方把分离器做大,说“分离效率越高越好”。做出来1.2米直径的筒体,实际运行气速才0.2m/s,远低于折流板要求的最低0.5m/s,结果电解液回收率比设计值低了12个点,项目延期三个月,老板天天追着负责人骂。
最容易被忽略的就是压降。很多后续工艺对进气压力波动要求极严,分离器压降超过设计值,整个系统都要崩。不同内构件的压降差得远:折流板一般0.2~0.8kPa,丝网除沫器0.5~1.5kPa,旋流板一般2~4kPa。选的时候不对应工况,十有八九要出问题。天然气净化的前置分离器,一般要求压降不超过1kPa,那只能选低阻折流板,绝不能用旋流,对吧?
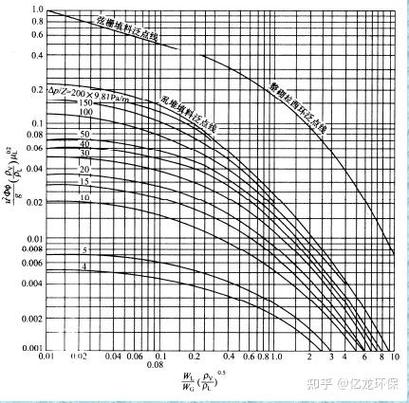
说实话,我现在做设计,第一步先找业主要压降允许最大值,再算分离效率选内构件,很多新手反过来,做出来全错。
成型设备的现场改造实用技巧
很多时候项目已经做完,才发现分离效率不够,重新做壳体成本太高,几个小改动就能解决问题,都是我试过的干货。
如果是丝网除沫器分离效率不够,不用换筒体,只要把原来的单层丝网改成双层,中间留50mm的缓冲空间,分离效率能提15%以上,压降只涨不到0.2kPa。成本才几千块,比重做分离器省几十万。
如果是入口带液量远超设计值,原来的入口直接进液,没有缓冲,那就在入口对面加一块入口撞击挡板,挡板面积取入口管截面积的3倍,倾斜45度安装,大部分大直径液滴直接撞下来,分离效率一下子就能上去。我去年给一个化工项目改的时候,改完分离效率从82%升到96%,刚好达标。
还有一个最低级也最容易犯的错:排液口的液封高度算不对。很多人要么不装液封,要么高度留太少,结果气相直接从排液口窜出去,整个系统压力波动,根本开不稳。我刚工作那会冬天深夜爬起来改液封,冻得直打哆嗦,印象这辈子都忘不了。液封最小高度怎么算?其实很简单:罐内最大工作表压换算成对应液相的液柱高度,再加100mm的余量,别偷懒省余量,工况波动起来肯定窜气。
干机械这行,越是看起来简单不起眼的设备,越藏着容易踩的坑。分离器不大,出问题就是整条线停产的大事,多注意细节,少拍脑袋,比什么都强。
