摘要:本文结合多个实际落地的设计案例,拆解脱粒机核心设计环节容易踩的坑,分享经过田间验证的设计经验和选型逻辑,适合有机械基础的工程师参考。
上个月帮老家亲戚改了台小型家用脱粒机,改完才发现。很多做农机设计的朋友,都栽在看起来简单、所有人都觉得没技术含量的脱粒环节上。
脱粒间隙不是抄标准就能用
刚接触脱粒机设计的人,十有八九会直接拿 GB/T 5982-2017《脱粒机 试验方法》 里的推荐间隙直接用:水稻1~4mm,小麦3~6mm,玉米10~18mm。看起来完美,一上机试就出问题。
前年我接了一个丘陵地区小型联合收割机的脱粒单元订单,一开始按标准给籼稻选了3mm的平均间隙。晴天收割,各项指标都合格。一碰到带露水的早籼稻,直接堵滚筒。半个小时堵了三次,用户拉回厂里要求退货,脸都丢尽了。
问题出在哪?所有人都只算了籽粒的尺寸,忘了算茎秆的余量。
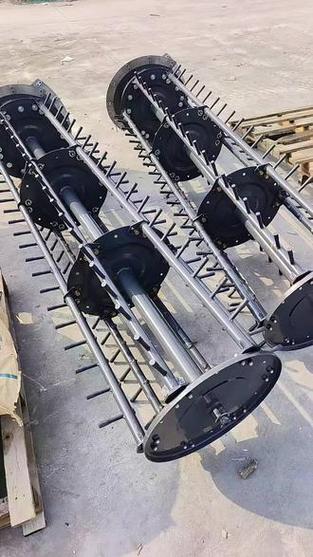
修正的间隙计算其实很简单,行业里老工程师传的经验公式是 Δ≥dg + 0.6*Wc*Ec-1,Δ就是设计间隙,dg是加工对象籽粒的95%最大直径,Wc是茎秆95%最大厚度,Ec是对应含水率下茎秆的弹性模量。
说白了就是,你得给喂进来的茎秆留够压缩通过的空间,不能只让籽粒过去。不同品种差距更大,粳稻茎秆粗、弹性差,同含水率下间隙就要比籼稻大1mm左右。这个差值,标准里不会写,只能自己测,自己试。
很多人嫌麻烦,嫌调整间隙增加加工成本。最后就是用户用着闹心,牌子做砸。
滚筒转速:不是越快脱净率越高
新手设计师最爱犯的错,就是追求好看的脱净率数据,盲目提转速。觉得转速越高,冲击越大,肯定脱得干净。
还是刚才那个订单,一开始为了冲脱净率指标,把钉齿滚筒转速从300rpm提到了400rpm。脱净率确实从96%涨到了98.2%,看着好看多了。结果测碎籽率,直接从1.2%涨到了4.7%,远超国标要求的2%红线,根本没法出厂。
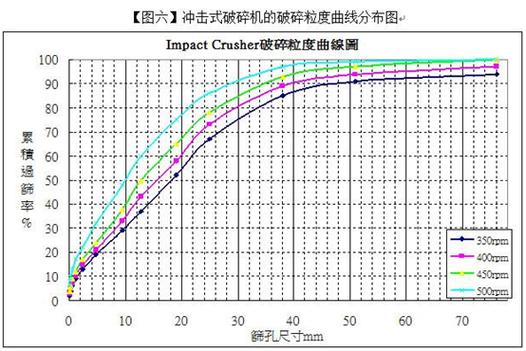
这里的核心逻辑,是找两个性能曲线的最优交点:脱净率随转速上升而提高,破碎率也随转速上升同步提高。最优转速永远是在破碎率满足国标的前提下,取脱净率最高的那个点,不是越高越好。
还有喂入量的影响,书本上只会说喂入量增大要降转速,不会说降多少。我试了几十次总结出来,喂入量每增加1kg/s,转速大概降15~20rpm,误差不会超过5%,够用了。
钉齿滚筒和纹杆滚筒也不一样,纹杆的转速可以比同喂入量的钉齿低10%左右,因为纹杆的搓擦脱粒本身就比冲击脱粒对籽粒更友好,碎籽更少。
易损件选型:贪便宜吃大亏
说实话,我见过太多中小脱粒机厂家栽在易损件选型上。为了降个十分二十分的成本,用差材料,最后用坏了口碑,彻底丢了市场。
就说滚筒上的钉齿和纹杆,很多厂用Q235焊完打磨一下就出厂,成本确实低,用不了300小时,齿头就磨平了,脱净率直接掉10个点以上。用户第二年换机器,绝对不会再买你家的。
正确的选型逻辑其实很清晰:钉齿做表面渗碳淬火,硬度要到HRC50~55,耐磨度翻三倍都不止。纹杆用65Mn钢,整体淬火,硬度控制在HRC45~50就够,既有韧性又耐磨。算下来材料成本只涨15%左右,使用寿命能从300小时提到2000小时以上,给专业大户用,三五年不用换,口碑自然就起来了。
不过话说回来,也不是越贵越好。做卖给散户的小型家用脱粒机,一年也就用十几个小时,用普通材料也没问题,用户要的就是便宜,你给用好料提价,他也不买。一切看工况,对吧?
还有个常见的坑,动力余量选太小。我刚入行的时候做10型家用脱粒机,按额定功率1.5kw乘以1.2倍,选了2.2kw的电机,结果一堵机就烧,三个月换了七个电机,最后换成3kw的,再也没出过问题。堵机的时候冲击扭矩是额定扭矩的两倍多,余量一定要留够,别省那点电机钱。
脱粒机结构真的不复杂,没有什么高精尖的技术。可就是这些和田间工况绑定的小细节,好多人不愿意沉下心去试,去改,最后做出来的东西就是不好用。这些经验,都是摔过坑、丢过人攒下来的,比书本上的死知识有用多了。
