2026-09-23 15:04:47 分类:机械设计
翻作业翻到头疼。三届学生,栽在同一个地方。就是生产数据采集这一块。
学生眼里的采集,和工厂里的完全不是一回事
之前上课按教材走,讲得清清楚楚:要测什么参数,选什么精度的传感器,布点在哪个位置,输出格式是什么。学生作业做得漂漂亮亮,框图工整,参数全对,我之前一直觉得这块教得没问题。
直到带毕业生下厂实习,跟着技改团队改一条旧生产线,才被一巴掌打醒。有个成绩top3的学生,跟着师傅改数控车床的夹具,要测不同夹紧力下的工件变形,上来就拉着师傅要拆主轴头装应变片,当场被骂得抬不起头。
人家生产线24小时连转,停一小时损失大几万,你拆了装,装了校,大半天过去了,谁给你买单?
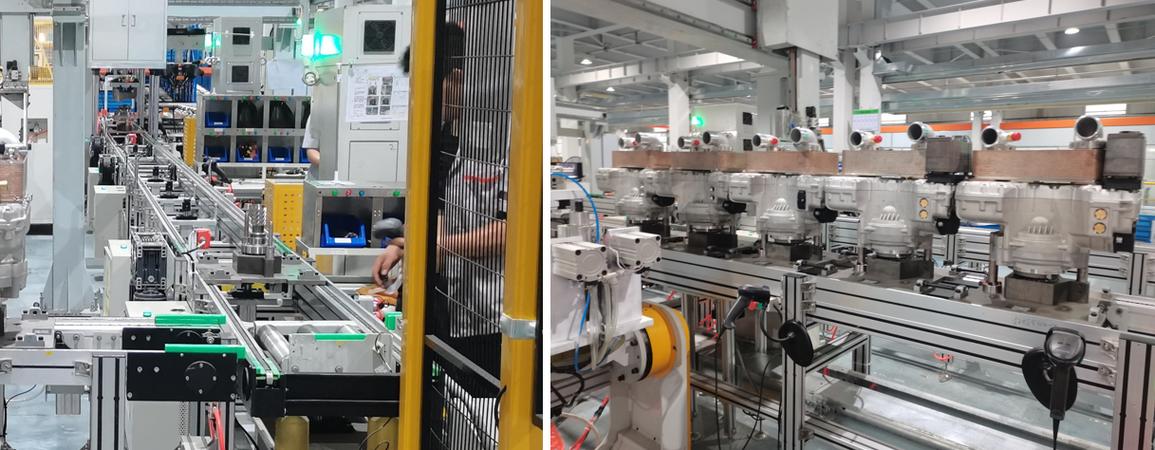 汽车零部件生产线边数据采集终端实拍
学生愣在原地的时候,我也在旁边愣着。我们教了这么久的采集,全是实验室理想场景:设备断电敞开,随便你拆随便装,没有停机成本,不用考虑油污震动会烧坏传感器,更不用管你采的数据能不能对接工厂已经跑了十年的MES系统。
说白了,我们教的是拿课题经费做研究的采集,不是给生产现场解决问题的采集。差得不是一点半点。
说实话,那天回酒店我翻了三遍教材,发现整本教材提都没提“不能随便停机”“不能改现有结构”“总成本要控制”这些最基础的现场约束。
改了三次的教学设计,核心就一个取舍
回学校就开始改这块的教学内容。第一次改,只是把现场约束直接加进题目里,结果大半学生直接卡壳,啥都设计不出来,我才明白,不是加条件就行,得换整个逻辑。
原来我们默认教的是为研究做采集,现在要转成教为生产做采集,根本就是两件事。
第二次改,把作业题全换了。原来的“设计一套完整的切削力采集系统”,改成了“在现有运行的数控车床上,新增夹紧力采集模块,用于验证新夹具的可靠性,总停机时间不超过两小时,单套采集成本不超过两千元”。
 机械加工课堂学生现场采集方案推演板书
改完题之后,发现了一个特别有意思的共性卡点:几乎所有学生都想采“全数据”。主轴转速要采,切削温度要采,刀具磨损要采,切削液pH都要给你加进来,一分钟要采一百个点,生怕漏了任何信息。
我每次都只问同一个问题:你这个设计,要验证的就是“夹紧力调到多少的时候,工件变形不超差”,你采切削液温度干嘛?
多一个采集点,多一倍接线,多一分故障概率,多好几百块成本。生产现场哪里需要什么全数据?要的就是刚好能解决你问题的那几个数据,多一点都是浪费。
我们教材上总说,精度越高越好。到了生产现场,这句话反过来,够用就行,精度溢出就是钱白花,就是给后续维护挖坑。
不过话说回来,一开始我也怕是不是要求太松了,会不会学生学不到真东西。跑了两次工厂我就想通了,真到现场,师傅们就是这么干的,能少干就不多干,能凑合用就不换零件,人家这不是偷懒,是积累出来的经验。
最难教的不是方法,是换脑子
 最难教的不是方法,是换脑子
改完教学设计这已经是第二学期了,还是有近一半学生一开始转不过弯来。上来就给你选进口高精度传感器,布点全要拆现有结构,张口闭口就是全数据采集,说出去特别专业,实际上根本没法落地。
我现在也不直接讲错在哪,放十分钟师傅现场干活的视频就够了。视频里师傅要测床身的震动变形,根本不拆导轨,就在床身外壳贴个几十块钱的应变片,十几分钟贴完,开机就能采数据,精度足够判断夹具会不会颤,这不就够了?
很多学生看完还会问:这样测出来的数据不准啊?
我就反问,你要那么准干嘛?你要验证的是变形量会不会超过0.1毫米,你测出来是0.08还是0.085,影响你调夹紧力的结论吗?
学生习惯了做考试题,追求的是标准答案,一分不差都不行。到了工程现场,追求的是解决问题,花最少的钱,最少的时间,把问题解决了,就是合格。
现在很多学校都在开工业大数据相关的课,上来就教算法教大模型,我反倒觉得,最基础的东西没人讲:你到底要解决什么问题?你到底需要采什么数据?怎么在不影响正常生产的前提下拿到数据?这些最基础的问题想不清楚,再高端的算法都是空中楼阁。
今天翻完这届学生的作业,记一笔。下次上课还要再加半小时的自由讨论,让去过工厂打暑假工的学生自己讲遇到的坑,比我站在台上讲十节课都管用。
本来就是做工程的,落地才是根本。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡了三届学生的生产数据采集,我改了教学设计
文章链接:https://www.yqhljx.com/list_9/3224.html
