摘要:很多机械加工生产线的生产异常预警系统,要么成了摆设,要么误报满天飞,现场工人嫌麻烦干脆关掉。本文结合十多年现场工程经验,从真实报废案例切入,梳理选型权衡和落地环节容易踩的坑,给有一定基础的工程师可复用的实操经验。
去年在山东给一家商用车零部件厂做技改,凸轮轴粗磨工序,连续三天出问题。第一天振刀报废一根,班长说运气不好。第二天又报废一根,调整了进给,第三天直接报废三根。算下来,四根进口毛坯,连加工费,亏了十几万。
那套上线不到一年的生产异常预警系统,一点动静都没有。拆开来查,原来只给主轴加了温度报警,80度才触发。振刀的时候主轴温度才52度,离阈值远着呢。这不就是典型的,抓错了异常特征吗?
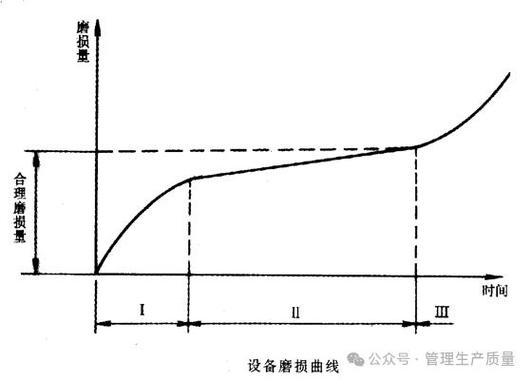
生产异常预警的核心:选对特征比堆硬件重要
很多项目刚启动,甲方就说要上最好的传感器,要上AI大模型。说实话,大部分机械生产线的异常,特征都非常明确。比如主轴轴承的疲劳,早期就是1倍工频的振动幅值上升,滚动体损伤就是2-3倍频出峰值,这些都是几十年验证过的结论,根本不需要什么黑箱模型瞎凑。
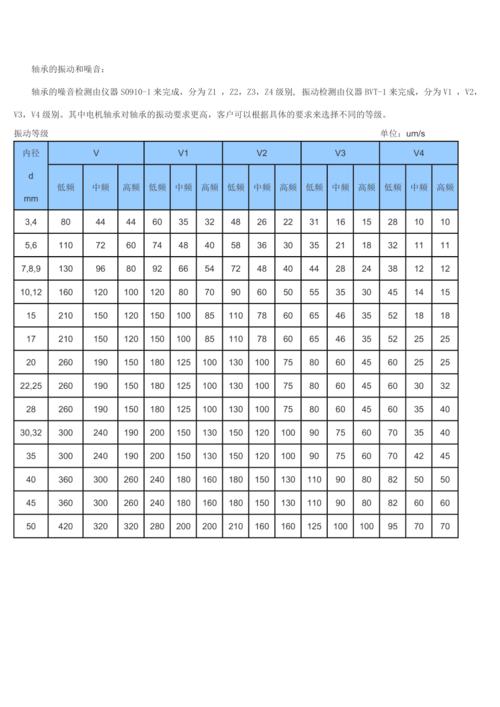
GB/T 30591-2014《滚动轴承 振动测量方法 评定》里写的明明白白,不同精度等级的轴承,不同转速下的振动阈值范围都给出来了,很多人居然不看。上来就拍脑袋设阈值,能不出问题吗?
再说选型的坑。很多图便宜买400Hz采样的加速度传感器,你主轴转速一万转的时候,工频是167Hz,采样定理要求至少两倍,也就是334Hz,看起来够?不对,你要抓高阶谐波啊,3倍频就是500Hz,400Hz采样根本抓不到早期微振动异常,等于白装。
我之前见过一个项目,花了两百万上整套预警系统,开线三个月误报率超过40%,操作工每次开线都先把报警关了,全靠耳朵听。这不纯纯浪费钱吗?
落地的几个容易漏掉的关键细节
第一个,传输延迟。很多工厂用老的PROFIBUS总线传数据,为了带宽,习惯攒10个包再发,一下就延迟2-3秒。对于高速磨削,主轴进给速度每秒几毫米,2秒就已经进给出去五六毫米,工件已经废了,报警有什么用?
所以异常预警数据必须走优先级最高的实时通道,端到端延迟不能超过200ms,这个硬指标卡死,不能妥协。
第二个,环境振动补偿。很多人忽略了,车间不是实验室,大门口过叉车,隔壁冲床冲压,都会带来额外振动,直接触发阈值,这就是误报高的核心原因。我们去年给一家活塞加工厂改预警的时候,就是加了一个固定在车间基础上的参考传感器,把环境振动从主轴测量值里减掉,误报直接从42%降到2.7%,太惊喜了!
第三个,定期传感器标定。传感器装上去就不管了,用个两三年,灵敏度掉了15%都不知道,本来该报警的时候不报,不该报的时候瞎叫,时间长了谁还信这个系统?所以哪怕是再贵的进口传感器,每半年也要校准一次,花不了大半天功夫,省下的一次报废钱够你校准十次。
不过话说回来,预警分级也很重要。不要一上来就异常就停机。一级异常发个消息给操作工,换刀的时候提前检查;二级异常自动降速,留足反应时间;三级异常才紧急停车。很多人上来就设成异常就停,开一天停十次,谁受得了,肯定给你关了,对吧?
结论
生产异常预警,本质就是提前抓住异常的苗头,不是用来炫技术的。贴好现场的实际情况,选对特征,做好细节,就能真的帮生产线降本增效。那些动不动就喊黑科技、全AI赋能的,大多是来收智商税的,别信。
