2026-09-24 19:15:59 分类:机械设计
上周整理毕设档案,翻到去年那组做小型装配产线的设计文档,纸边上还全是铅笔改的逻辑线,想起那三个学生蹲在实验室调试的模样,熬了三个月,头发掉了一把,最后差点毕不了业。
学生最容易踩的坑:把互联互通做成“接网线工程”
刚拿到课题的时候,这组孩子信心满满,说不就是拼三个工位,接上网,实现产线互联互通嘛,俩月就能做完。
一开始进展确实快,上料、装配、检测三个工位的机械结构一个月就做完了,电控也装完了,网线也插好了,PLC都连到上位机上了,看着屏幕上跳的各种数据,一群人还出去吃了顿庆功饭。
一开跑就傻了。
上料机哐哐送料,组装工位上还堆着上个没做完的工件,上料机不管,照样送,直接把工件挤掉在了地上。有时候又反过来,上料机都等五分钟了,组装工位没动静,原来信号丢了,没人重发。
我去看的时候,实验室地上扔了五六根不一样的网线,几个孩子抱着协议手册挠头,说所有设备都能连上IP,怎么就是跑不起来?
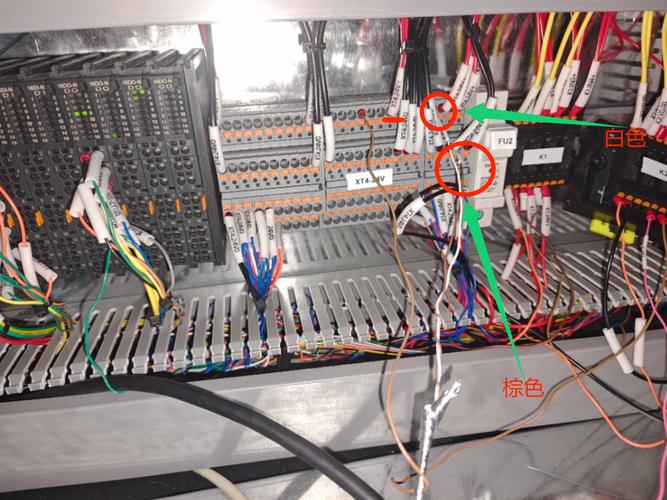 学生产线互联互通调试现场混乱接线图
说实话,我那瞬间也反应过来,之前我教这部分内容的时候,也错了。课本里翻来覆去讲的都是通讯协议分类,什么PROFINET、Modbus、OPC UA,讲完概念让学生做设计,学生当然会觉得,把所有设备连上网,能读到数据,就是完成了互联互通。
哪有这么简单。
改完教案我才明白:核心是工艺逻辑,不是通讯技术
我把他们拉过来,没让改程序,先停下来,找块白板,把每个工位的状态节点一个个列出来。什么时候发信号,发什么内容,收到什么信号才能触发动作,出错了怎么回滚,一个个对齐。
就拿他们的项目来说,做小型按钮开关装配,上料工位把底座摆好,只有当它收到组装工位发来的“工位空闲”信号,才能启动下一次上料,上完料发“上料完成”,然后自己进入等待状态。就这么一条规则,之前学生根本没做,上料工位只要料盘里有料,就不停往上送。
那能不堵吗。
 小型按钮装配产线工位逻辑交互图
后来改了逻辑,跑第一个循环就成了,连跑十个都没出错,几个孩子当场嗷的一声喊,把隔壁做毕设的都引过来看。
我那时候就在教研笔记本上记了一句:产线互联互通,通的首先是工艺,不是网线。
很多公开资料上讲这个,上来就讲工业互联网平台,讲大数据采集,讲低代码,都是给企业做方案的套话,落到我们机械设计的教学里,落到学生能摸得到的小型产线项目里,最核心的就是工位之间的逻辑要通,工艺节奏要对得上。
你哪怕只用开关量接线,不用任何工业以太网,只要逻辑顺,能连续跑,那就是合格的互联互通。你哪怕把所有高大上的协议都堆上,逻辑不对,该堵还是堵,该停还是停,有什么用?
不过话说回来,这点之前我也没悟透,课本不教,行业培训也不讲,都是踩过坑才知道。
教学里要补的那半节课,从来没人提
 教学里要补的那半节课,从来没人提
今年开学我就改了《产线设计》课程的教案,原来讲互联互通,只花两节课讲通讯协议,现在我加了半节课的内容,专门讲设备兼容的让步设计。
什么意思?学生做项目,总追求完美,要所有设备都走一样的高级协议,要所有数据都能采集到上位机,为了逼一个杂牌振动盘改通讯协议,折腾一个月,最后时间不够,草草交差。
我现在上课就跟他们说,不要上来就追求最完美的技术方案,要看你的产线需求是什么。如果你的产线只需要一个到位信号,那人家振动盘本来就出开关量,加个几块钱的转接模块就能用,为什么非要折腾改通讯?
让步不是妥协,是工程思维。
互联互通的目的,是让产线能顺畅运行,不是堆技术名词给别人看。我改了评分标准,现在课程设计里,互联互通这部分,不看你用了什么协议,不看你采集了多少数据,就看你能不能连续跑200个循环,不出错不堵线。
跑下来就是满分,跑不下来,吹得再天花乱坠也不及格。
前阵子跟在自动化企业做项目主管的老同学吃饭,他说现在招人,最头疼的就是刚毕业的孩子,张嘴闭口都是各种新概念,问他两个不同厂家的设备怎么对接信号,怎么处理丢包,怎么对齐工艺节奏,半天说不出个所以然。
其实真不能怪学生。我们做教学的,之前不就是把这些鲜活的工程问题,做成了干巴巴的名词解释吗?学生背会了定义,当然不会做。
现在我每次带产线设计项目,第一节课讲产线互联互通,都要把去年那组学生踩坑的故事说一遍,告诉他们,插好网线只是开始,把工艺逻辑打通,把不同设备的节奏对齐,那才是真的做完了这件事。
哦对,今年已经有三组学生做产线项目,没有一组再踩同一个坑了,最快的两周就把互联互通调通了,省下的时间都去优化机械结构去了。挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生做产线项目卡了三个月,我才懂产线互联互通根本不是接网线
文章链接:https://www.yqhljx.com/list_9/3290.html
