摘要:很多工厂改造柔性产线,砸了大几百万最后换了个“看起来自动化”的牌子,实际换产品还是得停线三天调机。本文基于三个实际落地的汽车零部件产线改造项目,拆解改造核心的设计要点、选型逻辑和避坑经验,给正在推进项目的中级工程师做参考。
别上来就堆机器人,先算你的换型节拍需求
一提到柔性产线,很多人第一反应就是上六轴关节机器人、装AGV,把整线全换一遍。说实话,大部分中小工厂的改造预算本来就紧,这么造钱,八成要烂尾。
去年珠三角一家做汽车中控饰板的工厂找过来,原来的硬线只供某合资品牌的一个车型,现在要接三个品牌五个车型的订单,必须改柔性。老板一开始听集成商说全上机器人,报价八百多万,差点签字。
我们进场第一周没动设计,先拉了三个月的订单数据做核算:平均每天换型2次,单次换型允许的停线时间最多45分钟。按照GB/T 39116-2020《智能制造 柔性制造系统 性能评价规范》里的公式,总换型节拍=工装快换时间+程序调用时间+首件检测时间。绝大多数人设计的时候,会漏算首件检测的时间,以为工装换完就能开机,实际上如果首件三坐标检测还是人工送样,哪怕你工装10分钟换完,检测也要半小时,还是卡节拍。
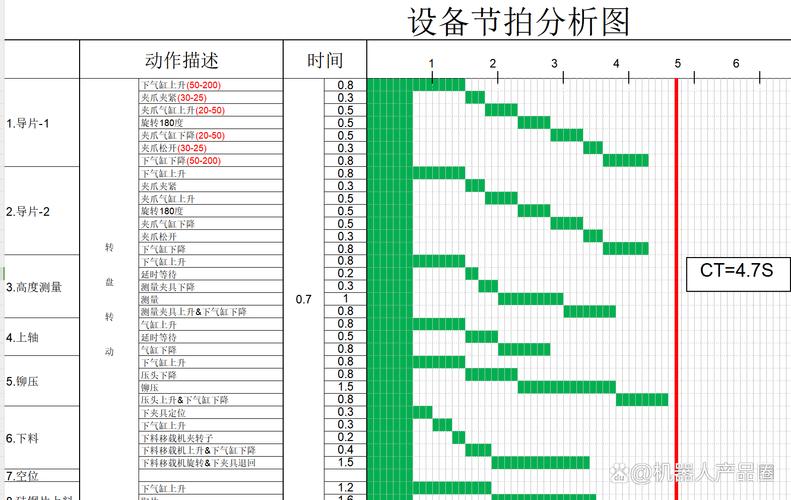
最后我们给出来的方案,只在上下料和表面打磨工序用机器人,注塑工位的模座改成循环链式快换模库,换模时间从原来的2小时压缩到12分钟,程序直接通过工装二维码扫码调用,首件尺寸检测改用在线视觉检测,15分钟就能出结果。总换型时间刚好控制在30分钟以内,满足客户需求,总造价才三百二十万,比原来的方案省了一半还多。
很多集成商为了抬项目额,不管客户实际需求就堆高端设备。太坑了。
工装快换选型,90%的人在定位精度上踩坑
柔性产线的核心就是工装快换,换得快还要装得准,这个道理谁都懂,真到选型的时候绝大多数人都会错。要么选的精度不够,装完零件偏个0.1mm,后续加工直接报废;要么为了保险选了超高精度,预算直接超了三成,老板脸拉得比马还长。
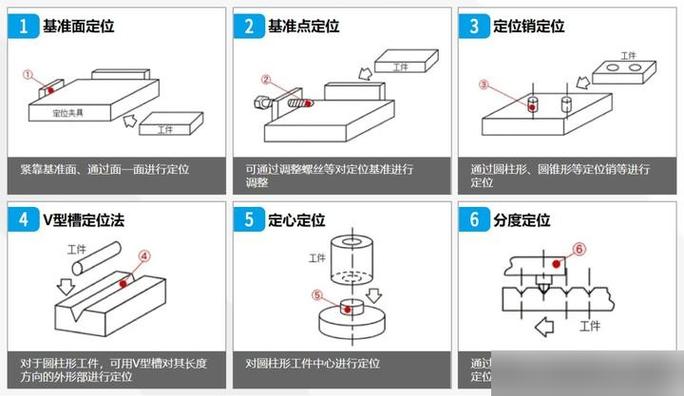
这里说个行业通用的权衡逻辑:定位精度的要求,由最终工序的尺寸公差倒推,遵循三倍公差原则。比如我们去年做的新能源电池pack结构件改造项目,最终冲压后的尺寸公差要求是±0.05mm,那么工装的重复定位精度就必须做到±0.01mm以内,留足冗余量,不会出问题。
定位结构选销孔还是锥面?说实话,销孔定位便宜,一套才一千多,但是用个大半年,销孔磨损之后精度掉得飞快,每天开机都要补正,烦都烦死。锥面定位的自锁性好,重复定位精度稳定性高,寿命是销孔的三倍以上,就是价格贵,差不多是销孔定位的三倍。
我们现在做项目都会拆分工位选:粗加工工位对精度要求低,用销孔定位,每半年换一次销套,单工位成本能降一半;精加工工位对精度要求高,直接上锥面定位,一次装调好能用三年,算下来年均成本其实更低。
还有一个我踩过的大坑,说出来给大家提个醒:很多人做快换工装底座,直接浇水泥固定就完了,三个月之后地基下沉个三五丝,整个线的定位精度全崩,还要重新拉表找正,停线一周损失几十万。我早年刚做改造的时候,为了给客户省两万块的可调垫铁钱,没装,结果后来停线调了五天,赔了十万块违约金,唉,说多了都是泪。底座一定要做可调垫铁,预留0.5mm的调整量,这个钱,半分都不能省。
程序与通讯,最容易被忽略的隐形改造风险
大部分人做改造,把绝大多数精力都放在硬件选型、机械设计上,软件和通讯的问题,往往到安装阶段才发现,到时就太晚了。
我见过至少五个改造项目,原来的老产线用的还是十多年前的老PLC,内存容量只有几兆,新的柔性程序要存十多个产品的参数,根本装不下,换新产品就要删旧程序,来回倒,工人用不了半个月就嫌麻烦,干脆不用柔性功能,改回原来的人工换型,钱全打了水漂。
还有更坑的,不同设备的通讯协议不统一:机器人走Profinet,老注塑机只支持Modbus,在线视觉又是另一个封闭协议,改造的时候没做统一的IO映射,结果换型的时候,机器人程序已经启动了,工装还没夹紧,直接撞机,一撞就是好几万的维修费。
不过话说回来,这个问题解决起来其实不难,我们现在做改造,一般都会加一个轻量边缘网关,统一做协议转换,所有产品的程序都存在本地MES端,换型的时候工人扫一下零件二维码,MES直接下发对应工装、设备、检测的全套程序,整个过程不用人工操作,不会出错。另外,互锁逻辑一定要写死:工装没夹紧→机器人不启动,首件检测不合格→不进入下工序,别留什么手动跳过的权限,工人图快跳一步,就是一堆废品,损失还是你项目背锅。
如果工厂IT对网络安全要求高,提前对接,把网关的端口、权限都谈好,别等硬件装完了,卡在这里半个月动不了,浪费工期还落埋怨。
柔性产线改造,从来不是买一堆自动化设备堆起来就算完成。核心是匹配你自己的实际订单需求,一分钱都要花在能提升效率的地方。很多改造失败的项目,不是技术达不到要求,是一开始就没摸清楚自己要什么,被供应商忽悠着上了一堆用不着的高端配置,最后钱花了,达不到预期,不了了之。希望每个做改造的工程师,都能少踩点我当年踩过的坑。
