很多工厂做产线数据统计,要么为了应付客户审核,要么为了给老板做好看的看板,真正能用在工艺优化、产能提升的没几个。结合我跑过的二十多条机械加工产线的项目经验,聊聊这里面踩过的坑、该抓的核心维度,还有落地时的取舍。
为什么九成工厂的产线数据统计都是白做
之前在珠三角那家做汽车控制臂零件的加工厂,上线MES半年,导出的OEE数据永远稳定在83%到85%之间,看起来漂亮得不行。生产经理天天喊产能提不上去,却找不到问题在哪。
我翻了半个月的原始记录,发现什么?只要工人没刷卡离开工位,系统就算设备在生产。换刀的时候工人在工位旁边等着,系统算正常生产。待料的时候工人蹲在边上刷手机,系统还算正常生产。
扯不扯。
这种事我见得太多了。上来就先上系统,先采数据,统计规则拍脑袋定,最后出来一堆看起来完美的数据,一点用都没有。还有的工厂为了数据好看,故意把非计划停机归到计划停机里,骗完老板骗客户,最后问题越攒越多,直到批量出不良才炸锅。
去年帮他们梳理原始数据,一半的停机记录是空值,三分之一的产能数据是班长月底一次性补的,前后班次的产能加起来比实际出货多了12%。拿这种数据做决策,能对就有鬼了。
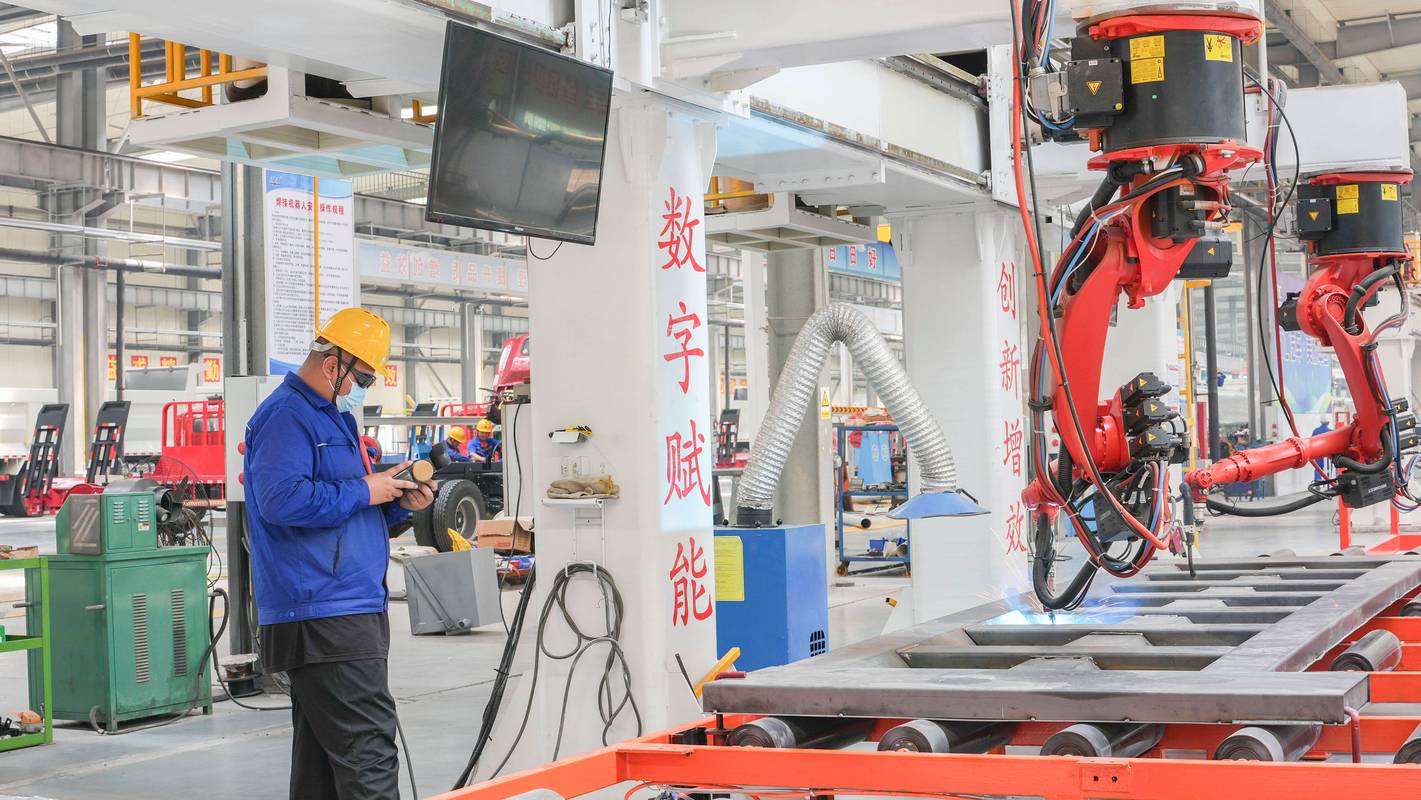
产线数据统计的第一步,从来不是买设备上系统,是先想清楚,你统计这些数据要解决什么问题。是要提产能?还是降不良?还是控能耗?目标不对,所有工作都是错的。
产线数据统计必须抓的四个核心维度
按照GB/T 4863-2008《机械制造工艺基本术语》的定义,生产过程统计必须区分计划停机和非计划停机,这是最基本的规则,很多工厂连这个都做不到。
我之前跟进的一条12工位的数控曲轴加工线,原来统计良率的时候,只算整线产出的最终良率。上半年连续三个月良率掉了3个百分点,整个技术部闹了半年,一会怪热处理来料硬度波动,一会怪切削液浓度不对,换了好几个供应商都没见好。
后来我们把良率统计拆成了单工位不良统计,每一个工位加工完就检测不良,统计不良原因,不到一个礼拜就出结果:3号外圆磨床的Z轴进给偏差导致的尺寸不良,占了总不良的72%。原来磨床的丝杠间隙三个月没校准,就这么点事,花了几十万做试验都没找对地方。
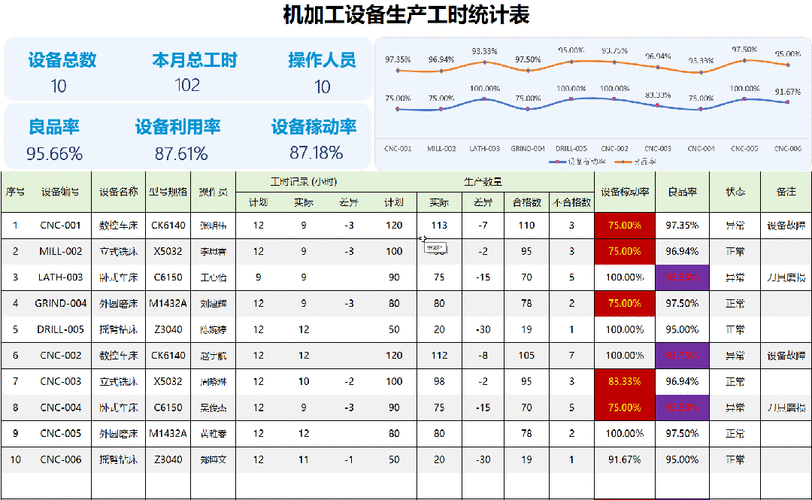
说来说去,不管什么类型的机械加工产线,核心只要抓四个维度就够,多了都是负担。
第一个是设备时间利用率,一定要把计划停机(吃饭、换班、计划内保养)和非计划停机(待料、故障、换刀超时)分开,算准非计划停机的占比和原因,这是找产能瓶颈的核心。
第二个就是刚才说的单工位不良率,别只算最终整线良率,拆到单工位,才能快速定位不良原因。
第三个是换型换刀平均时长,多品种小批量产线,换型换刀占的时间能到总生产时间的三成以上,统计清楚每个产品的换型时长,才能合理排产,也能找到优化空间。
第四个是单位产品能耗,现在电费越来越贵,有些高能耗产线,单位产品能耗降两个点,一年省出好几套刀具钱,这个数据必须统计。
别的数据,比如环境温湿度、主轴转速波动,除非你做精密加工或者刀具寿命预测,不然根本不用统计,徒增成本。
落地时一定要懂的权衡取舍
说实话,很多工厂一搞产线数据统计,就想着全自动化采集,一百多万砸进去,最后数据准确率还不到80%,为什么?
机加工车间什么环境?切屑乱飞,冷却液到处喷,传感器装上去不到一个礼拜就被切屑糊住,或者被撞坏,数据能准吗?
不是所有工位都要全自动采集。比如手工作业的装配工位,或者不连续生产的热处理工位,弄几个带原因选项的工位按钮,工人停线的时候按一下,一个按钮才几十块,准确率比装一千块的传感器还高。
不过话说回来,要求工人100%按规则填也不现实。每个礼拜抽两个班次,人工核对一下记录和实际情况,把偏差控制在5%以内,完全够用。要知道,准确的近似数据,远好过错误的精确数据。
还有颗粒度的问题。很多人追求越细越好,统计到每一秒的主轴转速,每一件产品的加工时间,有用吗?颗粒度越细,存储成本、计算成本翻着倍往上涨,大部分数据根本不会有人看。除非你做预测性维护,不然按分钟统计足够,按班次汇总就够找问题了。
去年帮浙江一家中小汽配厂改统计规则,原来他们把工人45分钟的吃饭时间算成非计划停机,OEE直接被拉低了10个点,领导天天骂车间主任管理不行,没人能找到真正的问题。调整统计规则,把计划停机排除之后,OEE回到合理区间,一下子就看出来,换刀时间比标准时间慢了整整20分钟,原来刀具都是用到坏才换,换的时候才磨,从来不预调。
优化了刀具预调流程,把换刀移到计划停机时间做,没花一分钱买设备,整线产能直接提了8%。你说,就改了个统计规则,赚了几十万,这不比上一堆花里胡哨的系统有用?
别搞面子工程。产线数据统计本质就是找问题的工具,不是给老板看的dashboard,也不是给客户审核的报表。能帮你找到问题,能帮你赚更多钱,就是好的统计。
产线数据统计没什么高深的理论,也不需要多么昂贵的设备。核心就是先定目标,再定规则,抓核心数据,把数据弄准。慢一点,准一点,比快一点花里胡哨强多了。
