本文以长三角某新势力整车厂底盘焊接产线改造项目为案例,梳理产线协同设计中常见的隐性问题,分享一线落地的实操经验,给做产线设计的同行做个参考。
去年接这个改造项目的时候,甲方给的需求很简单:把原来24JPH的节拍提至28JPH,不能加设备,只能改设计。我当时觉得不就是调调路径,改改程序的事,进场才知道,坑全在协同上。
产线协同不是排程这么简单,是动静态精度匹配
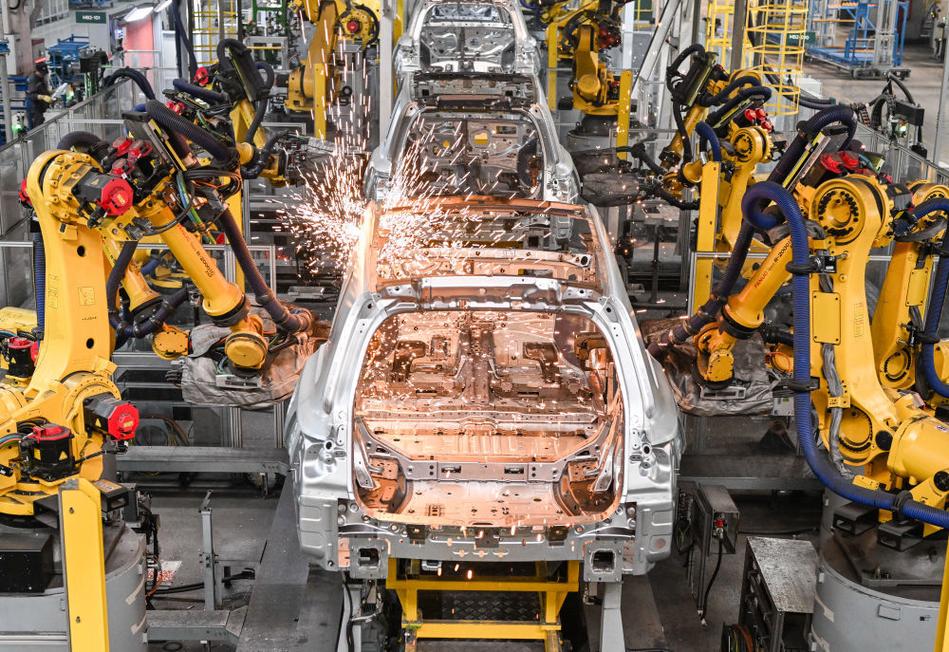
旧线的配置很常规:三台六轴弧焊机器人,配一台直线搬运滑台,滑台驮着底盘总成走工位,机器人依次焊接。原来的问题就是节拍老是卡,要么机器人等滑台,要么滑台等机器人,偶尔还撞枪,废了好几个试生产件。
一开始大家都归罪于机器人路径规划不好,我调了三天路径,节拍还是差两秒。拆开标定参数一看,哦,原来所有人都是单台设备算精度。
滑台的重复定位精度按GB/T 18400.7-2010验收,是±0.1mm。机器人本体的重复定位精度也是±0.1mm。大家都觉得单个都合格,凑起来肯定没问题。
哪里会想到,两个运动部件的误差是会累积的。焊接要求焊缝位置公差不能超±0.15mm,两个精度误差按累计误差根平方和计算,出来就是√(0.1²+0.1²)≈0.141mm,刚好卡着阈值,一旦温度变化带来滑台导轨热变形,分分钟超差。超差了机器人就会自动停机寻位,一次寻位就是三秒,节拍自然掉下来。
说白了,产线协同的基础就是精度匹配。不是单台设备合格就完事,你得把整个协同链上的所有误差都算进去,再留够合理余量。我现在做设计,哪怕是最简单的装配线,都会过一遍误差,再也没吃过这个亏。
ISO 10218-1里其实早就明确要求,多设备协同作业必须做系统级精度验证,不是只验单台。很多人跳过这一步,本质就是偷懒。
信号交互的冗余设计,比提速更重要
精度问题解决了,节拍上来了,又出了新问题:整线莫名其妙停线,一小时少则两三次,多则五六次,查了半个月找不到原因。
说实话,我一开始也没想到是信号的问题。原来的逻辑是:滑台到位,发一个上升沿触发信号给机器人,机器人收到信号就启动焊接。整个逻辑干净利落,没有多余代码,是新手最喜欢写的那种。
问题出在现场,焊接车间本身电磁干扰就大,大功率焊机一起动,信号线偶尔就会吞掉上升沿。信号丢了,机器人不知道滑台到位了,就一直等,滑台以为已经发了信号,也不动,整线就卡在那。
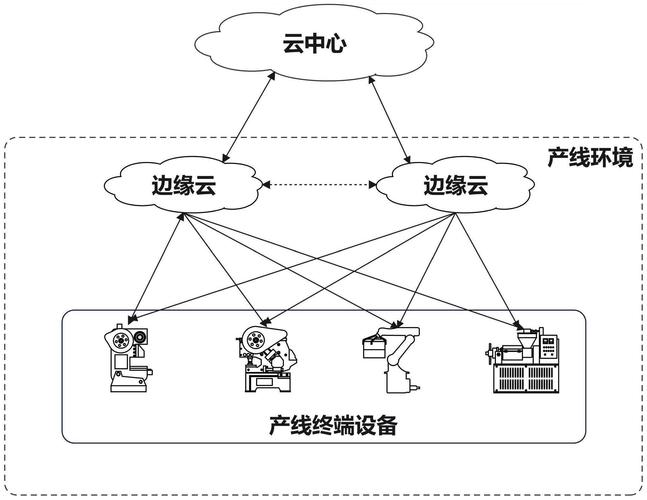
后来改逻辑,改得很简单,加了两层冗余。第一层,滑台到位除了触发脉冲,还会持续输出高电平的位置确认信号,机器人程序每10ms采样一次,只要连续三次采样确认到位,才会启动,丢一次脉冲根本不影响。第二层,加了1.5秒超时触发,如果滑台走到位超过1.5秒机器人没启动,直接触发声光报警,维保师傅一眼就能找到问题在哪。
改完之后,整线停线率直接降了90%。很多人做协同设计,总想着少用IO少写代码,能省就省,殊不知现场的干扰远比你在实验室想的多。几十块钱的IO,几行代码的事,换来了每月几十万的停线损失,怎么算都是赚的。
不过话说回来,选型也很重要。协同步数超过五个的产线,别图便宜用普通NPN接近开关,用带屏蔽的PNP型,抗干扰能力差了不止一个量级。别省那点钱,真停线了亏的是自己。
人机协同的安全边界,卡不好就是大事故
改造快收尾的时候,甲方加了个需求,要加一个人工补焊工位,允许工人在特殊情况进入产线区域补焊,这就涉及到人跟机器的协同了。
原来的设计方案是,工位入口装一对安全光栅,人进去光栅触发,机器人停线。我当时看完直接否了。为什么?工人赶产能的时候,什么事都干得出来,把光栅用硬纸板挡住,直接进去取件的我见过不止一回。光栅一挡,停线信号发不出来,机器人还在动,那就是人命关天的事。
最后我们改了三级安全边界设计,完全符合GB 16796-2009《安全防护机械 通用要求》的规范:最靠近产线运动区的是安全硬联锁急停区,任何人进入直接切断机器人动力回路,光栅信号直接进安全PLC,不经过普通IO,就算主程序跑飞也能停;往外一圈是预警降速区,人进入这个区域,产线自动降到10%速度,发预警提醒,不直接停线,不影响正常换料;最外面是正常生产区,产线保持满速运行。
很多人觉得做安全是应付审核,其实产线协同里,安全就是底线,哪怕牺牲一点节拍,也不能把边界让出来。真出了事,谁都跑不掉。
做了十几年产线设计,我越来越觉得,产线协同作业拼的不是什么高大上的算法,也不是多么昂贵的设备,就是抠细节。每一个误差,每一个信号,每一块安全边界,你多抠一点,现场就少炸一次锅。
毕竟,能安稳跑十年的产线,才是好产线。
