摘要:多数机械加工车间的工序管控,要么放任自流出一堆不良,要么僵化卡死把产能憋死。本文整理了十余年现场调试攒下的落地经验,不谈虚的框架,只说能直接拿去改的管控逻辑和核心要点,适合车间工艺负责人、中级工艺工程师参考。
别拿文档当管控:工序节点的卡死逻辑错在哪
之前我跟进过一个商用车转向节的量产项目,车间刚上线的时候,老板拍胸脯说我们管控全按ISO来,绝对规范。结果运行第一个月,在制品堆了半个车间,不良率破10%,交期拖了三批。
你猜问题出在哪?就是把工序管控做成了文件管控。
文件写得很漂亮。贴在机床边没人看。一堆考核表填完锁进柜子,工艺员自己都不会翻第二遍。更坑的是,当时他们为了所谓的标准化,把每个工序的时长卡得死死的,精确到分钟,超时就扣绩效。
工人怎么应对?为了不超时,碰到毛坯带点小缺陷,睁一只眼闭一只眼就流去下工序,反正不是自己终检背锅。前工序提前干完了,也要等着调度按既定排产走,不能往下转,工件就堆在机床边走路都碰腿,还容易撞出伤痕。
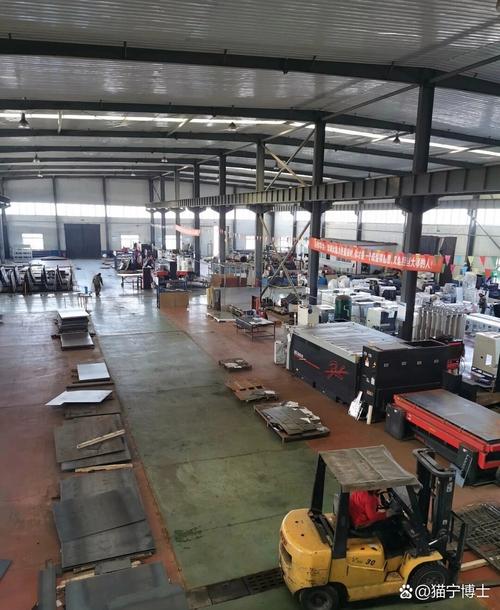
很多工厂一提生产工序管控,第一反应就是抄标准、做文件、定死每个动作,这从根上就错了。管控管的是异常风险,不是把工人当机器人拧螺丝。文件是死的,现场每天都有新状况,毛坯硬度波动、机床小磨损、刀具批次差异,哪是一张几百年不换的工艺卡能覆盖的?
核心管控点:三个必须锁死的工艺边界
做了这么多年,我总结下来,生产工序管控不用抓一百个点,只要把三个核心工艺边界锁死,就能解决八成的批量不良问题。
第一个,来料毛坯的硬度公差。很多厂图省事儿,每炉只抽一次,还专挑炉头好抽的位置测,根本控不住整批的波动。40CrMo的锻造转向节毛坯,行业要求硬度区间是HB220-250,我见过整批中间料硬到HB280,刀具磨损速度是正常的三倍,干不到十个活刀就崩,还一堆莫名其妙的尺寸超差,找了三天才查到是毛坯硬度的问题。
现在我们做管控,规则很死:每批次来料,下料前必须抽三件,从不同码垛位置取料打硬度,超区间的整批退。这个口子绝对不能开,开一次就可能出几十万的废品。
第二个,换刀工装调整后的首件三检。之前浙江有个合作厂,一个老工人换了刀片,嫌找质检员麻烦,自己量了下就开工,跑了四十八件工件才发现,刀片装偏了0.2毫米,整批全部报废,十几万的料就这么打了水漂。按GB/T 4862-2008 机电设备管理规范里明确要求,工序换刀、调整工装后,必须执行工人自检、班组长复检、质检抽检的三检流程,才能批量生产。很多人觉得这是老古董,嫌麻烦,真出事了哭都来不及。现在我们做的管控就是把这个节点锁死在MES里,不完成三检扫码,系统开不了批量加工权限,从流程上堵死漏洞。
第三个,工序间的工件停留时间。广东的雨季我真的怕了,去年春天一个批次的拉杆零件,粗加工完赶上订单调整,放了一天没转下工序,整个表面都长了浮锈,抛丸都打不干净,最后全部返工,还赔了客户延期费。现在我们卡死,任何未完成的钢件工序间停留不能超过2小时,要么转下工序,要么进防锈槽,这个规则没有例外。
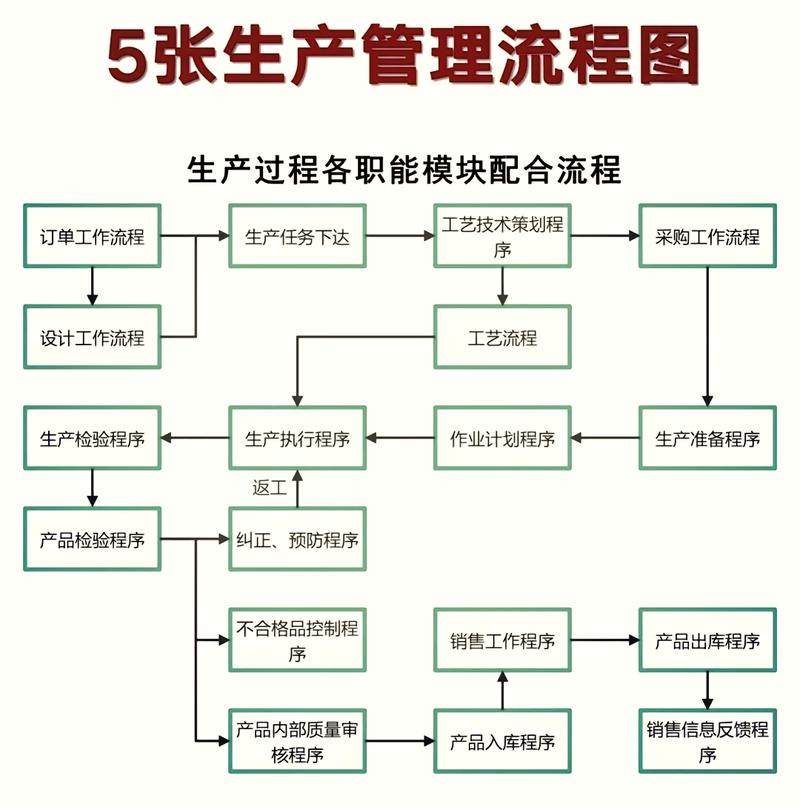
弹性管控:给一线留够调整空间才不会失控
说实话,我见过太多搞工序管控的,走了另一个极端,把每个动作都定死,工人连微调进刀量的权力都没有。这不是管控,这是绑着工人跳舞。对吧?
干了十几年的老车工,对自己开的那台机床的脾气摸得门清,主轴间隙大了0.01mm,他知道进刀量减个0.05就能出合格活,你偏要卡着工艺卡定死的0.3mm进刀,出来的活肯定不合格。
我现在推的逻辑很简单:锁死边界,放开过程。刚才说的三个工艺边界,任何人碰都要追责,绝对不能松。剩下的,只要能在当日节拍内干完,所有中间过程工人怎么调整都行。比如粗车完,你要是有空,提前把两个油孔钻了,不用等着整批粗车完统一转钻孔工序,只要最后终检符合要求,没人说你违规。
去年给中山一个小型机加工厂改管控,就改了这一条,原来产能卡得死死的,每月出一千两百件,改完之后第一个月就干到一千三百四十件,不良率从9%降到1%出头。其实不邪乎,就是把工人的积极性放出来了,原来大家都想着按规定来,少干少错,现在只要不碰红线,怎么快怎么干好怎么来,自然就提效了。
不过话说回来,很多工厂现在上数字化管控,上来就搞全动作采集,每个工序几秒都给你算得清清楚楚,工人一半时间花在录数据点确认上,哪还有心思干好活?这种管控,还不如没有。
生产工序管控本质上不是管工人,是管风险。把可能出大问题的边界都卡死,给干活的人留够灵活调整的空间,自然就能降不良提产能。没那么多复杂的理论,都是现场摔跟头摔出来的经验。
