做了十几年机械制造生产管理,见过太多工厂花大价钱上了ERP、MES,到头来生产订单拖期率还是居高不下,客户投诉一堆,罚款没少交。本文是我踩过不下十次坑之后攒出来的落地经验,适合中小机械厂的中级工程师参考,没有虚的。
为什么你上了系统还是控不住生产订单?
我前年待的那家重型结构件分厂,年销量两个多亿,不算小了。上了某知名品牌的ERP,所有生产订单都录入系统,结果每个月统计下来,还是有15%以上的订单不能按时交付。
问题出在哪?
说出来你可能不信,80%的工厂都栽在同一个地方:把订单录入当成了订单管控。录完单往排产池一扔,就等着完工交货了。完全不管中间的变数。
比如插单。做离散制造的谁没遇过?大客户一个急单过来,老板拍板必须插,生产经理硬挤产能,原来排好的十几个订单全都往后挪,挪着挪着就有好几个过了交付期,谁都记不清原来的节点了。
再比如物料不齐套。我见过最离谱的一次,订单开了工,结构件下料都完了,组装的时候才发现配套的液压接头没采购,供应商要两周才能交货,整个工位停了10天,机架锈了一小块,最后还得做除锈返工,额外花了八千多块成本。
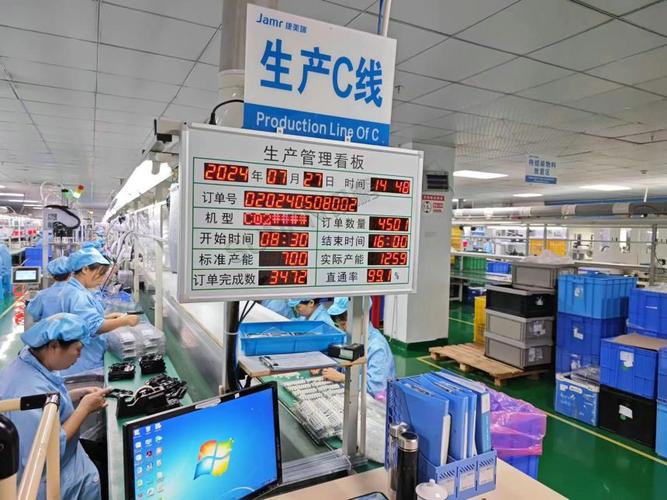
很多工厂的管控都是事后救火,订单拖期了才到处找人问进度,到处协调。这怎么可能控得住?
生产订单管控落地的核心节点
要说真能落地的管控,核心就是把问题往前移,别等出了问题再解决。我现在总结下来,三个核心节点必须卡死。
第一个就是订单评审。别拿销售接的订单直接就排产。很多销售为了拿单,什么条件都敢答应。我见过销售答应客户30天交付,结果特殊钢材采购周期就要35天,从根上就不可能完成,最后全是生产背锅。按照GB/T 19001-2016对生产过程策划的要求,订单必须过技术、采购、生产三个部门的评审,技术要确认能不能做、出图要多久,采购要确认关键物料能不能拿到、周期多久,生产要核对瓶颈工序的负荷够不够,最后还要留至少10%的缓冲时间应对异常,评审不通过的,直接跟销售说,让他去跟客户谈延期,别接了烂活让全厂擦屁股。
第二个就是产前48小时齐套检查。排完产不是万事大吉,开工前两天,工段长必须对着工序BOM挨个核对物料,外购件、标准件、自制半成品,一样都不能少。缺任何一样,直接调整排产顺序,把别的能开工的订单顶上来,别占着产能窝工。
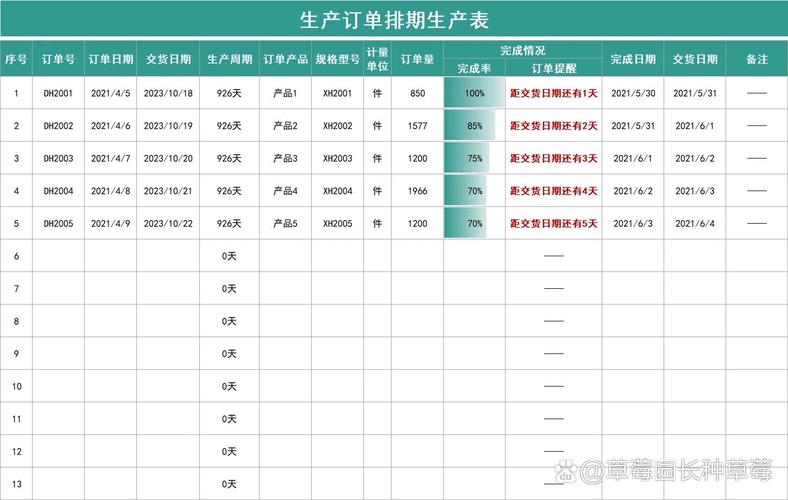
第三个就是瓶颈工序产能缓冲。任何车间都有瓶颈,要么是大吨位数控车,要么是龙门加工中心,这些设备的产能就是整个车间的产能瓶颈。我吃过全排满的亏,当年把一台数控龙门铣的产能排到100%,结果刀头突然崩了,采购新刀头花了48小时,后面排的五个订单全拖,最后赔了十几万延期罚款。现在我做排产,瓶颈工序永远留10%-15%的空余产能,专门应对突发异常,看起来少开了一点活,实际上整体交付率上去了,总利润反而更高。
没钱上MES也能做的优化方案
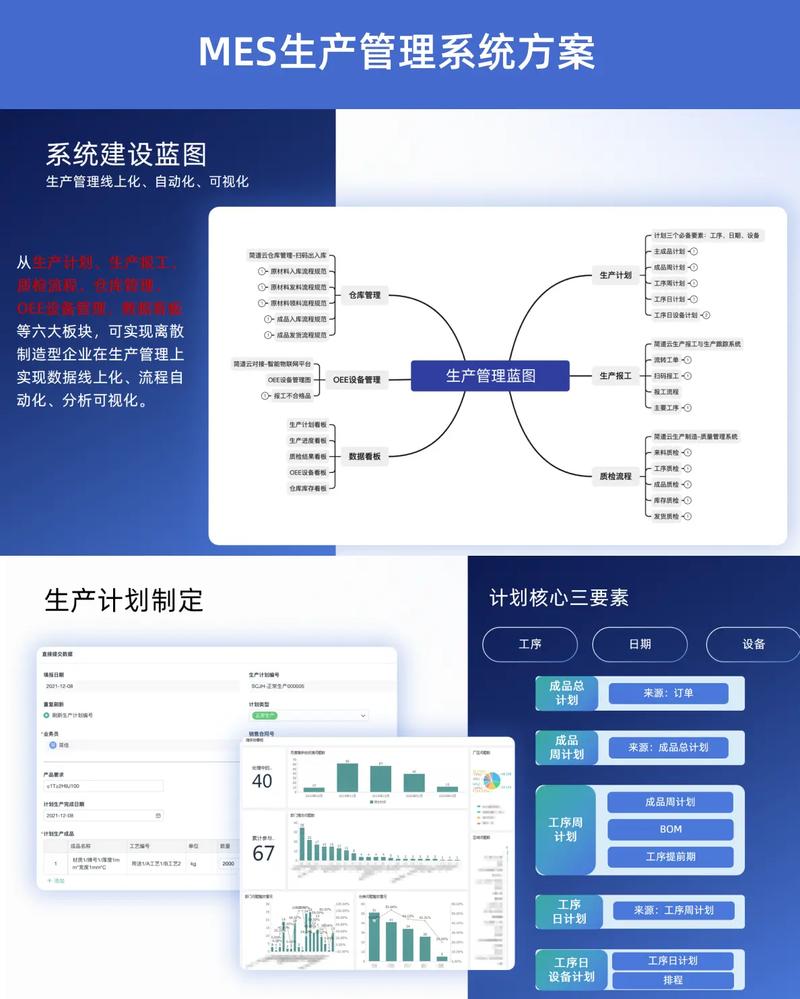
不少中小机械厂的朋友跟我说,我们一年利润才几百万,花几十万上MES太肉疼,有没有低成本的办法?
说实话,真有。我之前待的一家百人规模的零配件加工厂,原来拖单率23%,没上MES,就改了两个规则,三个月拖单率降到5%以下。
第一个就是订单分级管控。把所有订单分成A、B、C三级,A级是交付期小于30天、利润占比超过1%的大客户订单,安排专门的跟单员,每天更新进度,所有部门优先保障;B级是常规批量订单,每三天更新一次进度;C级是零散小单,一周更一次就行。把有限的管理精力放在最关键的订单上,不用眉毛胡子一把抓,省下很多无效沟通。
第二个就是插单审批规则。不许销售老板说插就插,所有插单必须算清楚:要占用哪台设备的产能、会挤压原来哪个订单的工期、原来的订单要延期几天,算完之后,由销售提前跟原订单的客户沟通,客户同意了再插,不同意就婉拒插单,别到最后两个订单都拖,赔两份钱。
很多人觉得管控要越细越好,每个工序每一分钟都要管,实际上对于中小厂来说,抓核心节点,比搞全流程无死角管控实用多了,成本也低得多,工人也不会反感。
最后
生产订单管控说白了,就是跟各种突发异常掰手腕。你把该堵的漏洞提前堵了,把该留的缓冲留足了,别总想着救火,自然就能把交付率提上去。没什么玄的,都是踩坑踩出来的经验。
