2026-09-26 13:04:43 分类:机械设计
上周实训课,一群学生围在旧产线边上吵架,吵的内容是到底要不要把用了五年的输送架全拆了。
学生最爱踩的坑:把迭代等同于全换
去年接的一组毕业实训,做手机中框打磨产线的升级优化。刚拿到方案的时候我吓了一跳,学生直接把原来的三个人工打磨工位全删了,上三台六轴机器人,连原来的整排机架都标注了“废弃更换”。
我指着方案上的输送链问他们,这排滚轴才换了两年,上次工厂师傅说间隙才0.2mm,扔了干嘛?
学生睁着眼睛问我,不全换怎么叫升级迭代?
我当时没直接骂,带他们去学校实习工厂摸了摸那堆旧设备。铁家伙凉得很,磕一下手都红。
 手机中框打磨旧产线输送链磨损测量
说实话,现在很多学生在学校做设计,都是从一张空白CAD开始画,题目给好所有参数,按标准流程堆元件就行。从来没碰过工厂里真实在跑的产线,不知道老板算账的时候,每一分钱都要算回本周期,更不知道全换线停产一周,丢的订单可能比整条线还贵。
之前去东莞见开加工厂的老同学,他跟我唠,说有供应商来推全自动化线,开口两百万,他直接送客。宁愿花二十万把三个最磨人的手工工位改了,剩下的能用就用。不是拿不出两百万,是全换线停七天,老客户等不及转单,你找谁哭去?
没人扛。
迭代的核心是“替”,不是“换”。把卡脖子的工序换掉,把天天出问题的元件换掉,能用的骨架留着,比全推了重建有用得多。
改了四次才定的取舍:留什么换什么
还是刚才那个中框打磨的小组,听进去了不换全架的建议,回去改方案,只换打磨头和上料机构,结果试装的时候出问题了。新打磨头精度能控到0.01mm,打出来的中框公差还是超,偏了0.5mm。
离答辩只剩一周,几个小伙子急得满头汗,跑来找我,说还是干脆把整个定位座拆了重新做吧,花不了多少钱。
我让他们先拿百分表量,量什么?原来定位座的安装基准面,到底是谁偏了。
结果量完发现,基准面误差才0.03mm,偏的只是磨松了的两个定位销。
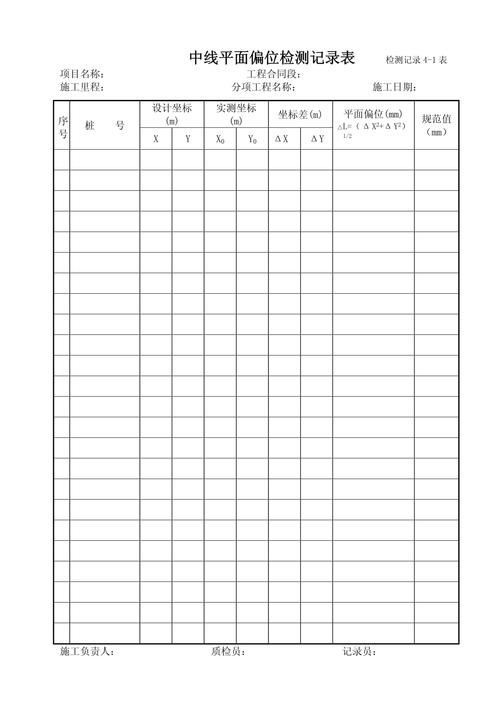 产线定位销磨损偏移测量记录表
换两个销多少钱?八十块。加个对位的光电开关才三百。犯得着拆整个座子重新铣?
产线工艺迭代的本质是跟着误差走,不是跟着概念走。原来的工艺是人工放料,工人能靠手微调,公差大一点无所谓,现在换成自动打磨,工人的微调环节没了,就得把原来由人抵消的误差,补在工装里,不是整个换掉。
我刚毕业那会也犯过同样的傻,帮老家一个五金厂改冲压线,上来就把原来用了八年的手动送料架换成伺服的,花了十几万,结果冲出来的孔还是偏。最后找师傅研了冲压机导轨,花了八千块,问题解决了。那台全新的伺服送料架,现在还在工厂角落当储物架用。
现在想起还肉疼。
不过话说回来,留旧东西不是瞎凑活。该换的绝不能省。比如原来的气动阀岛都氧化漏气得厉害了,三天两头停换密封圈,换密封圈的钱加停产损失,半年就能买个新阀岛,这种该换就得换,一点不能犹豫。
要迭代的不只是产线,还有我们的教学
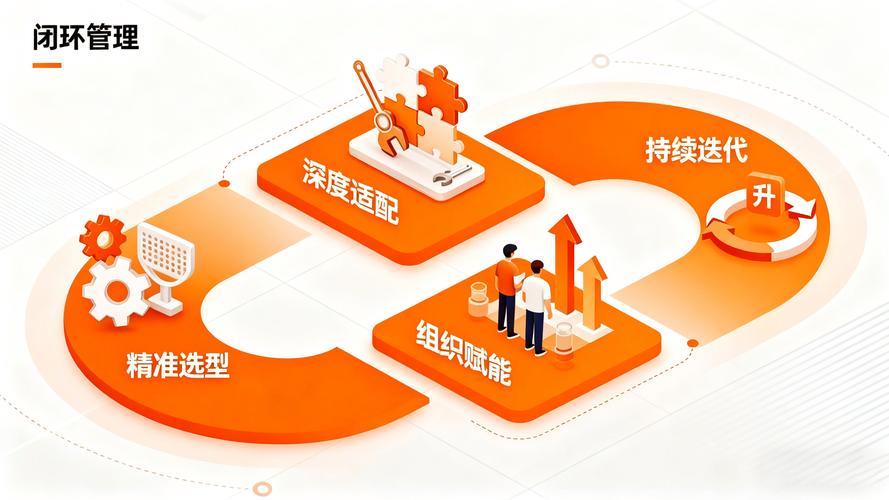 要迭代的不只是产线,还有我们的教学
我教机械设计快十年了,前七年讲工艺,都是给全新产线的需求,让学生从头画。从来没给过旧产线改造的题目。
为什么?因为改线比画新线难一万倍。画新线,所有参数都是题目给好的,你按公式算,按标准选件就行。改线,你得自己爬生产线量误差,自己找生产班长聊哪块天天坏,自己算停产一小时损失多少,这些东西,课本上半句话都没有。
卡壳了三年我才反应过来,我们教的东西,跟学生出去要干的活,根本对不上。学生毕业进工厂,90%的工作不是画全新的产线,就是改现有产线,就是做产线工艺迭代。你要是刚进厂就给个全换的方案,老板直接给你扔垃圾桶。
现在我改了实训规则,所有工艺设计的题目,都必须基于真实在跑的旧产线改。不给成套参数,让学生自己去实习工厂找师傅问,自己拿表量,自己算改完之后多久能回本。
上个月有个小组,改的是旧冲压线的换模工序,原来师傅说换一次模要调半小时,学生一开始想重新做个模座,预算八千。量了三天发现,就是定位块的四个固定螺丝滑牙了,拧不住才偏。换四个螺丝加重新攻牙,花了一百二十块,换模时间降到八分钟。
你看,这就是产线工艺迭代。没有什么高大上的概念,就是盯着疼的地方下刀,哪里疼治哪里,不是全身上下换一遍器官。
我现在上课,都会把当年那台落灰的伺服送料架的照片放出来,告诉学生,这是我当年踩过的坑,钱花了,活没干好,你们别再踩。做机械的,从来比的不是谁画的图更完美,是谁能把钱花在刀刃上,把现有资产用透,用最少的改动换最大的效率提升。这才是能吃一辈子的本事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡壳三年才想通:产线工艺迭代里的那些教学反常识
文章链接:https://www.yqhljx.com/list_9/3386.html
